Принтер-аплікатор етикеток
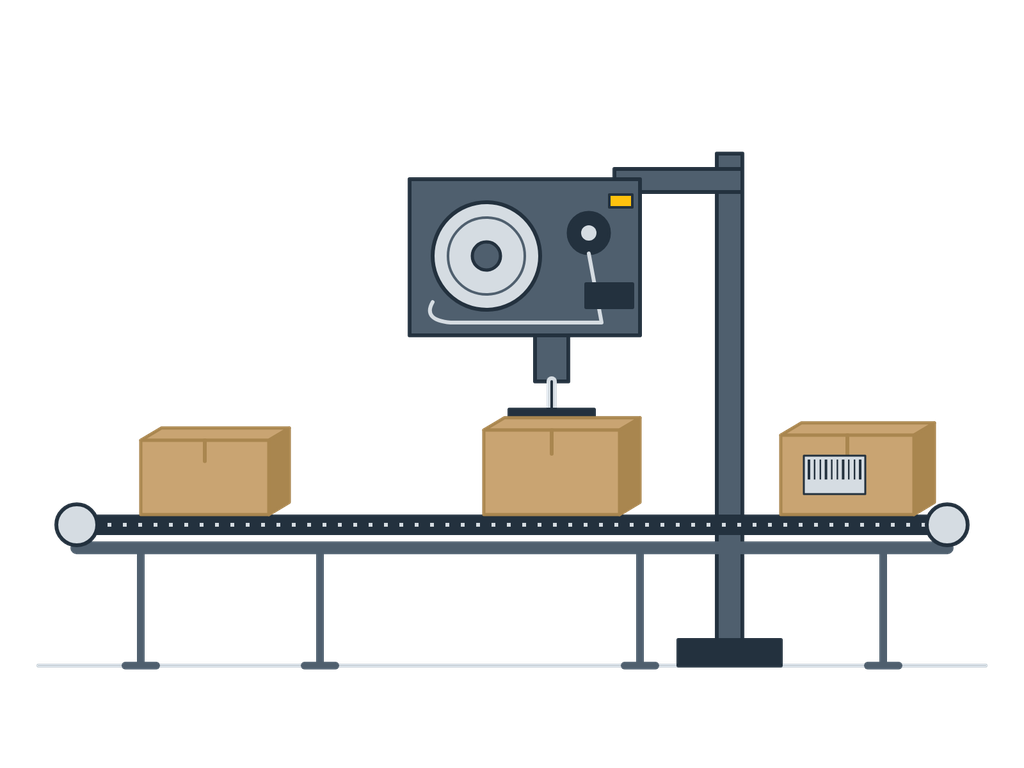
Друкує та наносить етикетки в лінії: зверху, збоку та через кут на короби, палетні етикетки GS1 на палети, транспортні етикетки на посилки.
Друкує та наносить етикетки в лінії: зверху, збоку та через кут на короби, палетні етикетки GS1 на палети, транспортні етикетки на посилки.
Друкує та наносить етикетки в лінії: зверху, збоку та через кут на короби, палетні етикетки GS1 на палети, транспортні етикетки на посилки.
Принтер-аплікатор етикеток отримує дані з ERP, WMS або хост-системи, друкує етикетку в реальному часі та наносить її на короб чи палету потоком повітря (air blow), притискним аплікатором (tamp) або поворотною лапою (swing arm). Кутова етикетка охоплює дві суміжні грані, тож зчитується і збоку, і спереду. Палетний аплікатор наносить логістичні етикетки GS1 із кодом SSCC на дві суміжні сторони згідно з рекомендаціями GS1 (або за вимогами замовника); європейські ритейлери широко вимагають їх під час приймання товару. Його можна додати до наявної лінії або поєднати зі зважуванням, скануванням, палетизацією та обмотуванням у систему кінця лінії.
| Бічне етикетування коробів | Приклади заявлених характеристик моделей: близько 40 етикеток/хв |
|---|---|
| Верхнє етикетування | Приклади заявлених характеристик моделей: близько 80 од./хв |
| Діапазон висоти | Приклади заявлених характеристик моделей: висота коробів від близько 25 до 914 mm |
| Етикетування палет | Приклади заявлених характеристик моделей: близько 3 палет/хв з двох сторін, близько 10/хв з однієї сторони |
| Палетна етикетка | Штрихкод GS1-128 з ідентифікатором застосування (00) для SSCC; GS1 рекомендує наносити однакову етикетку на дві суміжні сторони так, щоб нижній край штрихкоду був на висоті близько 400–800 mm від основи палети (за винятком низьких вантажів); SSCC формується на основі префікса компанії GS1 замовника |
| Спосіб нанесення | Повітряний поштовх (air blow), прямий притиск (tamp), поворотна лапа (swing arm), нанесення на кут (corner wrap) |
| Точність позиціювання | Приклад заявлених характеристик моделі: близько ±1 mm у статиці; у попередніх проєктах приймання проходило за ±3 mm |
Наведені показники відповідають типовим діапазонам конфігурацій; точні характеристики визначаються під конкретний проєкт.