في مستودع المنتجات التامة الصنع لدى مصانع الأغذية والمشروبات، نادرًا ما يأتي عنق الزجاجة من آلة منفردة؛ بل يأتي من نقاط التسليم بين الرص على المنصات النقالة (الطبالي) في نهاية الخط، وفحص الاستلام، والتخزين، وتحميل الشحنات الصادرة. فأي مرحلة صُمِّمت على متوسط هي التي تصطف عندها المنصات في موسم الذروة أو مع تغييرات الإنتاج المتكررة. نحدد طاقة الرص وفق معدل الصناديق في ذروة خطوط التعبئة مع هامش (في مشاريع فريقنا السابقة، 1.2 ضعف أو أكثر في العادة)، ونفحص كل منصة نقالة بالمسح والوزن والتحقق من المحيط قبل دخولها التخزين، ونضع المنتجات أحادية الصنف عالية الحجم في التخزين عالي الكثافة، والتشكيلات كثيرة الأصناف في نظام AS/RS برافعات تكديس أحادي العمق أو مزدوج العمق. ويتتبع نظام WMS الدفعة ومدة الصلاحية حتى مستوى المنصة الواحدة، ويرتّب منصات الإخراج بتسلسل التحميل قبل وصول الشاحنة.
الإجابة المختصرة
- صمّم عدد روبوتات الرص على المنصات النقالة وفق معدل الصناديق في ذروة خطوط التعبئة، واخصم تبديل المنصات وتغيير المقاسات والأعطال والانتظار عند نقاط الدمج من معدل الالتقاط النظري قبل أن تسميه طاقة قابلة للاستخدام.
- المشروبات والمياه المعبأة، بأصنافها القليلة ودفعاتها الكبيرة، تناسبها أنظمة التخزين عالي الكثافة بالمكوكات أو المكوكات رباعية الاتجاه؛ أما التشكيلات كثيرة الأصناف قليلة المنصات لكل صنف فالأنسب لها نظام AS/RS برافعات تكديس أحادي العمق أو مزدوج العمق.
- احسب الطاقة التصميمية على ساعة الذروة في أعلى أيام موسم الذروة، الإدخال والإخراج كلٌّ على حدة، وأبقِ معامل استغلال المعدات عند 85% أو دونه.
كم روبوت رص تحتاج نهاية الخط؟
في الموقع، أول رقم نطلبه هو إنتاج الصناديق في ذروة كل خط تعبئة. فقسمة إنتاج الوردية على ساعاتها لا تعطي إلا متوسطًا، والروبوتات المصممة على متوسط تتركك قاصرًا في الذروة.
ولا تنقل هذا الرقم من المناقصة دون تمحيص أيضًا. فمن الشائع أن تجد في المناقصة نفسها جدولين لسرعات الخطوط لا يتطابقان. ندرج الأسئلة قبل اجتماع الاستيضاح، ونمرّ عليها واحدًا واحدًا، ولا نحدد عدد الروبوتات إلا بعد الاتفاق على الحد الأعلى لتدفق المنتجات التامة الصنع.
معدل الالتقاط النظري لروبوت الرص هو 3,600 ÷ زمن الدورة بالثواني × عدد الصناديق في كل التقاطة. ويتوقف زمن الدورة على نوع الماسك وارتفاع الرصة وطراز الروبوت. في مشاريع فريقنا السابقة، يعمل الماسك الإسفنجي بالتفريغ على الصناديق الكرتونية القياسية بنحو 15 ثانية للدورة، والماسك الكلّاب على الصناديق البلاستيكية بنحو 10 ثوانٍ؛ ولا يزال يجب التحقق من كل حالة مقابل الروبوت ونمط الرص الفعليين. بزمن 15 ثانية وصندوقين في كل التقاطة، ينجز الروبوت الواحد نحو 480 صندوقًا/ساعة. والتقاط صف كامل من 3 صناديق يعطي نحو 720 صندوقًا/ساعة، بشرط أن يسمح الصندوق ونمط الرص بذلك وأن يكوّن قسمُ تشكيل الصفوف السابق الصفوفَ.
مثال تطبيقي نموذجي بثلاثة خطوط تعبئة، ذروة كل منها 12 صندوقًا/دقيقة:
| الخطوة | الرقم |
|---|---|
| الذروة المجمّعة | 3 × 12 صندوقًا/دقيقة × 60 = 2,160 صندوقًا/ساعة |
| مع هامش 1.2 (احتياطي 20%) | نحو 2,600 صندوق/ساعة |
| الحد الأدنى للروبوتات بصندوقين في كل التقاطة (480 صندوقًا/ساعة نظريًا لكل منها) | 6 |
| الحد الأدنى للروبوتات بـ3 صناديق في كل التقاطة (720 صندوقًا/ساعة نظريًا لكل منها) | 4 |
هامش 1.2 وسقف استغلال 85% هما في جوهرهما الاحتياطي نفسه منظورًا إليه من جهتين (1 ÷ 1.2 ≈ 0.83، أي أضيق قليلًا من 0.85)، فلا تضربهما أحدهما في الآخر. والأمر نفسه يسري حين تحدد لاحقًا طاقة التخزين والإخراج. والعددان 6 و4 مستمدان من معدلات التقاط نظرية، فاعتبرهما حدودًا دنيا أولية. أما العدد التصميمي فيُحسب بالقسمة على المعدل الصافي لكل روبوت، بعد خصم تبديل المنصات وتغيير المقاسات والأعطال والانتظار عند نقاط الدمج، مع تطبيق احتياطي واحد فقط: إما هامش 1.2 وإما سقف 85%.
وتذهب مواصفات بعض الملاك (URS) أبعد من ذلك فتشترط طاقة تصميمية لا تقل عن ضعف الطلب، فاقرأ مواصفات المالك قبل تقديم العرض.
البندان اللذان يسقطان في أغلب الأحيان هما تبديل المنصات وعدد الأصناف التي تُنتَج في الوقت نفسه. ففي محطة بمنصة واحدة ينتظر الروبوت أثناء تبديل المنصة، فإما أن يدخل هذا الزمن في الدورة وإما أن تُزوَّد المحطة بموضعين للمنصات ومخزن منصات فارغة. ويمكن لروبوت واحد أن يخدم 2–4 خطوط بطيئة بالتناوب، لكن كل صنف قيد الإنتاج يحتاج إلى موضع رص خاص به. حالة نموذجية: عشرة خطوط بطيئة، وتنص متطلبات المستخدم على ما يصل إلى 8 أصناف قيد الإنتاج في آن واحد. عندها يحتاج المخطط إلى 8 مواضع رص، مهما قال عدد الروبوتات. وتفاصيل التهيئة في صفحة الخلية الروبوتية للرص على المنصات النقالة.
يتبع اختيار الماسك نوعَ الصندوق الكرتوني. فالماسك الإسفنجي بالتفريغ يوزّع قوة الإمساك بالتساوي لكنه حساس لسماكة الكرتون ومتانته ومساميته وتشوّهه. والصناديق التي تمتص الرطوبة تلين وتفقد مقاومتها للضغط، وتتغير مساميتها وسطحها أيضًا، فيبدأ التفريغ بالتسرب. أما الماسكات ذات أكواب الشفط المستقلة (وتُسمّى غالبًا ماسكات الأخطبوط) فأكثر تحمّلًا لجودة الكرتون، لكنها تتأرجح عند السرعات العالية، فيجب إبطاء الدورة. ولا يمكن معرفة أيهما يمسك أفضل من ورقة البيانات؛ فذلك يتوقف على مسامية الكرتون وسطحه وتصميم الماسك. ولذلك نشترط اختبارات التقاط بصناديق حقيقية من أشد مواسم السنة رطوبة، تُكتب ضمن اختبار القبول في المصنع (FAT). أما عبوات القوارير المغلفة بالانكماش والصناديق ذات فتحات المقابض فتميل إلى تسريب الهواء، وتُستخدم لها عادةً ماسكات كلّابية أو شوكية.
أين تقع مراحل تشكيل الصفوف والتغليف والوسم والفحص؟
يقع تشكيل الصفوف (تهيئة الصناديق) أمام الروبوت: ناقلات، ووحدات تدوير، ومصدّات، وموجّهات جانبية، مع دافعات ومصدّات بمحركات مؤازرة تكوّن الصفوف التي سيلتقطها الروبوت. ويمكن لوحدة التدوير أيضًا أن تضمن أن يأتي وجه الملصق إلى الخارج في الرصة.
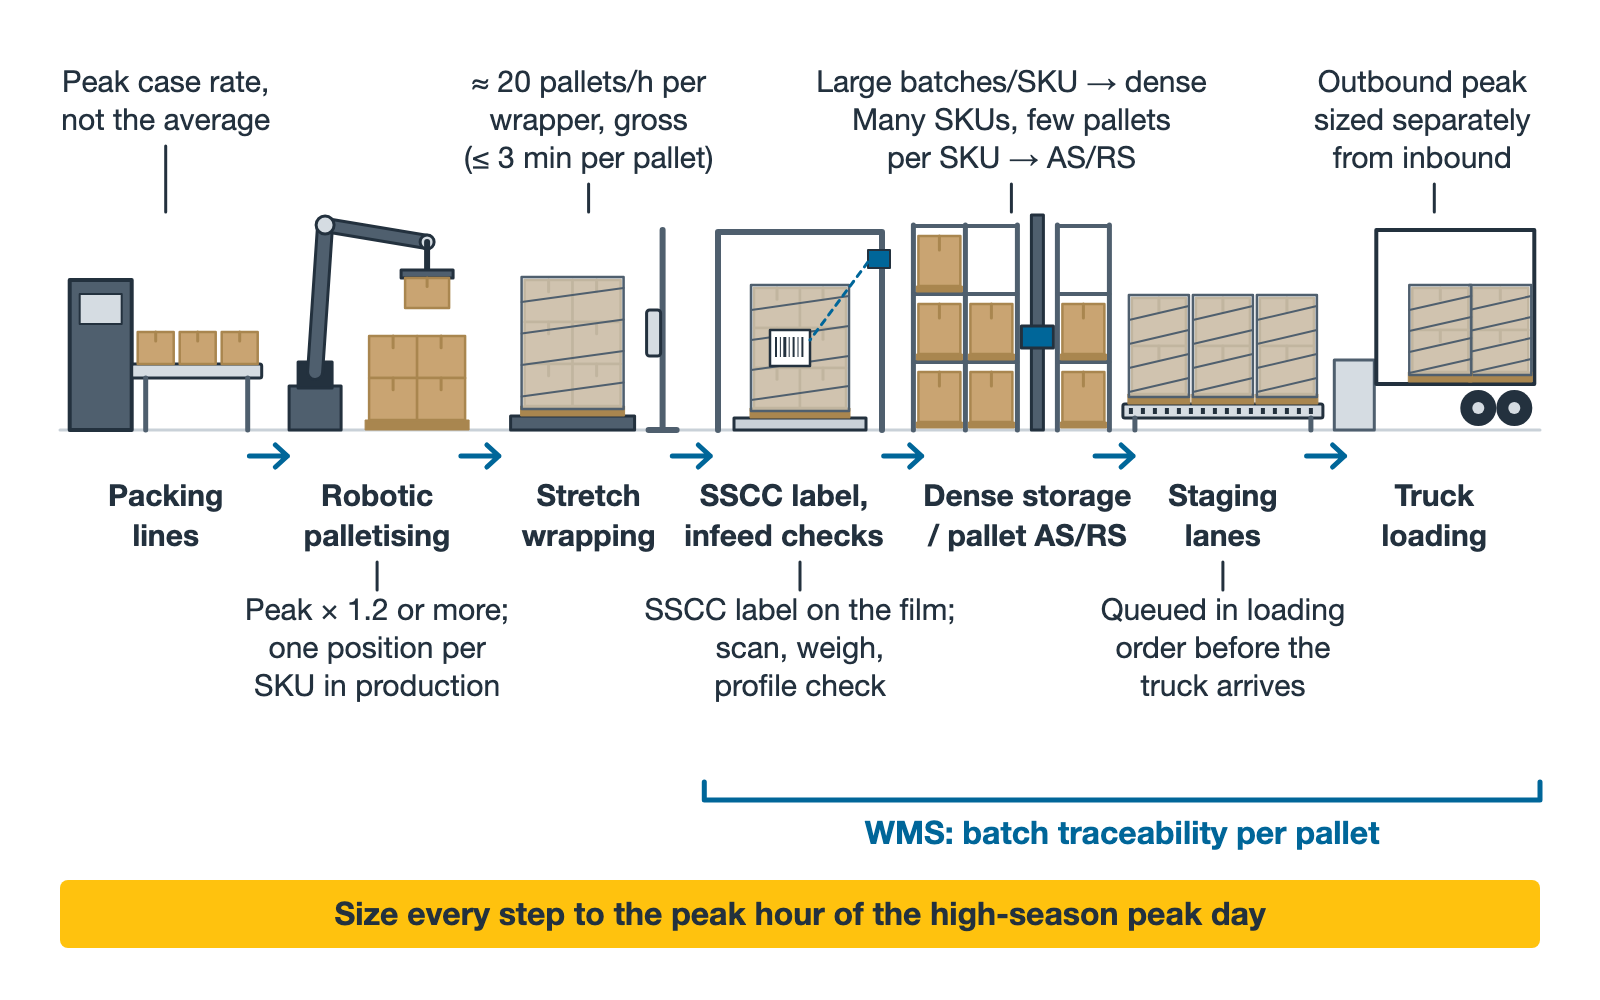
يأتي التغليف بالفيلم المطاطي بعد الرص. ففي مشاريع فريقنا السابقة، ومع اشتراط دورة تغليف لا تتجاوز 3 دقائق لكل منصة نقالة، نخطط على نحو 20 منصة/ساعة لكل آلة تغليف. وهذا رقم إجمالي؛ إذ يقتطع منه تبديل لفائف الفيلم ونقل المنصات جزءًا. وإذا تجاوز التدفق المدمج للمنصات الكاملة من عدة روبوتات هذا الرقم، فشغّل آلتي تغليف بالتوازي أو غلّف على خطوط منفصلة. ويمكن أن تُزوَّد منصات التصدير بغطاء علوي ودورات لف إضافية؛ وأكّد الإعدادات باختبارات نقل على منصات حقيقية.
ويأتي الوسم بعد التغليف، والملصق على الفيلم. تُطبع ملصقات المنصات النقالة عادةً وفق دليل GS1 للملصقات اللوجستية (GS1 Logistic Label Guideline)، مع حمل رمز SSCC (معرّف التطبيق 00) في باركود GS1-128، وطباعة الدفعة وتاريخ الإنتاج أو تاريخ «يُفضَّل استهلاكه قبل» إلى جانبه. ويوصي دليل GS1 بملصق واحد على كل من جانبين متجاورين؛ ويتبع ارتفاع الباركود وموضعه نص الدليل ومتطلبات المستلم.
ويقع الوزن والتحقق من المحيط عند مدخل التخزين، مع قارئ الباركود. فالتحقق من المحيط يكشف تجاوز الارتفاع وتجاوز العرض والبروز الأمامي أو الخلفي. والوزن يكشف المنصات الزائدة الوزن، وكذلك الصناديق الناقصة حيث يكون الوزن الفارغ للمنصة ووزن الصندوق مستقرين. وعادةً ما تحتاج الألواح السفلية التالفة إلى فحص منفصل. وتعود المنصات المرفوضة إلى محطة مناولة يدوية.
ونظام AS/RS برافعات التكديس دقيق في متطلباته من المنصات النقالة نفسها أيضًا. نشترط عادةً ألا يتجاوز انحناء المنصة 6 mm تحت الحمل الاسمي، مقيسًا على ترتيب الإسناد الفعلي في الأرفف، وألا يتجاوز التفاوت البُعدي 5 mm. هذه قيم مشاريعنا، لا حدود من معيار، ولذلك يُكتب الحمل وبحر الإسناد وطريقة الاختبار في المواصفات (يصف ISO 8611-1 اختبارات المنصات المعتادة). وتتفاوت جودة المنصات الخشبية المتداولة تداولًا مفتوحًا كثيرًا، فمن الخيارات استخدام منصات داخلية مخصصة للمستودع، مع مبدّل منصات عند الشحن ينقل الحمولات إلى منصات الشحن.
التخزين عالي الكثافة أم نظام AS/RS برافعات التكديس لمصنع مشروبات؟
| الحالة | التخزين المناسب | ما يُفحص أولًا |
|---|---|---|
| دفعات كبيرة من أصناف منفردة، من عشرات إلى أكثر من مئة منصة نقالة لكل صنف (شائع في المشروبات والمياه المعبأة والبيرة) | تخزين عالي الكثافة برافعات تكديس ومكوكات قنوات، أو قنوات متعددة العمق بالمكوكات رباعية الاتجاه | وفق قاعدة المخزون تحمل كل قناة عادةً صنفًا واحدًا ودفعة واحدة (المعدات لا تفرض ذلك)؛ عمق القناة يتبع حجم الدفعة، والقنوات المفرطة العمق تترك قنوات كثيرة نصف فارغة |
| أصناف كثيرة، ومنصات قليلة لكل صنف (الوجبات الخفيفة، والتوابل، ومنتجات الألبان متعددة النكهات) | نظام AS/RS برافعات تكديس أحادي العمق مع وصول عشوائي إلى أي موقع | منصات الإدخال والإخراج في ساعة الذروة مقابل طاقة الرافعة بالدورات المزدوجة؛ رقم الدورة وفق FEM 9.851 قيمة للمقارنة، فخفّضه بحسب المخطط الفعلي |
| أولوية الكثافة التخزينية، وعدد أصناف متوسط | نظام AS/RS برافعات تكديس مزدوج العمق | كفاءة مناولة أدنى من أحادي العمق، بنحو 15% وفق الخبرة (بطول الممر نفسه وارتفاع المستوى نفسه)، تُحسب لكل مشروع |
| منتجات الألبان المبرّدة وما يماثلها | مكوكات رباعية الاتجاه أو رافعات تكديس للمخازن المبرّدة، دون وجود أفراد داخل المخزن | نطاق الحرارة، والأبواب عالية السرعة، والنسخ منخفضة الحرارة لخزائن التحكم والحساسات، والحماية من انتفاخ التربة بالصقيع تحت الأرضية |
| مبنى قائم بارتفاع صافٍ محدود، أو إنشاء على مراحل | مكوكات رباعية الاتجاه | الارتفاع الصافي، والأرضية، وعدد المصاعد |
ويمكن أن يجتمع النوعان في مبنى واحد. مثال تطبيقي نموذجي: مخزن تجميد يعمل دون −20 °C، أكثر قليلًا من نصف مواقعه تخزين عالي الكثافة بالمكوكات، والباقي مواقع برافعات تكديس مزدوجة العمق.
تُخزَّن المشروبات والمياه المعبأة عادةً في درجة الحرارة المحيطة؛ وتُخزَّن البيرة والنبيذ في الحرارة التي يتطلبها المنتج. أما منتجات الألبان فتحتاج إلى نظرة أدق: فالحليب المعالج بالحرارة العالية جدًا (UHT) ومنتجات الألبان المعبأة تعبئة معقمة يمكن تخزينها في درجة الحرارة المحيطة، بينما تُحفظ المنتجات المبرّدة في الحرارة التي يحددها ملصقها وخطة HACCP.
وفي ما يخص سلسلة التبريد، تنص قواعد نظافة الأغذية في الاتحاد الأوروبي (اللائحة (EC) No 852/2004) على أنه لا يجوز قطع سلسلة التبريد للأغذية التي قد تدعم نمو الكائنات الدقيقة الممرضة أو تكوّن السموم. ويُسمح بفترات محدودة خارج التحكم الحراري لمراعاة الاعتبارات العملية للمناولة، بما في ذلك أثناء النقل والتخزين، شريطة ألا يترتب على ذلك خطر على الصحة. وتنص لائحة نظافة الأغذية في تركيا أيضًا على عدم قطع سلسلة التبريد؛ فراجع النص الموحد الساري لا النص الأصلي الصادر عام 2011. وفي المستودع يعني هذا أن مناطق الرص والتخزين المؤقت والرصيف لهذه المنتجات إما أن تقع داخل المنطقة المتحكَّم في حرارتها، وإما أن يُحدَّد الوقت الذي تقضيه في الحرارة المحيطة ويُقيَّم. وتجد مواصفات نوعي التخزين في صفحتي نظام AS/RS للمنصات النقالة ونظام المكوكات رباعية الاتجاه.
تتبّع الدفعات ومبدأ FIFO يديرهما نظام WMS لكل منصة نقالة
يُلزم قانون الأغذية الأوروبي (اللائحة (EC) No 178/2002) منشآت الأغذية بتحديد مَن زوّدها بالمواد، والمنشآت التي زوّدتها هي بمنتجاتها، وهو المبدأ الذي يُسمّى عادةً «خطوة إلى الخلف وخطوة إلى الأمام». ويُلزم القانون التركي رقم 5996 أيضًا مشغّلي منشآت الأغذية بإنشاء نظام تتبّع وتقديم المعلومات حين تطلبها الجهة المختصة. والقانون يشترط التتبّع صعودًا ونزولًا في السلسلة؛ ولا يحدد كيفية تحقيقه. والتطبيق الذي نوصي به أن يربط نظام WMS على مستوى المنصة النقالة بين رمز SSCC، والدفعة، وخط الإنتاج ووقت الخروج منه، وموقع التخزين، وأمر الإخراج، والمركبة. وعند الاستدعاء، يمكن عندئذٍ تجميد المخزون حسب الدفعة بخطوة واحدة، مع قائمة بالعملاء الذين استلموها فعلًا.
ومبدأ «الوارد أولًا يُصرف أولًا» (FIFO) أسهل ما يكون في نظام AS/RS برافعات تكديس أحادي العمق. أما قناة التخزين عالي الكثافة التي يُوصل إليها من طرف واحد فهي بطبيعتها «الوارد أخيرًا يُصرف أولًا»، ولذلك تكون قاعدة المخزون صنفًا واحدًا ودفعة واحدة لكل قناة، ولا تدخل دفعة جديدة إلا بعد أن تفرغ القناة. وهذه قاعدة إدارية، لا خاصية في الآلة. وحيث يُشترط FIFO الصارم، صمّم القنوات بنظام التدفق العابر: إدخال من طرف وإخراج من الطرف الآخر. وتُشحن منتجات الألبان قصيرة الصلاحية عادةً وفق مبدأ «الأقرب انتهاءً يُصرف أولًا»، وتدخل متطلبات العملاء بشأن الحد الأدنى للصلاحية المتبقية في قواعد الإخراج في WMS.
وبعض المنتجات لا يجوز شحنها إلا بعد الإفراج من الجودة. فالمنصات التي تنتظر الإفراج تُقفل في WMS، ويجب احتساب أيام الإنتاج هذه ضمن السعة التخزينية.
ترك طاقة كافية للتحميل ولذروة الصيف
يتبع الإدخال الإنتاج ويكون منتظمًا نسبيًا. أما الإخراج فيتكدس في بضع نوافذ خلال وردية النهار، وكثيرًا ما تكون ذروته أعلى من ذروة الإدخال، ولذلك يُحسب كل منهما على حدة. وتذهب طلبيات المنصات الكاملة مباشرة إلى مسارات تخزين مؤقت للترتيب عند الرصيف؛ وتصل الشاحنات بمواعيد مسبقة، ويسحب نظام WMS المنصات إلى مسارات التجهيز بتسلسل التحميل قبل أن تصل الشاحنة.
طلبيات الموزعين وتجار التجزئة في معظمها منصات مختلطة الأصناف. والتجهيز اليدوي في محطة انتقاء هو الطريق الأبسط، لكن صندوق المشروبات كثيرًا ما يزن أكثر من 10 kg، ووردية كاملة من ذلك عمل شاق. ومن الخيارات الأخرى انتقاء الطبقات، وكذلك نظام رص الصناديق المختلطة على المنصات النقالة بنحو 300–600 صندوق/ساعة لكل محطة، وهو مناسب حيث لا يتجاوز وزن الصندوق 30 kg ويستطيع النظام السابق إطلاق الصناديق بتسلسل الرص.
ويمكن أن يستخدم تحميل المنصات الكاملة نظام التحميل الآلي للشاحنات، المناسب لأرصفة بأنواع شاحنات متسقة وأحجام كبيرة. ووفره الأساسي في سائقي الرافعات الشوكية أو عمال التحميل؛ أما زمن تحميل الشاحنة الواحدة فليس بالضرورة أقصر منه مع سائق ماهر. وفي حاويات الشحن البحري المحمّلة على الأرضية مباشرة، يمكن لناقل حزامي تلسكوبي أن يحمل الصناديق إلى داخل الحاوية للرص اليدوي. وفي مشاريع فريقنا السابقة يعمل ذلك بنحو 1,500 صندوق/ساعة، مع نوع صناديق واحد وعدد كافٍ من العمال يرصّون داخل الحاوية.
تبلغ المشروبات ذروتها في الصيف. وكثيرًا ما تبلغ الحلويات والوجبات الخفيفة ذروتها حول الأعياد الدينية، التي تتغير مواعيدها كل عام. ويبني كثير من المصانع مخزونه في الموسم المنخفض، فصمّم السعة التخزينية على أقصى مخزون قبل الموسم، لا على المتوسط. وصمّم الإنتاجية على ساعة الذروة في أعلى أيام موسم الذروة مضروبة في 1.2 أو أكثر.
ومع حجز طاقة المصاعد ومواضع الشحن الكهربائي، يستطيع نظام المكوكات رباعية الاتجاه استيعاب مركبات إضافية قبل الموسم. أما طاقة رافعة التكديس لكل ممر فثابتة في جوهرها، فيجب توفيرها في مرحلة التصميم. ويمكن أن يذهب الفائض مؤقتًا إلى التخزين الأرضي أو إلى مستودع لطرف ثالث، وينبغي أن تكون هذه المواقع الخارجية في WMS أيضًا، وإلا انقطع التتبّع. وتركيا منتج ومصدّر رئيسي للأغذية والمشروبات، ويورّد كثير من المصانع إلى السوق المحلية وأوروبا والشرق الأوسط في آن واحد. وحين تتزامن طلبيات التصدير مع الذروة المحلية، احسب ذروة الإخراج وحدها.
أسئلة شائعة
كم صندوقًا في الساعة يستطيع روبوت الرص الواحد معالجته فعلًا؟ بماسك إسفنجي بالتفريغ على صناديق كرتونية قياسية وصندوقين في كل التقاطة، نحو 480 صندوقًا/ساعة نظريًا لكل روبوت. أما ما يحققه عمليًا فيتوقف على تبديل المنصات وتغيير المقاسات والأعطال والانتظار عند نقاط الدمج، فاحسبه من معدلات الخطوط الفعلية في الموقع.
صناديقنا الكرتونية تمتص الرطوبة فيفقد ماسك التفريغ قبضته. ما الحل؟ الصناديق الرطبة تلين وتتغير مساميتها وسطحها، فيتسرب التفريغ. ولا توجد إجابة عامة عن أيهما يمسك أفضل، الإسفنج بالتفريغ أم أكواب الأخطبوط؛ فأجرِ اختبارات التقاط بصناديق حقيقية من أشد المواسم رطوبة وقرّر بناءً على النتائج. أما عبوات القوارير المغلفة بالانكماش فتذهب عادةً مباشرة إلى ماسك كلّابي أو شوكي.
هل يمكن إدخال منتجات الألبان المبرّدة إلى مستودع آلي؟ نعم. فرافعات التكديس والمكوكات رباعية الاتجاه كلتاهما تتوفر بنسخ للمخازن المبرّدة، وغياب الأفراد داخل المخزن ميزة. أكّد نطاق الحرارة، والنسخ منخفضة الحرارة من المعدات، والحماية من انتفاخ التربة بالصقيع تحت الأرضية، والأبواب عالية السرعة، وأبقِ الوقت في الحرارة المحيطة أثناء الرص وعند الرصيف تحت السيطرة.
الأمثلة التطبيقية حالات نموذجية؛ والأرقام المستمدة من الخبرة مصدرها مشاريع فريقنا السابقة، وهي دليل أولي فقط. ويُحسب كل مشروع على بياناته الخاصة.
المراجع
- اللائحة (EC) No 178/2002 (قانون الأغذية العام): https://eur-lex.europa.eu/eli/reg/2002/178/oj/eng
- اللائحة (EC) No 852/2004 بشأن نظافة المواد الغذائية: https://eur-lex.europa.eu/eli/reg/2004/852/oj/eng
- اللائحة التنفيذية للمفوضية (EU) No 931/2011 بشأن متطلبات تتبّع الأغذية ذات المنشأ الحيواني، بما فيها منتجات الألبان: https://eur-lex.europa.eu/eli/reg_impl/2011/931/oj/eng
- تركيا، القانون رقم 5996 بشأن الخدمات البيطرية وصحة النبات والأغذية والأعلاف (النص الرسمي الساري، بالتركية): https://www.mevzuat.gov.tr/mevzuatmetin/1.5.5996.pdf
- تركيا، لائحة نظافة الأغذية (Gıda Hijyeni Yönetmeliği)، الجريدة الرسمية العدد 28145 بتاريخ 17 ديسمبر 2011، كما نُشرت أصلًا (بالتركية): https://www.resmigazete.gov.tr/eskiler/2011/12/20111217-5.htm
- GS1 Logistic Label Guideline: https://www.gs1.org/standards/gs1-logistic-label-guideline/current-standard
من فريق EMMANUEL التقني: إذا أردتم نظرة ثانية على طاقة الرص والتخزين والتحميل مرحلةً مرحلة، فأرسلوا إلينا معدلات خطوط التعبئة، وبيانات الأصناف والدفعات، والمخطط العام للمبنى عبر نموذج التواصل.