На складе готовой продукции пищевого производства и производства напитков узкие места редко создаёт одна машина; они возникают на стыках между паллетизацией в конце линии, контролем паллет на входе в хранение, хранением и погрузкой в транспорт. Тот этап, который рассчитали по среднему, и становится местом, где паллеты стоят в очереди в высокий сезон или при частых переналадках. Паллетизацию мы рассчитываем по пиковому выпуску коробов упаковочных линий с запасом (в прошлых проектах нашей команды обычно от 1,2), каждую паллету перед хранением проверяем сканированием, взвешиванием и контролем контура, а продукцию крупными однородными партиями ставим в плотное хранение, многоассортиментные линейки — в AS/RS с кранами-штабелёрами одинарной или двойной глубины. WMS отслеживает партию и срок годности до каждой паллеты и ещё до прибытия машины выстраивает отгружаемые паллеты в очередь в порядке погрузки.
Коротко
- Роботов-паллетизаторов рассчитывайте по пиковому выпуску коробов упаковочных линий, а из теоретической производительности робота вычитайте смену паллет, переналадки, отказы и ожидание на узле слияния, прежде чем называть это полезной производительностью.
- Напиткам и бутилированной воде с небольшим числом SKU и крупными партиями подходит плотное хранение на шаттлах или четырёхсторонних шаттлах; ассортимент с множеством SKU и малым числом паллет на SKU лучше размещать в AS/RS с кранами-штабелёрами одинарной или двойной глубины.
- Проектную производительность считайте по пиковому часу пикового дня высокого сезона — приход и отгрузку отдельно — и держите загрузку оборудования на уровне не выше 85%.
Сколько роботов-паллетизаторов нужно в конце линии?
На объекте первая цифра, которую мы запрашиваем, — пиковый выпуск коробов каждой упаковочной линии. Деление сменного выпуска на продолжительность смены даёт лишь среднее, а роботов, рассчитанных по среднему, в пике не хватит.
Слепо переносить эту цифру из тендера тоже не стоит. Нередко в одном тендере встречаются две таблицы скоростей линий, которые не совпадают друг с другом. Мы составляем список вопросов до совещания по уточнениям, разбираем их по одному и рассчитываем роботов только после того, как согласован верхний предел потока готовой продукции.
Теоретическая производительность робота-паллетизатора = 3 600 ÷ время цикла в секундах × число коробов за захват. Время цикла зависит от типа захвата, высоты штабеля и модели робота. В прошлых проектах нашей команды поролоновый вакуумный захват на стандартных гофрокоробах работал примерно с циклом 15 секунд, а клещевой захват на пластиковых ящиках — около 10 секунд; каждый случай всё равно проверяется на реальном роботе и схеме укладки. При 15 секундах и 2 коробах за захват один робот даёт около 480 коробов/ч. Захват целого ряда из 3 коробов даёт около 720 коробов/ч — при условии, что короб и схема укладки это позволяют, а участок формирования рядов перед роботом собирает ряды.
Типовой пример расчёта: три упаковочные линии, каждая с пиком 12 коробов/мин:
| Шаг | Цифра |
|---|---|
| Суммарный пик | 3 × 12 коробов/мин × 60 = 2 160 коробов/ч |
| С запасом 1,2 (20% сверху) | около 2 600 коробов/ч |
| Минимум роботов при 2 коробах за захват (теоретически по 480 коробов/ч) | 6 |
| Минимум роботов при 3 коробах за захват (теоретически по 720 коробов/ч) | 4 |
Запас 1,2 и предел загрузки 85% — по сути один и тот же резерв, увиденный с двух сторон (1 ÷ 1,2 ≈ 0,83, чуть строже, чем 0,85), поэтому перемножать их не нужно. То же самое относится и к последующему расчёту хранения и отгрузки. Цифры 6 и 4 получены из теоретической производительности роботов, так что считайте их предварительным минимумом. Проектное количество получают делением на чистую (фактическую) производительность каждого робота — после вычета смены паллет, переналадок, отказов и ожидания на узле слияния — и с одним-единственным резервом: либо запас 1,2, либо предел 85%.
В некоторых технических требованиях заказчика (URS) идут дальше и требуют проектной производительности не менее чем вдвое выше потребности, поэтому прочитайте требования заказчика до того, как давать цену.
Чаще всего упускают смену паллет и число SKU, выпускаемых одновременно. На однопозиционной станции робот ждёт, пока меняют паллету, поэтому либо это время включается в цикл, либо станция получает две паллетные позиции и магазин паллет. Один робот может по очереди обслуживать 2–4 низкоскоростные линии, но каждому выпускаемому SKU нужна своя позиция паллетизации. Типовой случай: десять низкоскоростных линий, а в требованиях пользователя указано до 8 SKU в производстве одновременно. Тогда в компоновке нужно 8 позиций паллетизации, сколько бы роботов ни получилось по расчёту. Подробности конфигурации — на странице станции роботизированной паллетизации.
Выбор захвата определяется коробом. Поролоновый вакуумный захват равномерно распределяет удерживающее усилие, но чувствителен к толщине, прочности, пористости и деформации картона. Короба, набравшие влагу, размягчаются и теряют прочность на сжатие, у них меняются пористость и поверхность, и вакуум начинает «травить». Захваты с отдельными присосками (их часто называют «осьминогом») терпимее к качеству картона, но на высокой скорости раскачиваются, и цикл приходится замедлять. Какой из них держит лучше, по паспорту не определить: это зависит от пористости и поверхности картона и от конструкции захвата. Поэтому мы прописываем в FAT тесты захвата на реальных коробах, изготовленных и хранившихся в самый влажный сезон года. Бутылочные упаковки в термоусадочной плёнке и короба с ручками-вырубками обычно пропускают воздух, и для них, как правило, берут клещевой или вильчатый захват.
Где место формированию рядов, обмотке, маркировке и контролю
Формирование рядов (подготовка коробов) стоит перед роботом: конвейеры, поворотные устройства, упоры и боковые направляющие, а сервотолкатели и стопоры собирают ряды, которые будет брать робот. Поворотное устройство также может гарантировать, что сторона с этикеткой окажется снаружи штабеля.
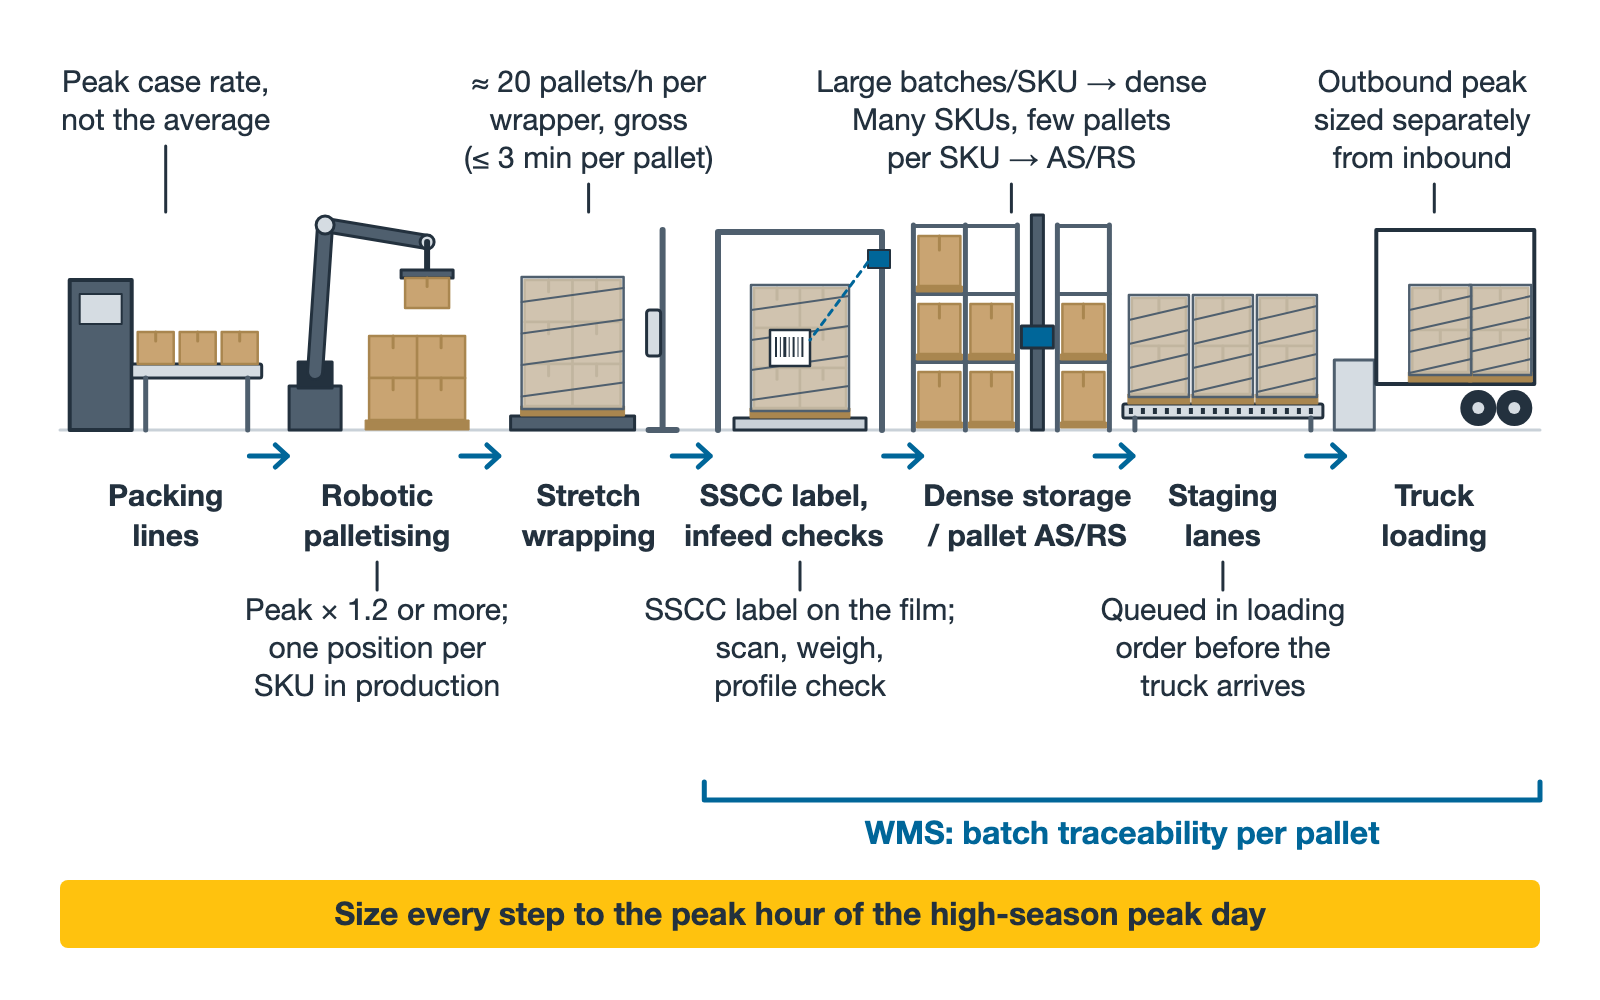
Обмотка стретч-плёнкой идёт после паллетизации. В прошлых проектах нашей команды при цикле обмотки не более 3 минут на паллету мы закладываем примерно 20 паллет/ч на паллетообмотчик. Это цифра брутто: смена рулона плёнки и передача паллет часть её съедают. Если суммарный поток полных паллет от нескольких роботов выше, ставьте два паллетообмотчика параллельно или обматывайте на отдельных линиях. Экспортным паллетам можно добавить верхний лист и дополнительные витки; настройки подтверждайте транспортными испытаниями на реальных паллетах.
Маркировка идёт после обмотки, этикетка клеится на плёнку. Паллетные этикетки обычно печатают по GS1 Logistic Label Guideline: SSCC (идентификатор применения 00) в штрихкоде GS1-128, рядом — партия и дата производства или «годен до». Руководство GS1 рекомендует по одной этикетке на двух смежных сторонах; высота и положение штрихкода определяются текстом руководства и требованиями грузополучателя.
Взвешивание и контроль габаритов ставят на входе в хранение вместе со сканером штрихкодов. Контроль габаритов выявляет превышение высоты, ширины и выступы спереди или сзади. Взвешивание выявляет перегруженные паллеты, а при стабильной массе тары и коробов — и недостачу коробов. Повреждённые нижние доски обычно требуют отдельной проверки. Отбракованные паллеты уходят на пост ручной доработки.
AS/RS с кранами-штабелёрами требователен и к самим паллетам. Обычно мы задаём прогиб паллеты под номинальной нагрузкой не более 6 мм, измеренный на фактической схеме опирания в стеллаже, и допуск по размерам не более 5 мм. Это наши проектные значения, а не нормативные пределы, поэтому нагрузку, пролёт опор и методику испытаний вносят в техническое задание (обычные испытания паллет описывает ISO 8611-1). Деревянные паллеты в открытом обороте сильно различаются по качеству, поэтому один из вариантов — внутрискладские оборотные паллеты и устройство перекладки на отгрузке, которое перекладывает груз на транспортные паллеты.
Плотное хранение или AS/RS с кранами-штабелёрами для завода напитков
| Ситуация | Подходящее хранение | Что проверить в первую очередь |
|---|---|---|
| Крупные партии однородных SKU, от десятков до сотни с лишним паллет на SKU (типично для напитков, бутилированной воды, пива) | Плотное хранение с кранами-штабелёрами и канальными шаттлами или многоглубинные каналы с четырёхсторонними шаттлами | По правилу учёта в каждом канале обычно один SKU и одна партия (оборудование этого не навязывает); глубина канала следует из размера партии, а слишком глубокие каналы оставляют много полупустых |
| Много SKU, мало паллет на SKU (снеки, приправы, молочка с разными вкусами) | AS/RS с кранами-штабелёрами одинарной глубины со свободным доступом к любой ячейке | Паллеты прихода и отгрузки в пиковый час против производительности крана на двойных циклах; цифра цикла по FEM 9.851 — значение для сравнения, под реальную компоновку её нужно снижать |
| Прежде всего плотность хранения, среднее число SKU | AS/RS с кранами-штабелёрами двойной глубины | Производительность грузообработки ниже, чем при одинарной глубине, по опыту примерно на 15% (при той же длине прохода и высоте яруса); рассчитывается по проекту |
| Охлаждённая молочная продукция и подобное | Четырёхсторонний шаттл или кран-штабелёр в исполнении для холодильного склада, без людей внутри склада | Температурный диапазон, скоростные ворота, низкотемпературные исполнения шкафов управления и датчиков, защита пола от морозного пучения |
| Существующее здание с ограниченной полезной высотой или поэтапное строительство | Четырёхсторонний шаттл | Полезная высота, пол, число подъёмников |
Оба варианта могут сосуществовать в одном здании. Типовой пример: морозильный склад с температурой ниже −20 °C, где чуть больше половины мест — плотное шаттловое хранение, а остальные — места крана-штабелёра двойной глубины.
Напитки и бутилированную воду обычно хранят при температуре окружающей среды; пиво и вино — при той температуре, которую требует продукт. Молочную продукцию нужно рассмотреть внимательнее: молоко UHT и асептически упакованную молочку можно хранить при температуре окружающей среды, а охлаждённую продукцию держат при температуре, заданной её маркировкой и планом HACCP.
По холодовой цепи правила гигиены пищевых продуктов ЕС (Regulation (EC) No 852/2004) гласят, что для продуктов, способных поддерживать рост патогенных микроорганизмов или образование токсинов, холодовая цепь не должна прерываться. Ограниченные периоды вне температурного контроля допускаются с учётом практических условий обработки, в том числе при перевозке и хранении, если это не создаёт риска для здоровья. Турецкий Регламент о гигиене пищевых продуктов (Gıda Hijyeni Yönetmeliği) также устанавливает, что холодовая цепь не должна прерываться; сверяйтесь с действующим консолидированным текстом, а не с оригиналом 2011 года. На складе это означает, что зоны паллетизации, буферизации и доков для такой продукции либо находятся внутри зоны с контролем температуры, либо время их пребывания при температуре окружающей среды ограничено и оценено. Параметры обоих типов хранения — на страницах паллетного AS/RS и системы с четырёхсторонними шаттлами.
Прослеживаемость партий и FIFO: WMS ведёт каждую паллету
Пищевое законодательство ЕС (Regulation (EC) No 178/2002) требует от предприятий пищевой отрасли знать, кто их снабжал и каким предприятиям они поставили свою продукцию, — принцип, который обычно называют «шаг назад, шаг вперёд». Турецкий Закон № 5996 также обязывает операторов пищевого бизнеса создать систему прослеживаемости и предоставлять информацию по запросу компетентного органа. Закон требует прослеживаемости вверх и вниз по цепочке, но не говорит, как её обеспечить. Мы рекомендуем, чтобы WMS на уровне паллеты связывала SSCC, партию, производственную линию и время схода с линии, ячейку хранения, заказ на отгрузку и транспортное средство. Тогда при отзыве продукции запасы можно заблокировать по партии за один шаг и сразу получить список клиентов, которым она уже отгружена.
FIFO проще всего обеспечить в AS/RS с кранами-штабелёрами одинарной глубины. Канал плотного хранения с доступом с одной стороны по своей природе работает по принципу «последним пришёл — первым ушёл», поэтому правило учёта — один SKU и одна партия на канал, а новая партия только после опустошения канала. Это правило управления, а не свойство машины. Где требуется строгий FIFO, каналы делают проходными: загрузка с одного конца, выгрузка с другого. Молочную продукцию с коротким сроком годности обычно отгружают по принципу «первым истекает — первым отгружается» (FEFO), а требования клиентов к минимальному остаточному сроку годности заносят в правила отгрузки WMS.
Некоторую продукцию можно отгружать только после разрешения службы качества на отгрузку. Паллеты в ожидании выпуска блокируются в WMS, и эти дни производства нужно учитывать в ёмкости хранения.
Запас производительности для погрузки и летнего пика
Приход со стороны производства относительно равномерен. Отгрузка собирается в несколько окон в дневную смену, и её пик часто выше, чем у прихода, поэтому их считают отдельно. Заказы целыми паллетами идут прямо на буферные линии у дока, где паллеты выстраиваются в порядке отгрузки; машины приходят по записи, и WMS ещё до прибытия машины подтягивает паллеты на линии подготовки в порядке погрузки.
Заказы дистрибьюторов и розницы — в основном сборные паллеты из разных SKU. Ручная сборка на станции комплектации — самый простой путь, но короб с напитками часто весит больше 10 кг, и целая смена такой работы тяжела. Другие варианты — послойная комплектация или система паллетизации сборных паллет производительностью около 300–600 коробов/ч на станцию, подходящая там, где короба весят не более 30 кг, а участок выше по потоку может выдавать короба в последовательности укладки.
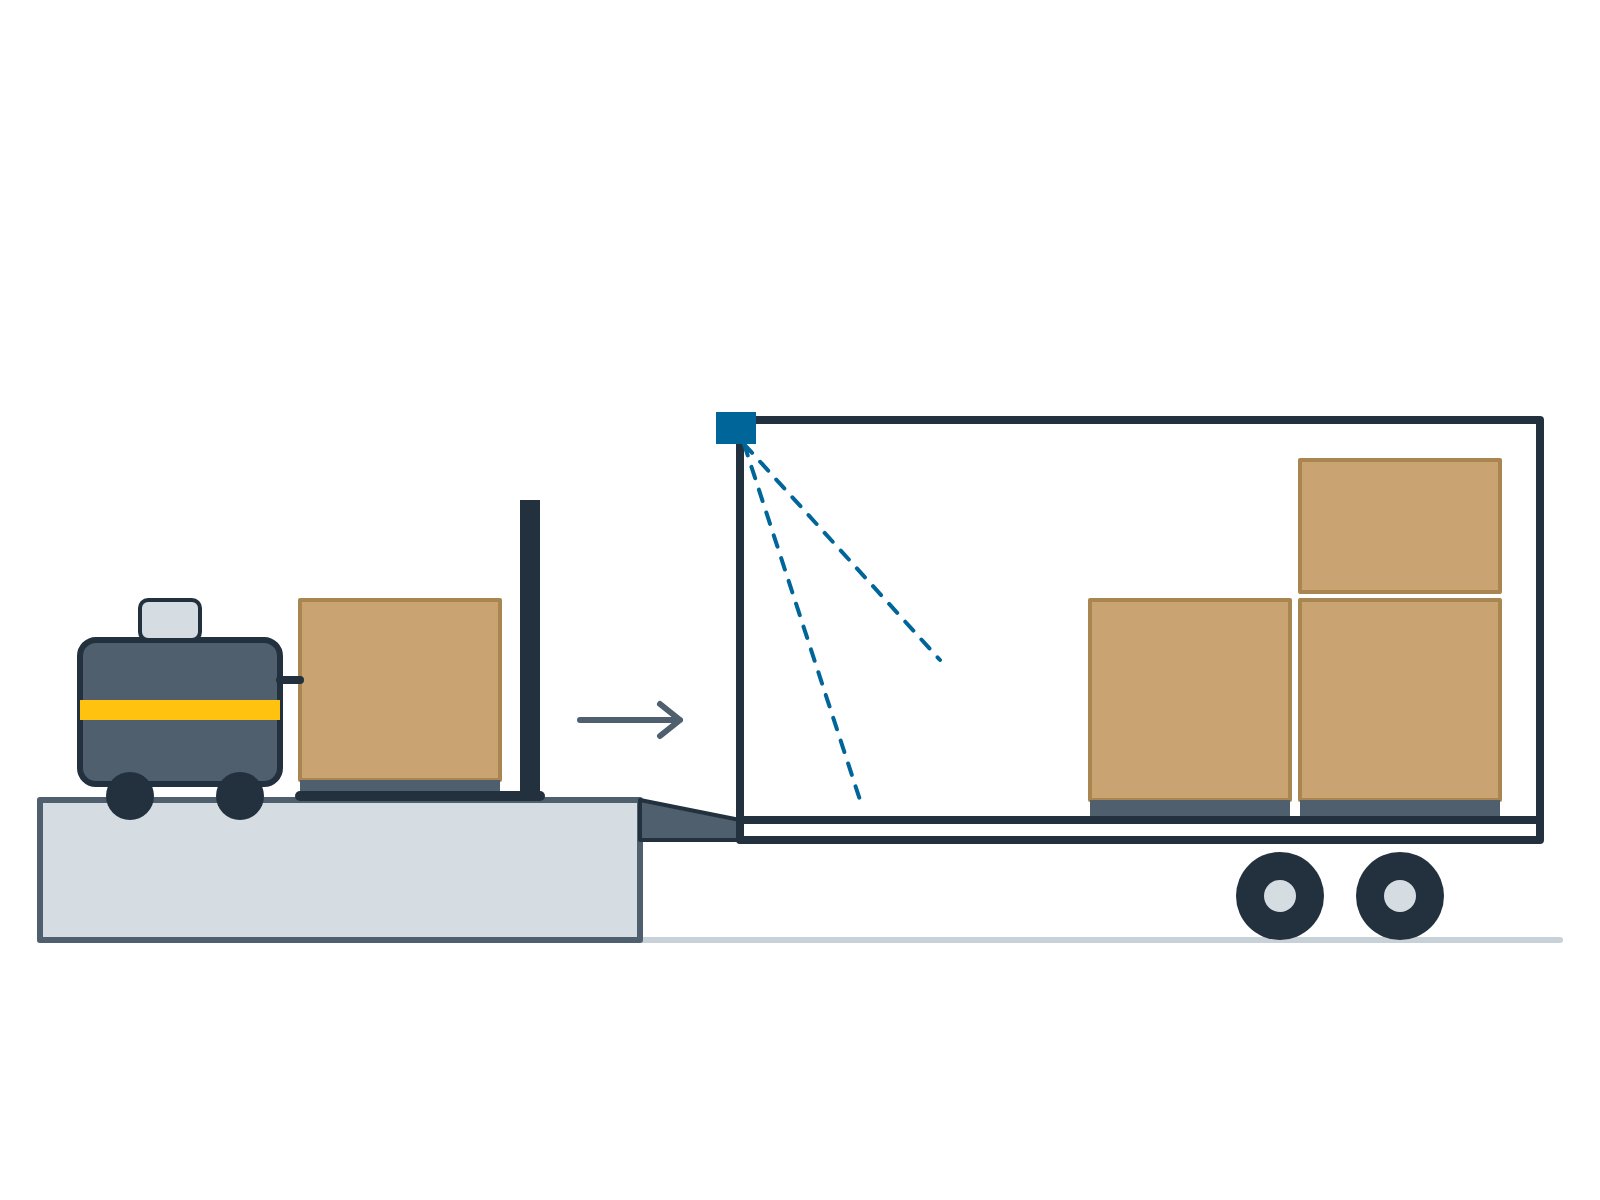
Для погрузки целых паллет можно использовать систему автоматической погрузки в грузовые автомобили, которая подходит докам с однотипными машинами и большими объёмами. Главная экономия — на водителях погрузчиков или грузчиках; время погрузки одной машины не обязательно короче, чем у опытного водителя. Для морских контейнеров с навальной загрузкой телескопический ленточный конвейер может подавать короба внутрь контейнера для ручной укладки. В прошлых проектах нашей команды это давало примерно 1 500 коробов/ч при одном типе короба и достаточном числе людей на укладке внутри контейнера.
Пик у напитков — летом. У кондитерских изделий и снеков пик часто приходится на религиозные праздники, даты которых каждый год смещаются. Многие заводы накапливают запасы в низкий сезон, поэтому ёмкость хранения рассчитывайте на максимальный запас перед сезоном, а не на средний. Производительность — на пиковый час пикового дня высокого сезона, умноженный на 1,2 или больше.
Если зарезервированы производительность подъёмников и места зарядки, систему с четырёхсторонними шаттлами можно перед сезоном дополнить машинами. Производительность крана-штабелёра на проход по сути фиксирована, поэтому её нужно заложить на этапе проектирования. Излишки можно временно размещать на напольном хранении или на стороннем складе, и эти внешние места тоже должны быть в WMS, иначе прослеживаемость рвётся. Турция — крупный производитель и экспортёр продуктов питания и напитков, и многие заводы одновременно снабжают внутренний рынок, Европу и Ближний Восток. Когда экспортные заказы накладываются на внутренний пик, считайте пик отгрузки отдельно.
Частые вопросы
Сколько коробов в час реально обрабатывает один робот-паллетизатор? С поролоновым вакуумным захватом на стандартных гофрокоробах и двумя коробами за захват — теоретически около 480 коробов/ч на робота. Сколько он даст на практике, зависит от смены паллет, переналадок, отказов и ожидания на узле слияния, поэтому считайте по фактическим скоростям линий на объекте.
Наши короба набирают влагу, и вакуумный захват их не удерживает. Что делать? Влажный картон размягчается, у него меняются пористость и поверхность, и вакуум «травит». Общего ответа, что держит лучше — поролоновый вакуумный захват или присоски-«осьминог», нет; проведите тесты захвата на реальных коробах, изготовленных и хранившихся в самый влажный сезон и решайте по результатам. Бутылочные упаковки в термоусадочной плёнке обычно сразу отправляют на клещевой или вильчатый захват.
Можно ли хранить охлаждённую молочную продукцию на автоматизированном складе? Да. И краны-штабелёры, и четырёхсторонние шаттлы выпускаются в исполнении для холодильных складов, а отсутствие людей внутри склада — это преимущество. Подтвердите температурный диапазон, низкотемпературные исполнения оборудования, защиту пола от морозного пучения и скоростные ворота, а время пребывания при температуре окружающей среды на паллетизации и у дока держите под контролем.
Примеры расчёта — типовые случаи; ориентировочные цифры основаны на опыте прошлых проектов нашей команды и служат лишь первым ориентиром. Каждый проект считается по его собственным данным.
Источники
- Regulation (EC) No 178/2002 (General Food Law): https://eur-lex.europa.eu/eli/reg/2002/178/oj/eng
- Regulation (EC) No 852/2004 on the hygiene of foodstuffs: https://eur-lex.europa.eu/eli/reg/2004/852/oj/eng
- Commission Implementing Regulation (EU) No 931/2011 о требованиях к прослеживаемости пищевых продуктов животного происхождения, включая молочные: https://eur-lex.europa.eu/eli/reg_impl/2011/931/oj/eng
- Турция, Закон № 5996 о ветеринарных услугах, здоровье растений, продуктах питания и кормах (официальный действующий текст, на турецком): https://www.mevzuat.gov.tr/mevzuatmetin/1.5.5996.pdf
- Турция, Регламент о гигиене пищевых продуктов (Gıda Hijyeni Yönetmeliği), Official Gazette № 28145 от 17 декабря 2011 года, в первоначальной редакции (на турецком): https://www.resmigazete.gov.tr/eskiler/2011/12/20111217-5.htm
- GS1 Logistic Label Guideline: https://www.gs1.org/standards/gs1-logistic-label-guideline/current-standard
Технический отдел EMMANUEL: если хотите ещё раз, этап за этапом, проверить производительность паллетизации, хранения и погрузки, пришлите скорости упаковочных линий, данные по SKU и партиям и планировку здания через форму обратной связи.