Проекты, в которых участвовала команда
Члены команды участвовали в проектах ниже, когда работали в китайских компаниях по внутрискладской логистике, ещё до EMMANUEL. Проекты показывают, с какими системами и какого масштаба знакома команда; названия клиентов, суммы контрактов и годы не публикуются.
Кейс 1: завод литья под давлением с иностранным капиталом, логистика нового многоэтажного склада
Основные показатели
| Паллетный склад | 5 коридоров, около 6 300 паллетомест, смешанно одинарной и двойной глубины |
|---|---|
| Паллетные штабелёры | 5 шт. (одинарной и двойной глубины), грузовая единица около 1–1,5 t, высота подъёма до примерно 12 m |
| Miniload | Около 4 000 ячеек для ящиков, 2 штабелёра miniload двойной глубины, 50 kg на ящик |
| Буферная зона | Около 370 ячеек, 1 многоуровневый шаттл (MSV) |
| Расчётная производительность | Около 250 паллет/h и около 140 ящиков/h (FEM 9.851, при эффективности 85%) |
| Требование | Пик — около 160 паллет/h суммарно; десятки машин литья под давлением и несколько десятков точек передачи в цехе |
| Программное обеспечение | WMS + WCS с интерфейсами к ERP и MES заказчика |
| AGV | AGV для доставки в цех — опционально, с опытной эксплуатацией до выбора окончательного типа |
Инженерные компромиссы
- В одном из первых вариантов компоновки было чуть больше 5 700 паллетомест — меньше требуемых 6 000, а производительность перепаллетирования готовой продукции тоже не дотягивала до требования. В отчёте разрыв был изложен как есть и предложены два варианта перепаллетирования.
- В первое официальное предложение вошли робот-паллетайзер, подвесной коробочный конвейер и более десяти AGV — вспомогательного оборудования больше, чем требовала задача. Затем компоновки A, B и C сравнили рядом друг с другом: подвесную линию и паллетирование убрали, а доставку в цех перевели с ящиков на AGV с верхним модулем на паллеты на AGV-тележках для паллет.
- В окончательном решении ящики хранятся короткой стороной вперёд, а miniload стал двойной глубины; MSV автоматически размещает и извлекает грузы в буферной зоне; новый склад соединён с существующим цехом наружным стальным переходным мостом.
- Магистральные трубопроводы спринклерной системы проходят в промежутках между коридорами; два подъёмника резервируют друг друга.
- Договор разделили на основной договор и опциональное оборудование. AGV, паллеты, ящики и стальной мост вынесли в опции, чтобы заказчик мог сравнить цены и решить по каждой позиции отдельно.
Один вывод
Не нагружайте первое официальное предложение всеми возможными дополнениями. Основную систему и опции считайте по отдельности, чтобы при последующих изменениях заказчик точно видел, как меняется цена. Если показатель не достигнут, скажите об этом первыми — и скажите вместе с решением.
Кейс 2: фармацевтический распределительный центр (по требованиям GSP Китая)
Основные показатели
| Компоновка | Два этажа: склад прохладного хранения и холодильный склад на первом этаже, AS/RS для полных коробок на верхнем этаже |
|---|---|
| AS/RS | Около 2 300 паллетомест, грузовая единица 1 000 kg |
| Штабелёры | 4 штабелёра с криволинейным участком пути, обслуживающие 8 коридоров |
| Приём и выдача | Линии приёма и выдачи на обоих уровнях, между ними — возвратно-поступательный подъёмник |
| Комплектация | Линия штучного отбора, pick-to-light, контроль и упаковка |
| Температурные зоны | Прохладная зона 0–20 °C; холодильный склад 2–10 °C |
| Программное обеспечение | WMS + WCS + RF-терминалы |
Инженерные компромиссы
Коридоров было много, а интенсивность в каждом — небольшая, поэтому выбрали штабелёры с криволинейным участком пути: один штабелёр обслуживает два коридора, что вдвое сокращает их число. Плата за это — меньшая производительность на штабелёр, тогда она была рассчитана примерно в 30 паллет/h, что подходит складу с низкой частотой операций и большим числом коридоров.
По GSP: склад прохладного хранения должен занимать не менее 40% площади; холодильному складу нужны две или более холодильные установки — одна в работе, одна в резерве. Проекты такого рода часто начинаются с фармацевтического проектного института и регулятора лекарственных средств.
Один вывод
Технические документы для заказчика перед отправкой построчно сверяет с его требованиями ответственный сотрудник. Заказчики, приезжающие на завод, смотрят на организацию производства, поэтому цех должен быть готов к показу в любой момент.
Кейс 3: завод плёночных материалов, AS/RS с вилочными AGV для подачи на производственную линию
Основные показатели
| Грузовая единица | Крупные рулоны сырья на паллетах, около 1,7 m × 0,9 m, до 500 kg |
|---|---|
| Площадка | Пристройка к существующему производственному корпусу; длинная и узкая |
| Стеллажи | 1 коридор, двойной глубины, около 290 ячеек |
| Штабелёр | 1 двухколонный штабелёр двойной глубины |
| AGV | 2 вилочных AGV с лазерной навигацией и узлом стыковки с электроприводом, который загружает размотчики |
| Производительность | При эффективности 85% — около 60 паллет/h на приём и около 43 паллет/h на выдачу |
Инженерные компромиссы
До объявления результатов команда по собственной инициативе предложила более экономный объём: ячейки — с 336 до 290, более низкий штабелёр, AGV — с 3 до 2. Узел стыковки заменили с пневматического на электроприводной, защитное ограждение убрали, так как зона полностью закрыта, и добавили недостающие конвейерные стыковки. Итоговая цена осталась примерно той же, решение стало более обоснованным, и договор был подписан.
Один вывод
Первоначальный бюджет покрывал только минимальную работоспособную конфигурацию. Чтобы уточнить требования, потребовалось четыре раунда обсуждений, и лишь после этого цена стала устойчивой.
Кейс 4: пищевой завод с иностранным капиталом, увеличение числа ячеек в существующем AS/RS без изменения здания
Основные показатели
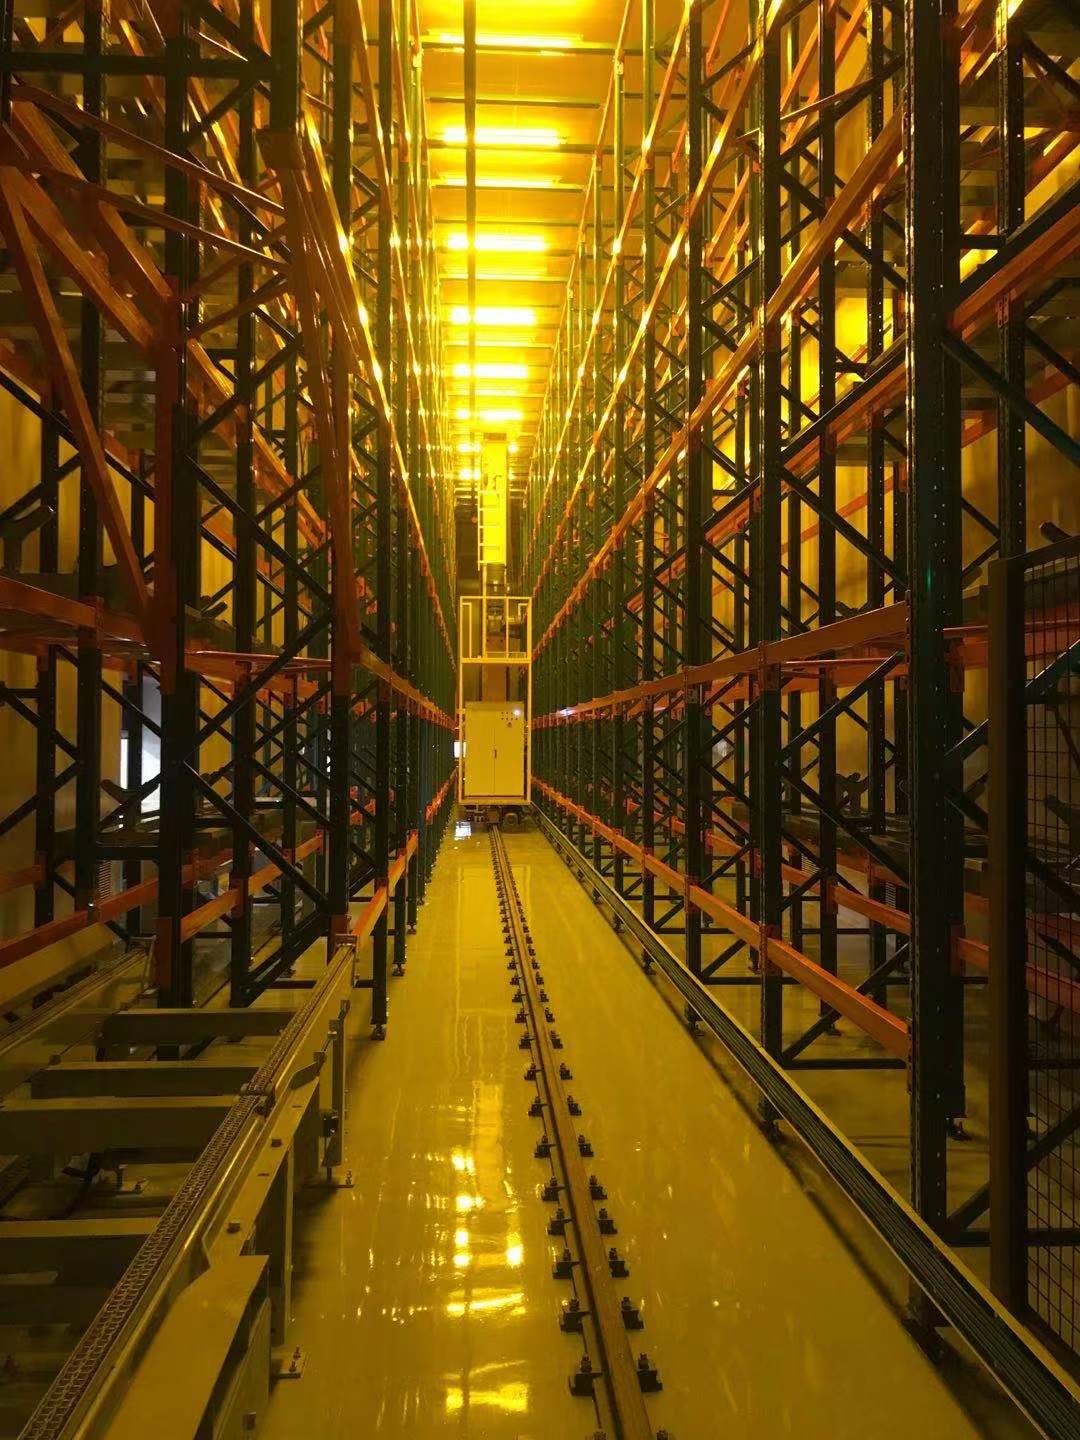
| Цель | На 50% больше ячеек без изменения здания — с 264 до 396; высота хранения ограничена магистралями спринклерной системы и балками кровли |
|---|---|
| Предложенное решение | Стеллажи увеличены с 2 до 3 уровней |
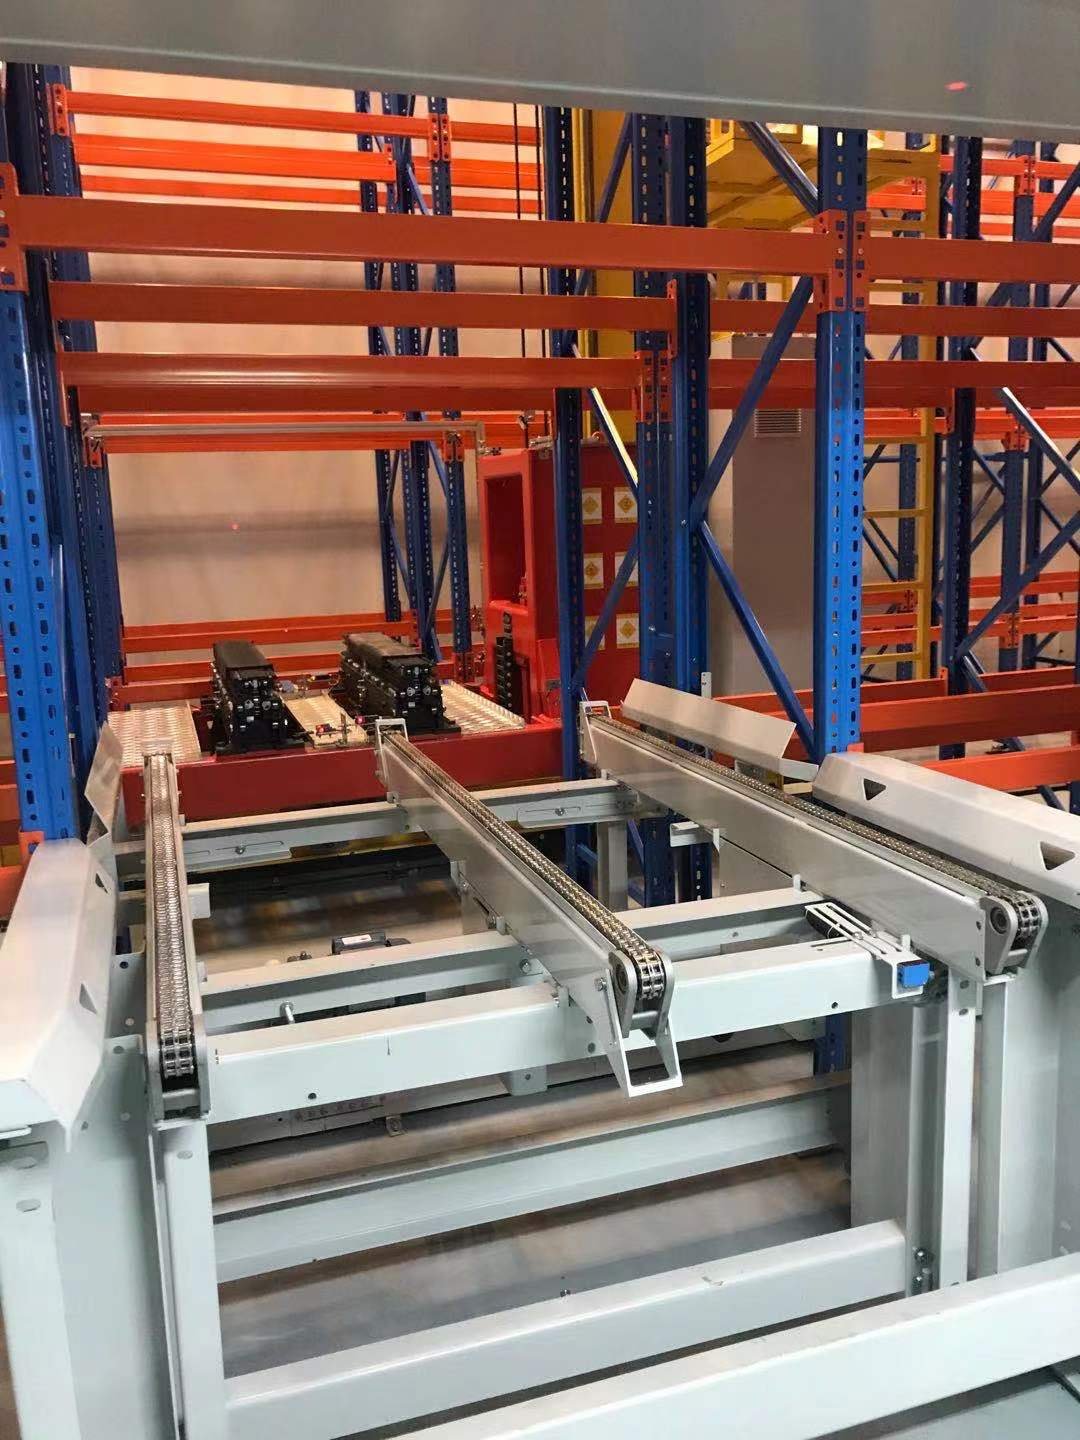
| Штабелёры | 2 старых штабелёра списаны; 2 новых штабелёра одинарной глубины с рольгангами на грузовой каретке |
| Производительность | Требовалось 34 паллеты/h на приём и 34 паллеты/h на выдачу; расчётная производительность 46 паллет/h |
| Режим работы | 24/7, в цехе с контролем температуры и влажности |
| Стандарты заказчика | Безопасный PLC и приводы с функциями безопасности, Profinet, цепи безопасности по Cat. 3 PL d (оценка третьей стороной, принятая заказчиком), шкафы управления из нержавеющей стали, стандарты гигиенического исполнения для пищевой отрасли, контрольный лист по безопасности |
| Программное обеспечение | База данных перенесена на сервер в серверной и связана с системой диспетчеризации AGV доставки; обновление WMS/WCS |
| Окно работ на объекте | 4 недели на монтаж и пусконаладку на объекте |
Инженерные компромиссы
Более низкий первый уровень, меньшие межуровневые зазоры и дополнительный уровень стеллажей, а новые штабелёры — ниже, чтобы трубы спринклерной системы можно было оставить на месте. Во втором раунде расчёта цены корпус штабелёра заменили с нержавеющей на углеродистую сталь (ролики остались из нержавеющей), а систему управления вынесли в отдельную позицию. Итоговая сумма снизилась, и договор был выигран.
Один вывод
У пищевых компаний с иностранным капиталом много стандартных документов с правилами для номеров чертежей, маркировки, контрольных листов по безопасности и аппаратуры управления. Сверяйте их по пунктам до расчёта цены, а шаблон технической части предложения очищайте перед каждым использованием.
Другие проекты
- Пищевой завод с иностранным капиталом: WMS для склада сырья и пилотный проект с 1 вилочным AGV (грузоподъёмность 1 000 kg), около 9 паллет/h. Перед пилотом провели совещание по FMEA; более широкое применение планировалось только после подтверждения результатов пилота.
- Завод термообработки: около 800 паллетомест двойной глубины, 1 двухколонный штабелёр двойной глубины, с паллетами-спутниками.
- Склад сети супермаркетов для системного интегратора (субподряд на оборудование): около 620 паллетомест двойной глубины, 2 штабелёра двойной глубины, без конвейеров.
- Предприятие по экологической переработке: небольшой AS/RS на несколько десятков ячеек и 1 одноколонный штабелёр, со стыковкой с оснасткой AGV.
- Распределительный центр розничной сети одежды: конвейерные линии и обслуживание существующего сортера.
- Логистический склад телекоммуникационной компании: фронтальные стеллажи для тяжёлых грузов, выигранные в открытом тендере, 2 000 kg на уровень.
- Склад со стеллажами drive-in: около 420 паллетомест.
- Общенациональная служба экспресс-доставки: рамочный договор на стандартные стеллажи.
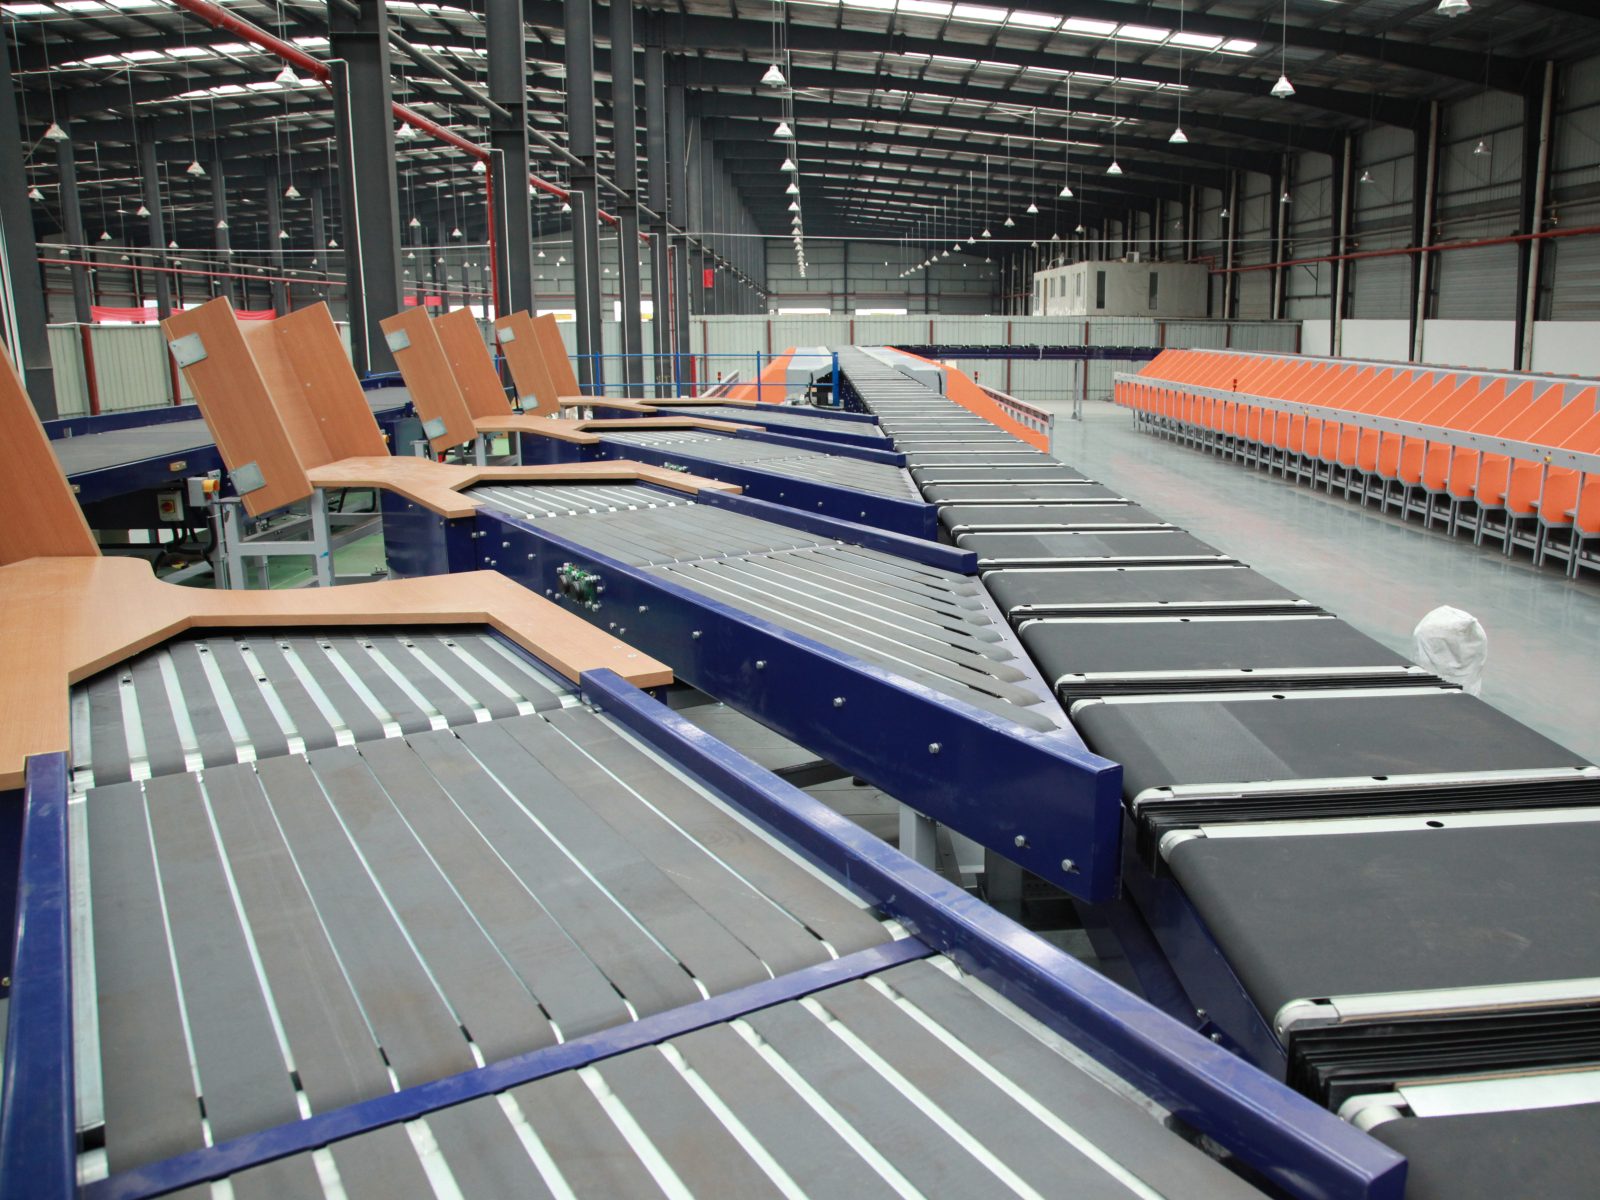
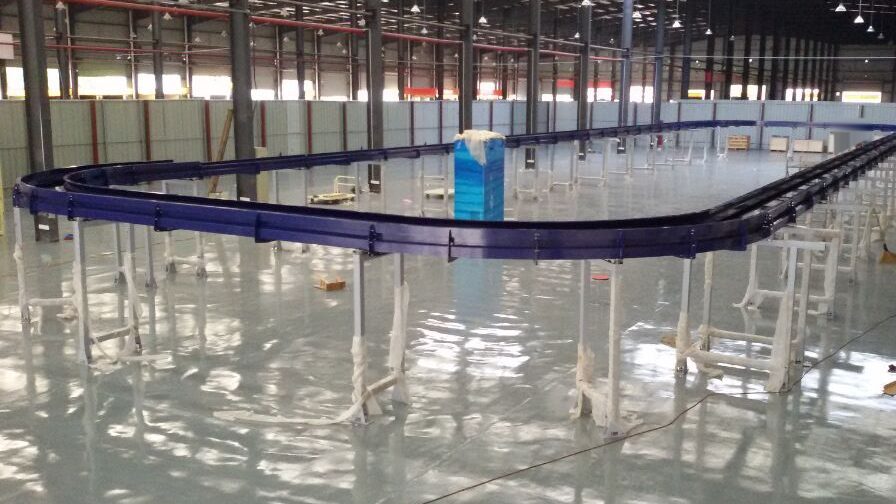
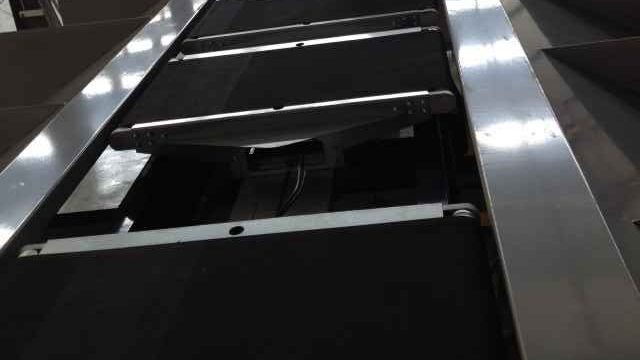
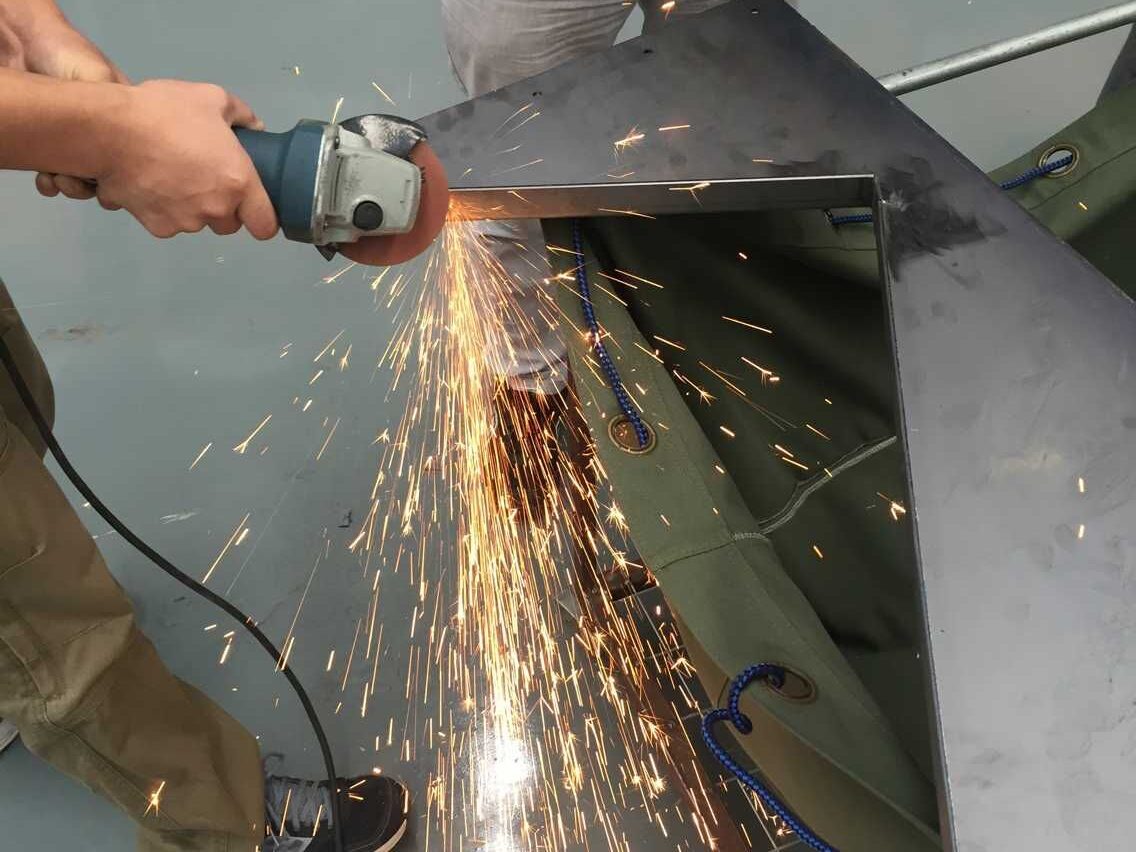
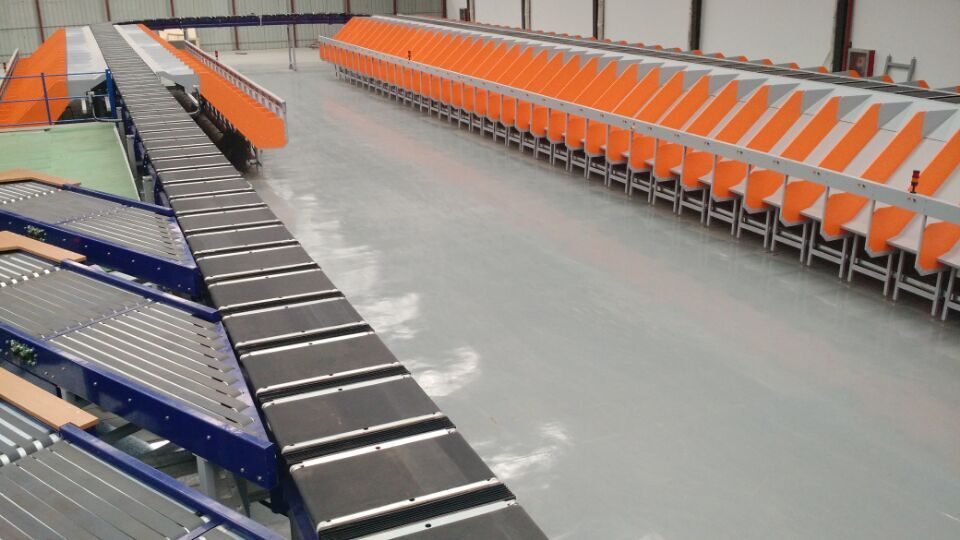
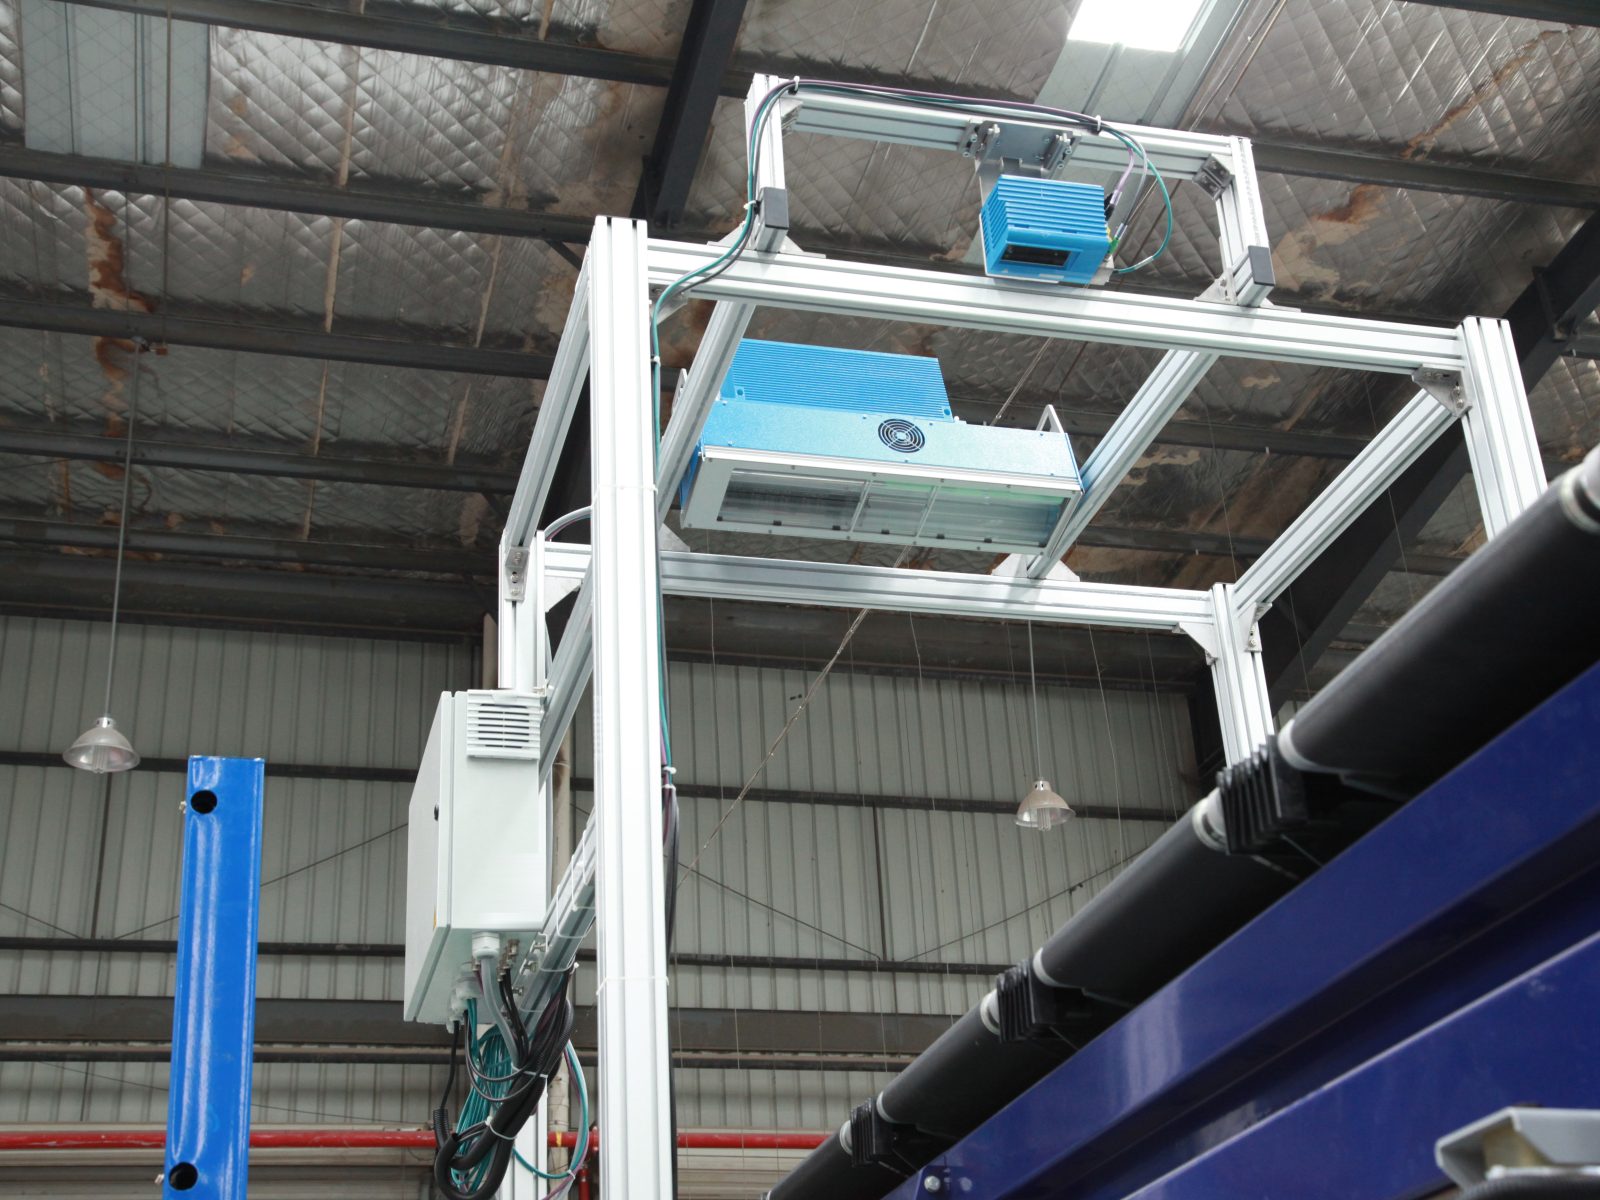
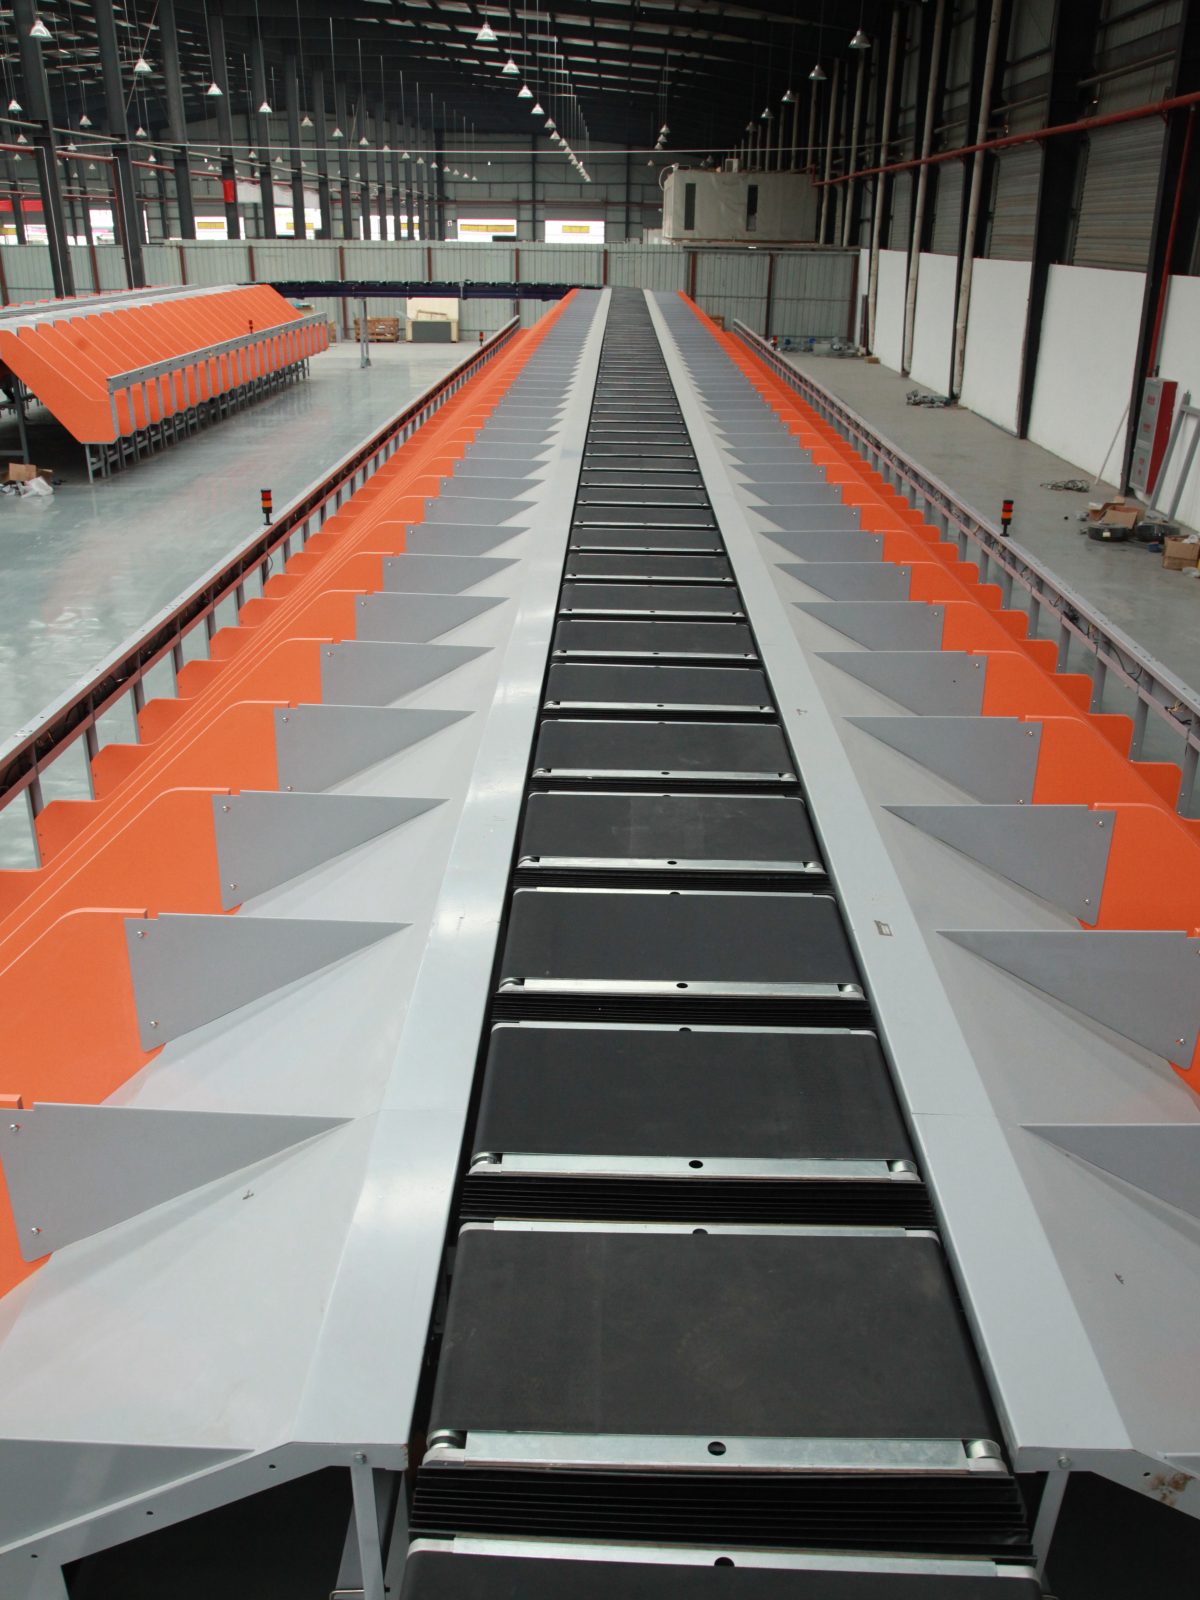
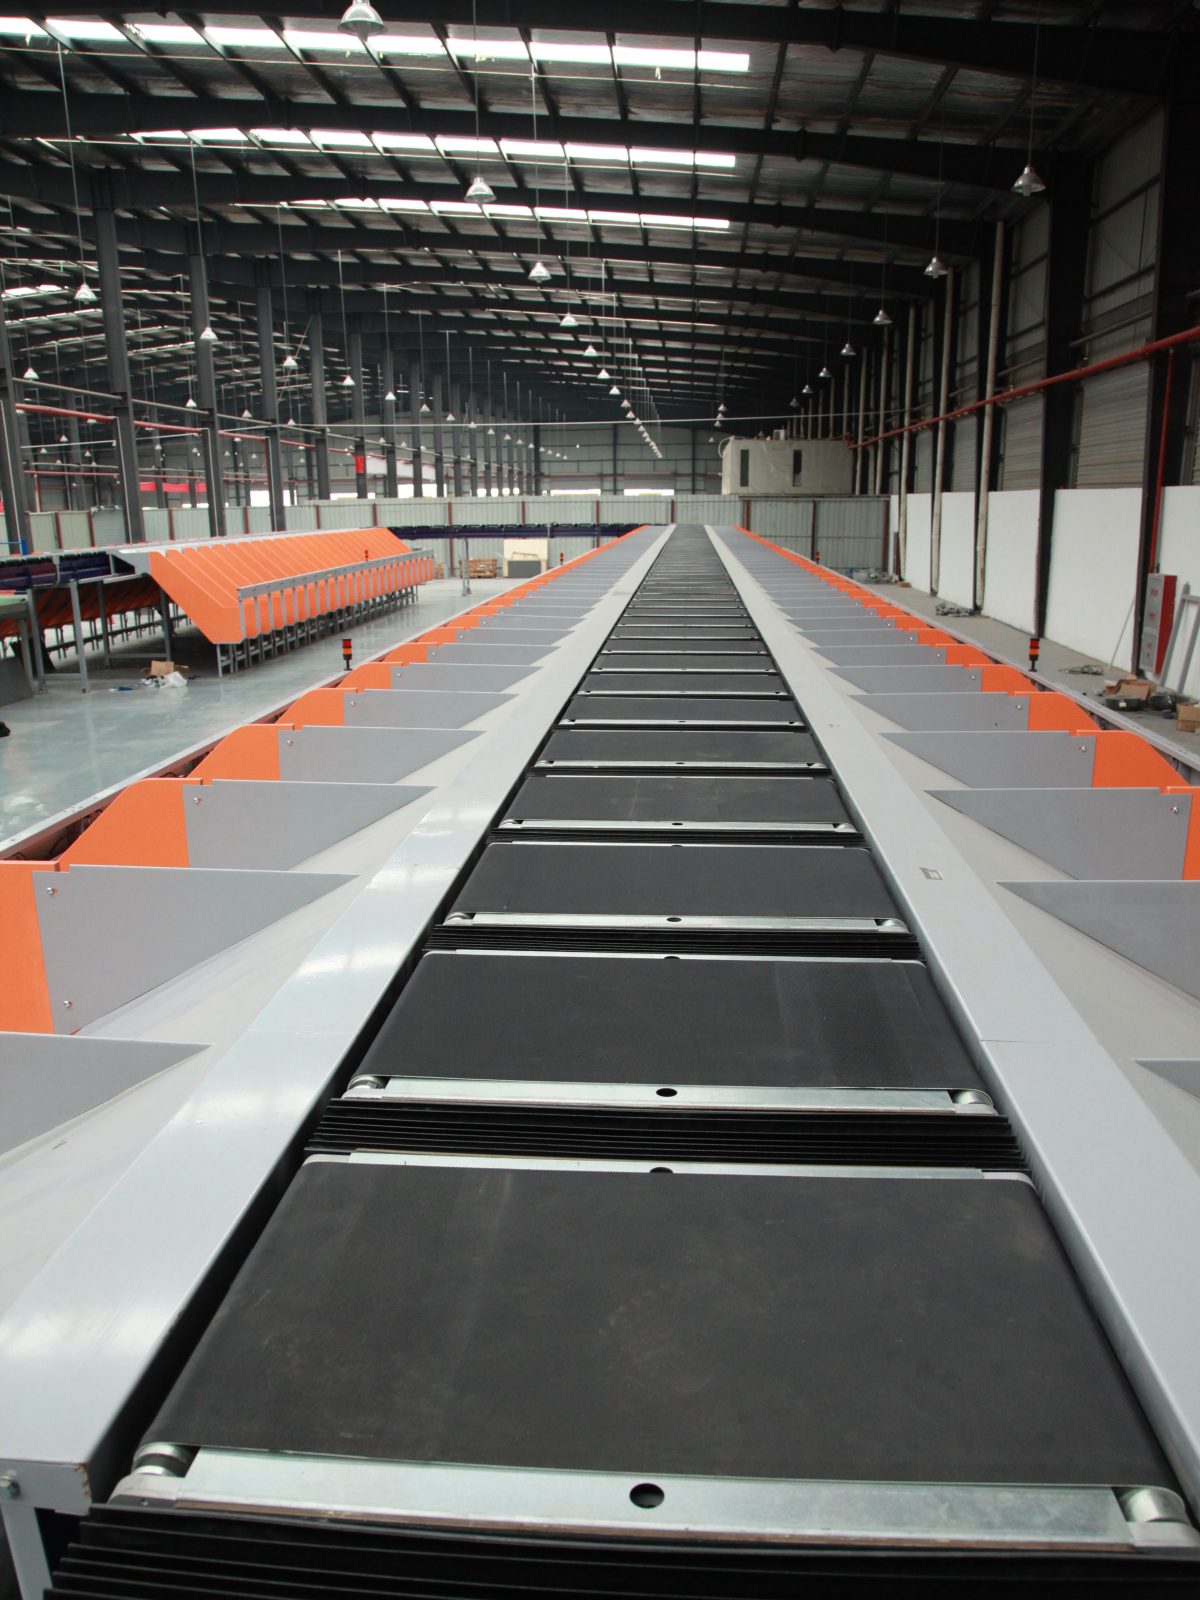
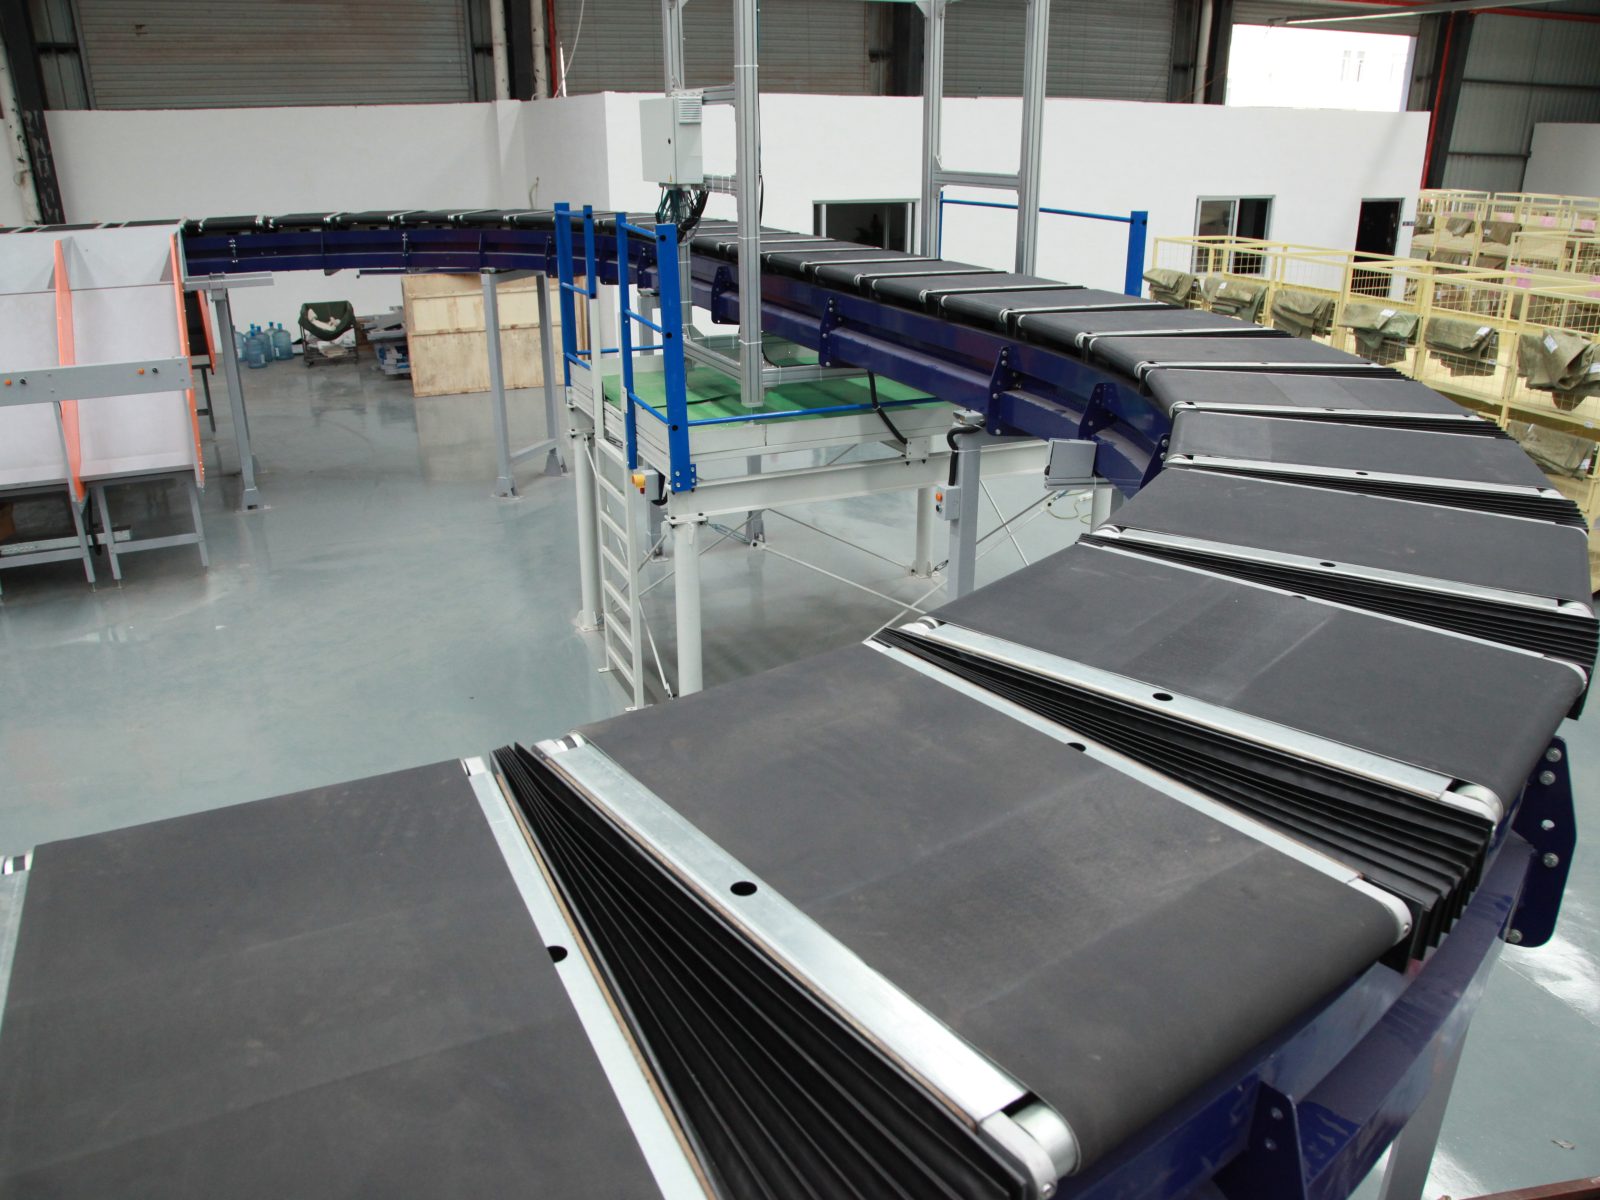
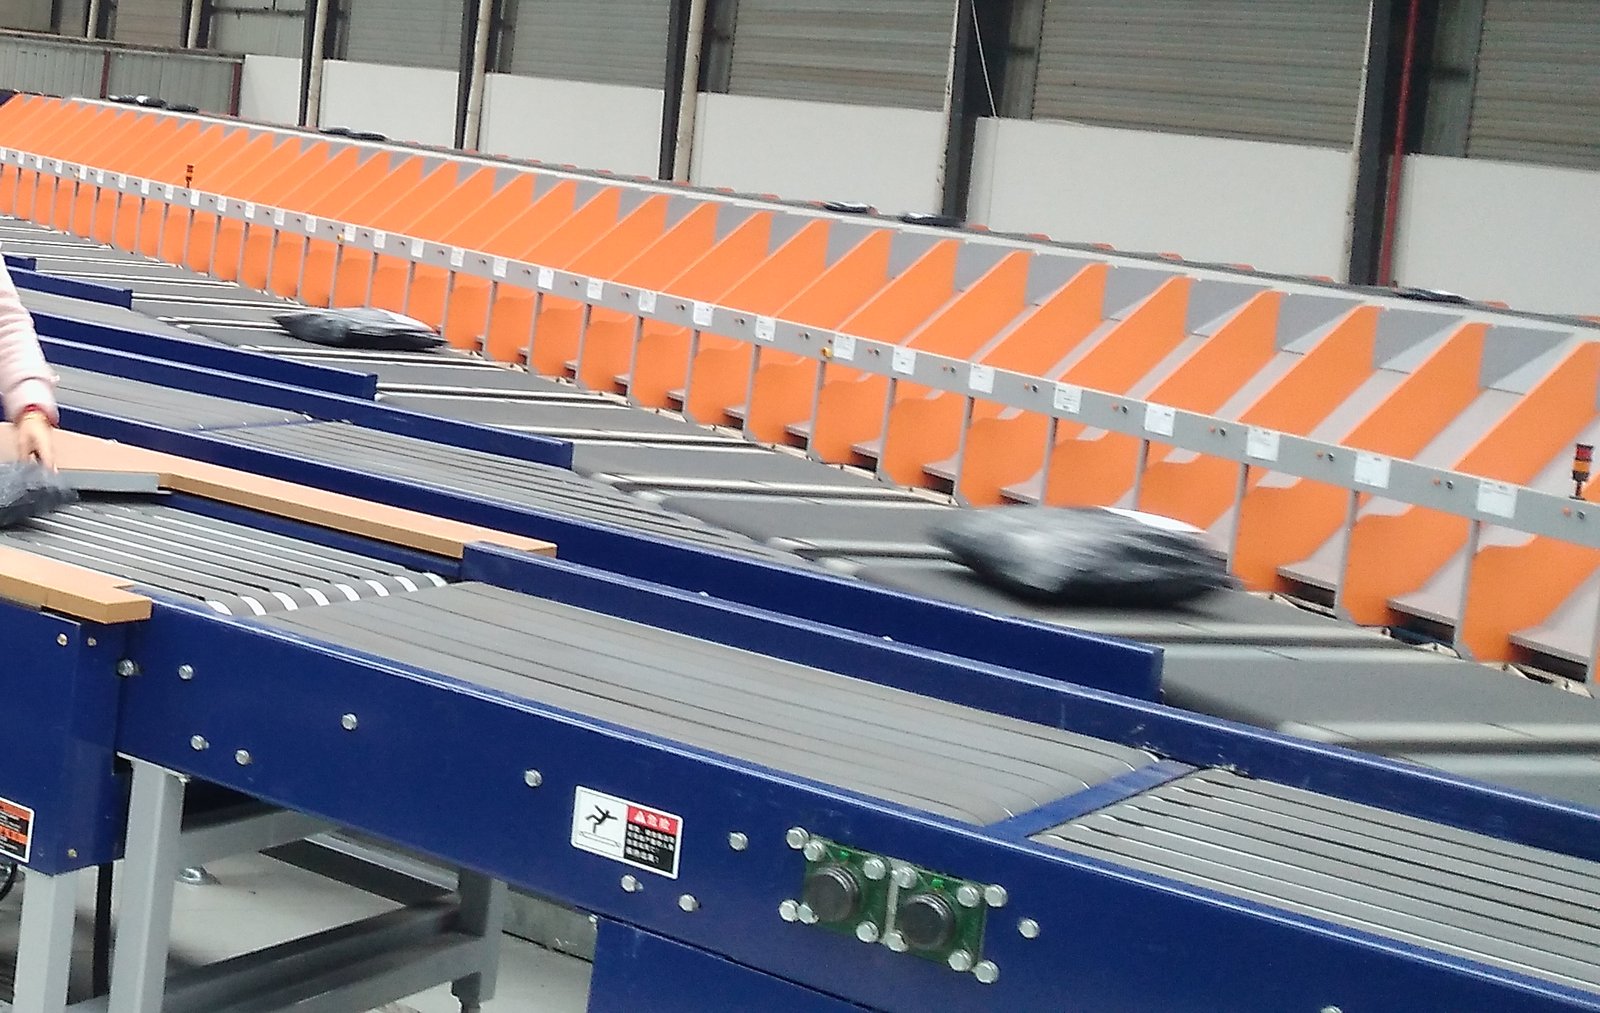
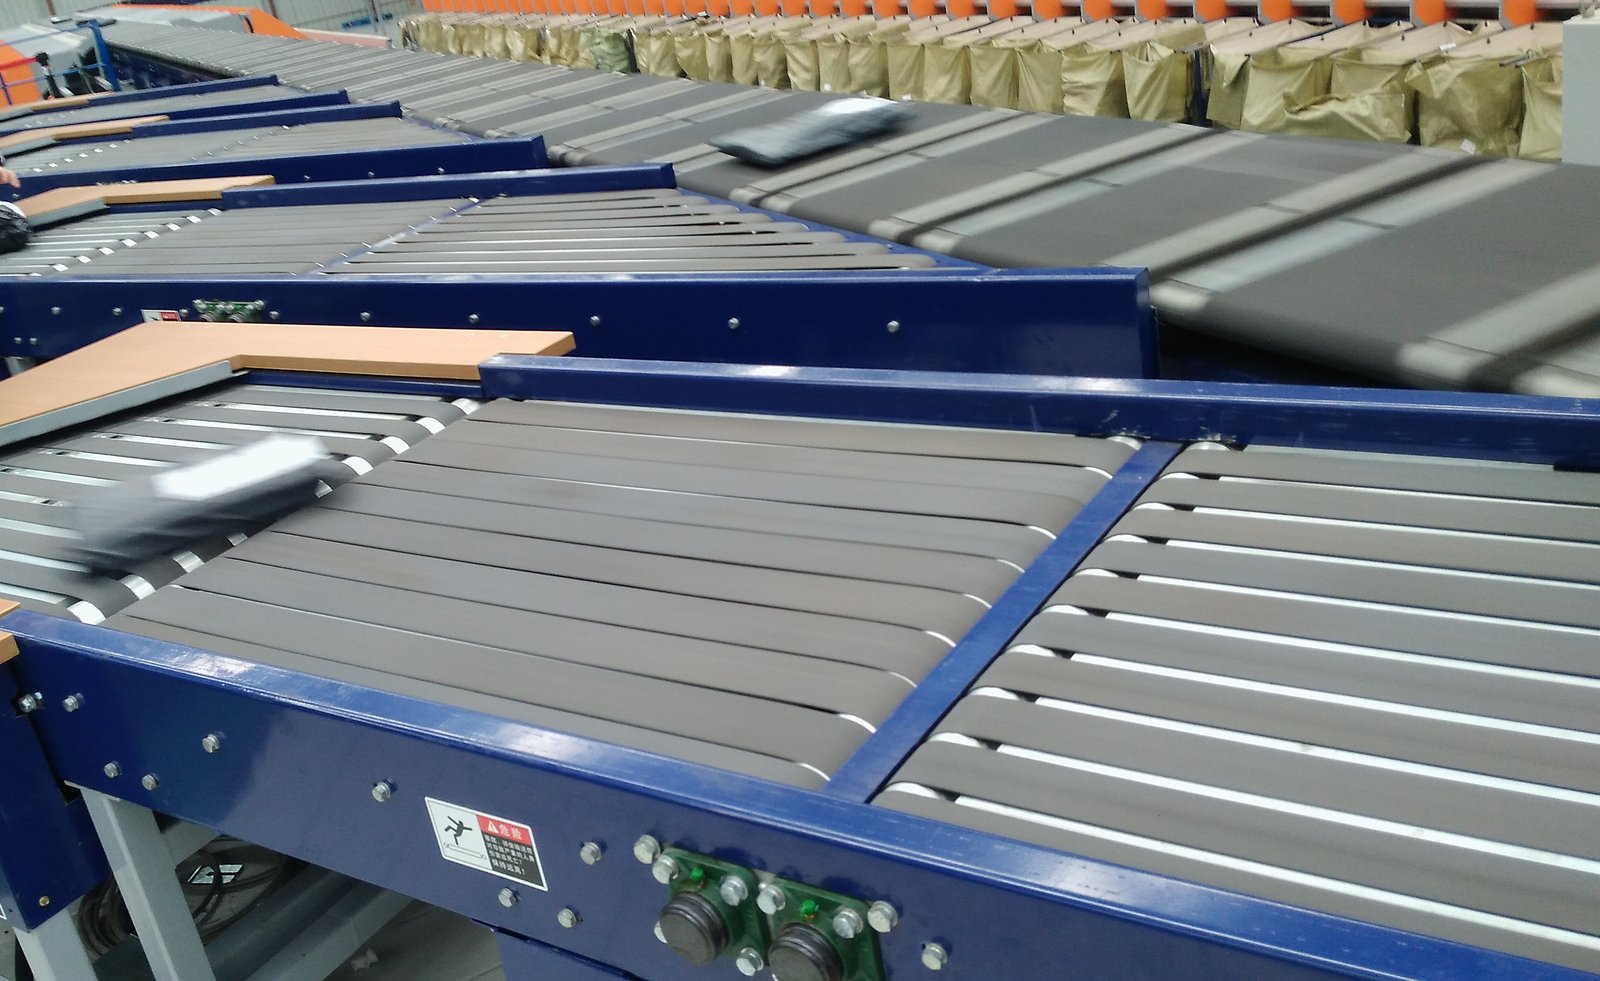
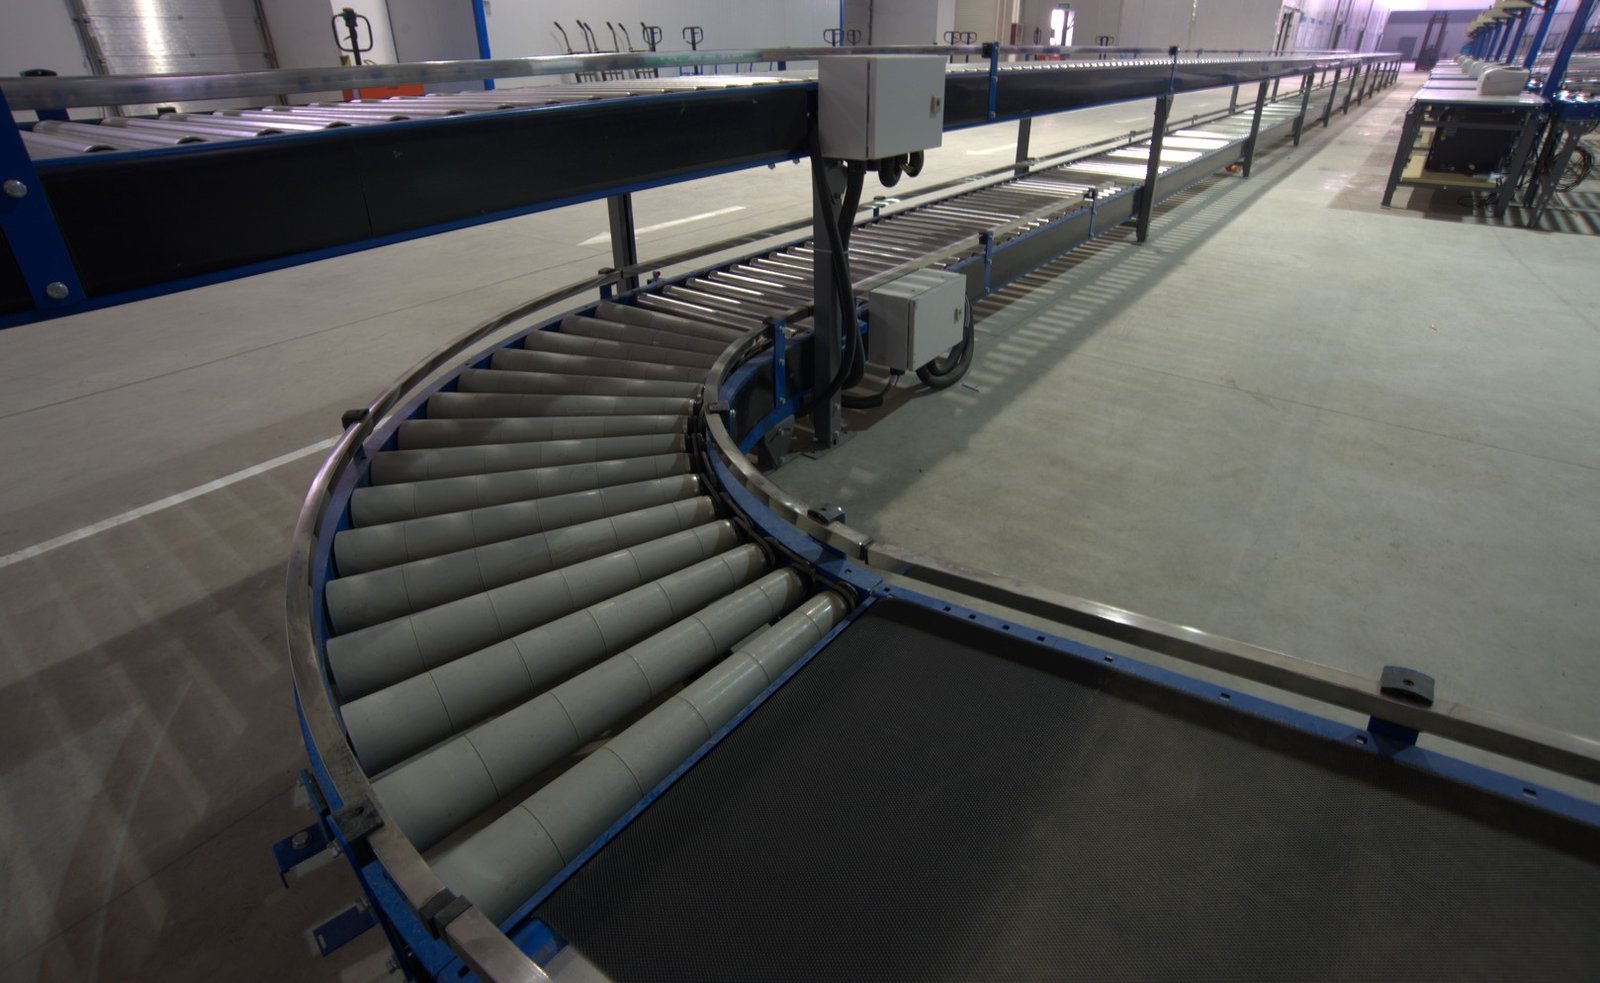
- Сортировочный хаб службы экспресс-доставки: кольцевой кросс-ленточный сортер. Сотрудники вели его от монтажа до первого дня эксплуатации (фотографии ниже).
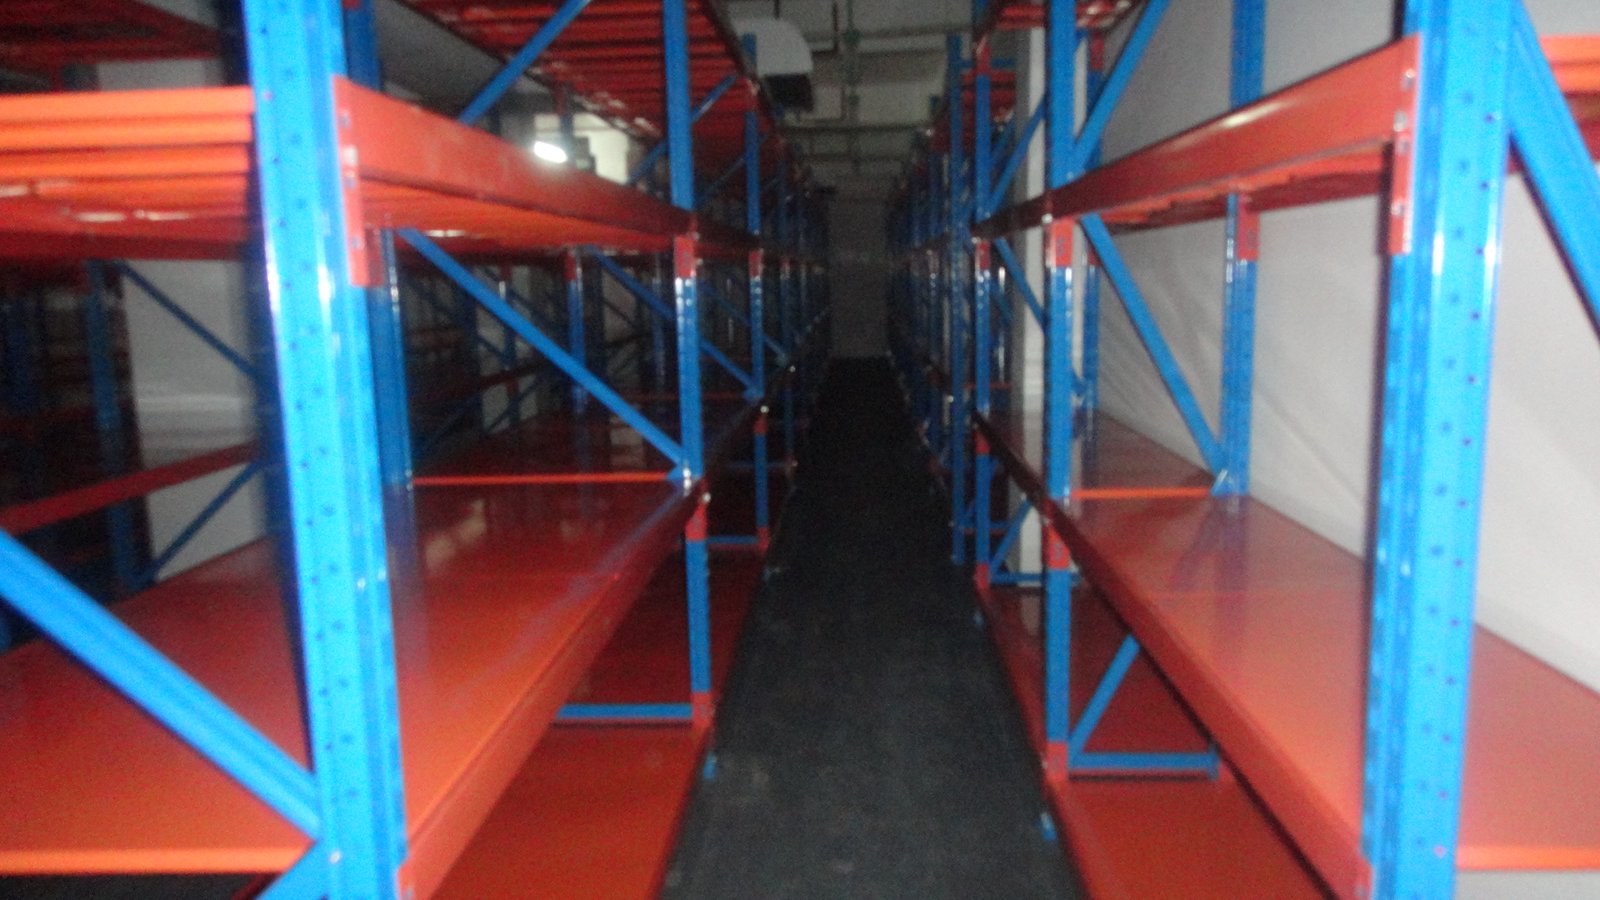
- Архивный центр банка: около 290 среднегрузовых полочных стеллажей на нескольких этажах.
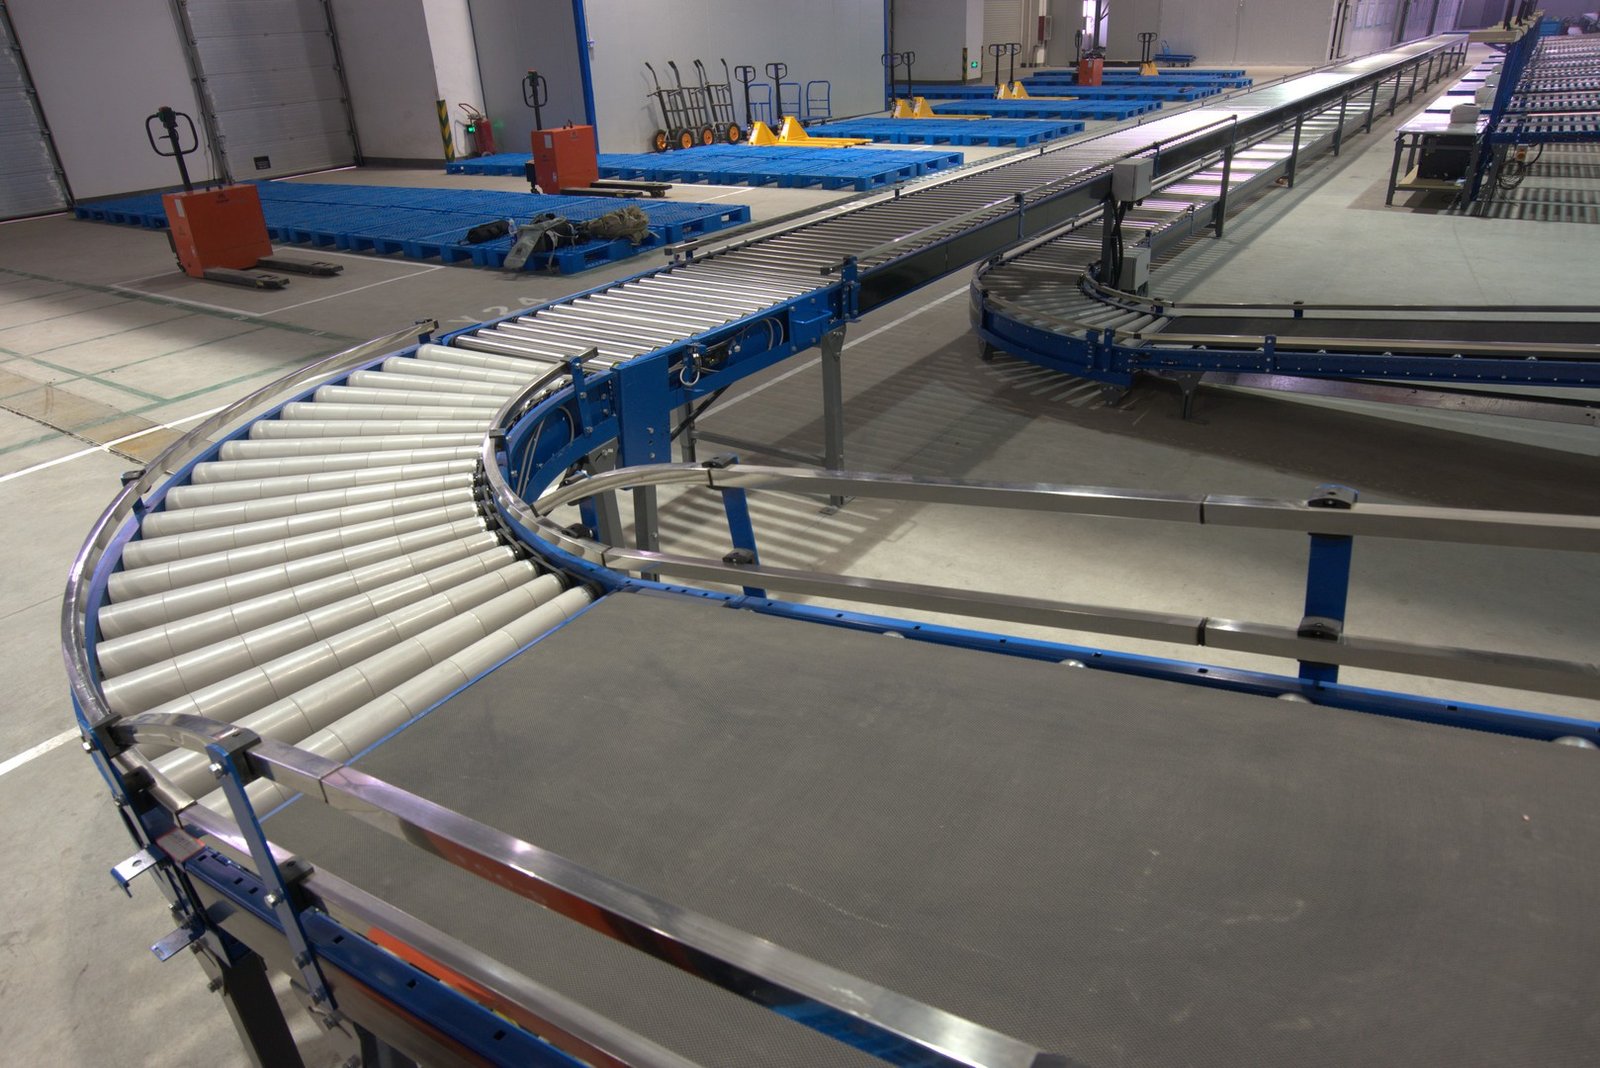
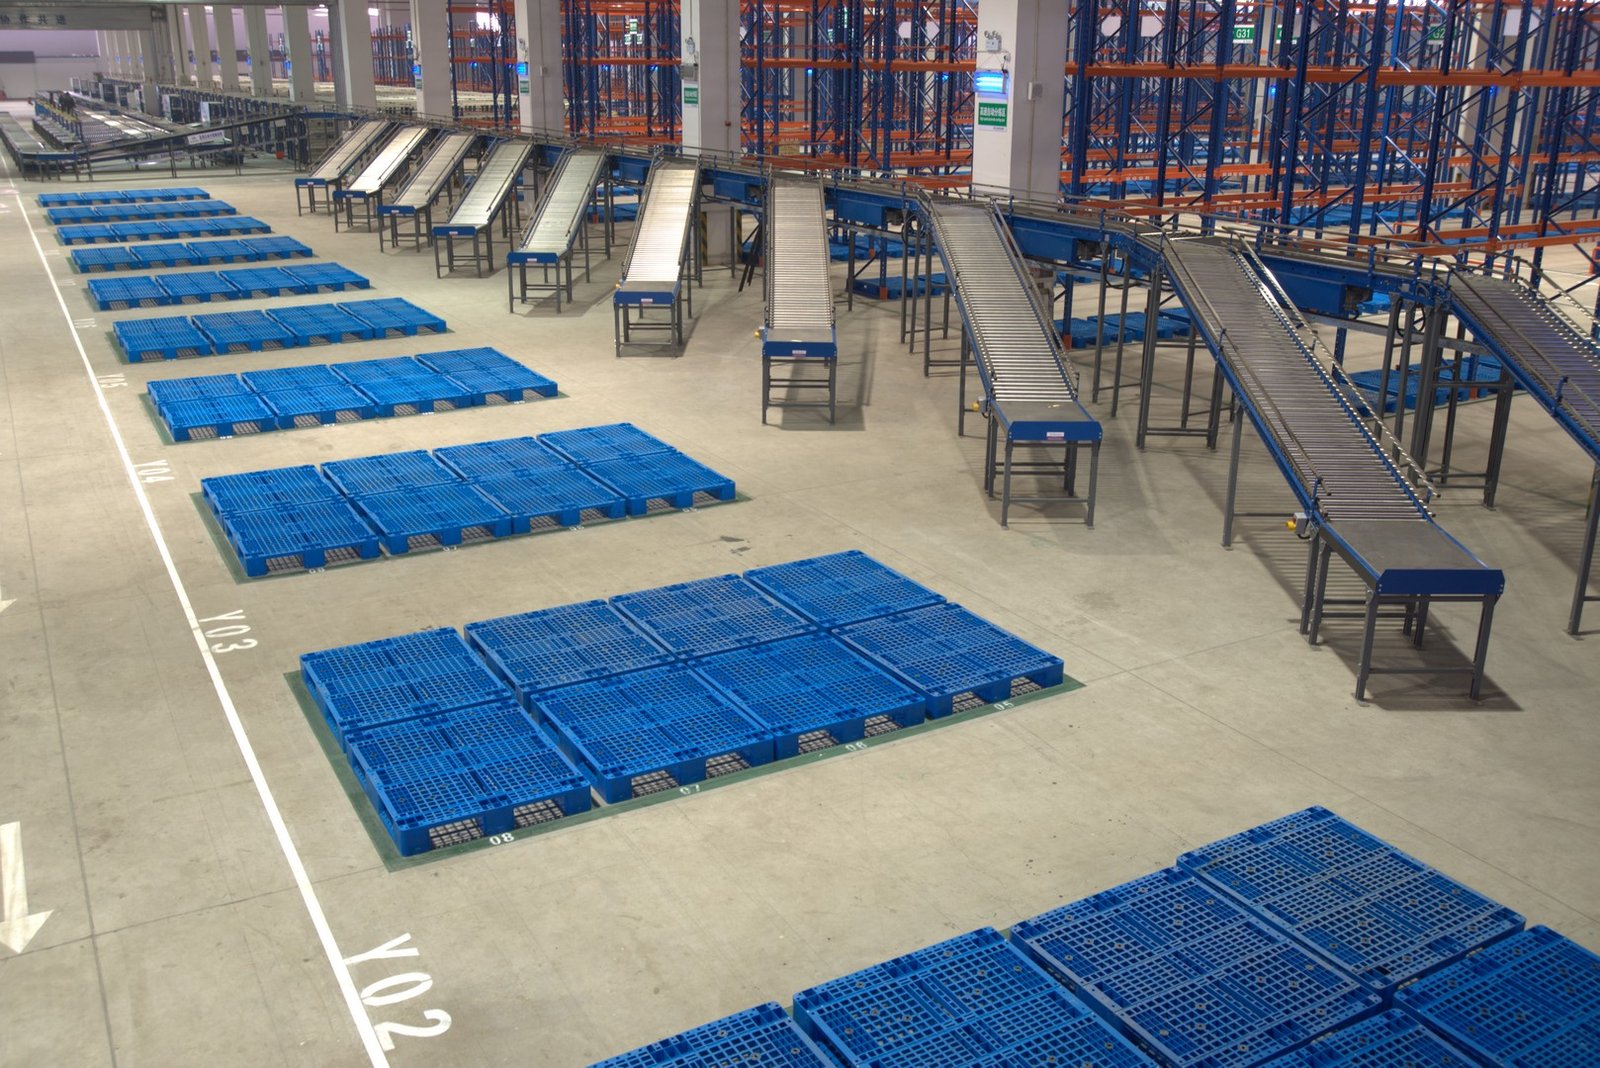
- Фармацевтический распределительный центр: линии коробочного конвейера и сортировки, подающие груз на паллетные дорожки (фотографии ниже).
- Распределительный центр электронной торговли: кольцевой кросс-ленточный сортер с примерно 100 желобами.
- Пищевой завод: AS/RS для лотков с примерно 13 000 ячейками, штабелёры тройной глубины и роботы, опрокидывающие лотки, около 1 350 лотков/h.
- Пищевой завод: miniload с примерно 12 000 ячейками для ящиков при 15 °C, около 360 ящиков/h.
- AS/RS на около 5 200 ячеек, 6 штабелёров с криволинейным участком пути и кольцевой конвейер.
- AS/RS на около 4 200 ячеек и 3 штабелёра двойной глубины.
- Завод литья под давлением: AS/RS для ящиков со штабелёрами miniload, конвейерами приёма и выдачи и комплектацией.
- AS/RS для коробок: коробки непрерывно размещаются в ячеистых стеллажах и извлекаются из них.
Сотрудники также готовили решения и тендерные предложения по AS/RS для традиционной китайской медицины, хранилища кернов нефтяного месторождения, алюминия, кукурузного крахмала, химических добавок, аккумуляторов, сельхозтехники и фармацевтических холодильных складов.
Документы, которые команда готовила для международных заказчиков
Только то, что подтверждается проектной документацией:
- Оценка рисков: проектирование, работы по противопожарной защите, идущие параллельно с монтажом, осадка здания, отказ оборудования (взаимно резервирующие друг друга подъёмники, резервный AGV), опрокидывание грузов, подъёмно-такелажные операции, а также границы требований к программному обеспечению и изменение числа интерфейсов.
- Расчёт производительности штабелёров по FEM 9.851: одиночные и совмещённые циклы, эффективность 85%, штабелёры двойной глубины рассчитаны по дальней ячейке.
- План подъёмно-такелажных работ: оборудование подавалось через проёмы в верхних этажах на специально построенную стальную платформу с помощью автокрана и гидравлических роликовых тележек.
- Постатейная калькуляция: если заказчик не принимал единую сумму, предложение разделяли на стеллажи, штабелёры, конвейеры, программное и аппаратное обеспечение и вспомогательное оборудование, а систему управления выносили в отдельную позицию.
- Стандартный лист конфигурации заказчика, заполненный по пунктам с указанием марки и модели.
- Чертежи проёмов, которые нужно оставить в перекрытиях и стенах, переданные проектному институту заказчика.
- План технического обслуживания с перечнями запчастей и быстроизнашиваемых деталей (два уровня обслуживания, с графиками осмотров и смазки штабелёров и цепных конвейеров).
- Документы для аккредитации поставщика: соглашение о неразглашении, договор поставщика, соглашение по качеству и экологии, антикоррупционное соглашение, форма оценки площадки поставщика.
- Совещание по FMEA перед пилотным проектом с AGV.
- План внедрения программного обеспечения: человеко-дни по каждому этапу — от изучения требований, архитектуры, разработки и интерфейсов до комплексных испытаний, тестирования и обучения.
Почему мы работаем именно так
Приведённые ниже принципы сложились из того, что сотрудники вынесли из прежних проектов.
Раннее участие в обсуждении требований
Если подключиться только на тендере, решение обычно уже сформировано кем-то другим. Мы предпочитаем проверить данные вместе с вами на этапе требований и спецификации.
Спросить о бюджете до того, как предлагать решение
Предложение, намного превышающее бюджет, — самая частая причина остановки проекта. Мы одновременно готовим варианты с разбивкой на этапы, с сокращённым объёмом и с поставкой части позиций силами заказчика.
Без лишнего в первом предложении
Основная система и опциональное оборудование считаются по отдельности, поэтому вы видите каждую позицию и можете сравнить цены самостоятельно.
Прямо говорим, если показатель не достигнут
Если ёмкость хранения или производительность не дотягивает до требования, мы пишем, насколько именно и как закрыть разрыв, чтобы вы не узнали об этом на приёмке.
Учитываем в производительности и ручные станции
Производительность miniload зависит не только от оборудования, но и от ручных станций комплектации, и узкое место часто оказывается на стороне людей.
Сначала проверяем жёсткие ограничения площадки
Высота до низа конструкций, несущая способность перекрытия и разрешения на наружную стальную платформу подтверждаются до выдачи решения.
Программы, исходный код и запчасти вписываются в договор
При закупке ключевого оборудования у сторонних поставщиков передача исходного кода с комментариями, перечня запчастей и обучение прописываются в договоре, чтобы оборудование можно было обслуживать и после ухода поставщика.
Документы перед отправкой сверяются построчно
Ответственный сотрудник сверяет технические показатели с вашими требованиями и очищает шаблоны до отправки.
Фотографии с объектов
Кросс-ленточный сортер в сортировочном хабе: от пустого цеха до первого дня эксплуатации
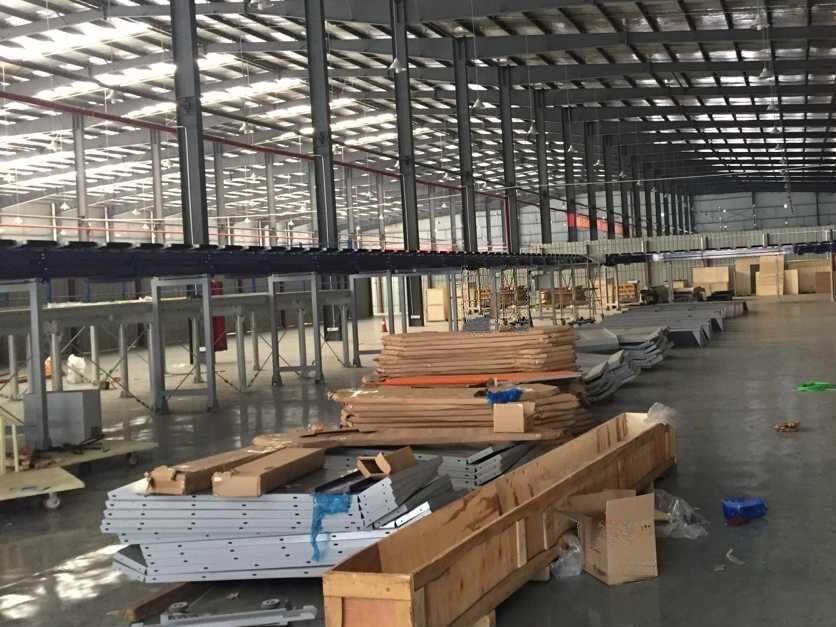
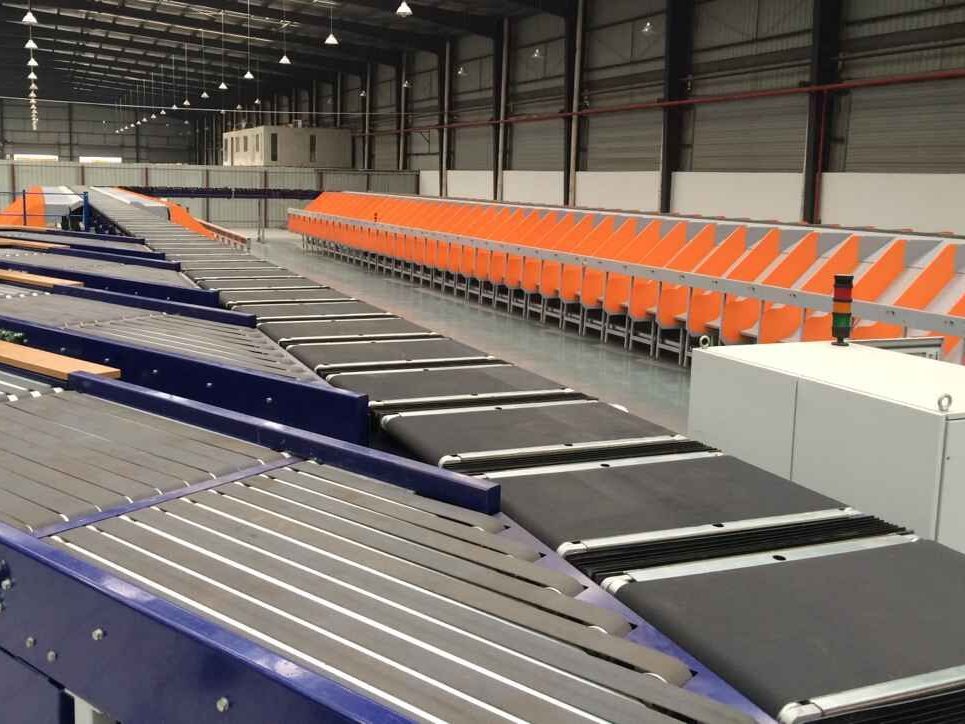
Коробочный конвейер и сортировка в фармацевтическом распределительном центре после монтажа
Другие объекты
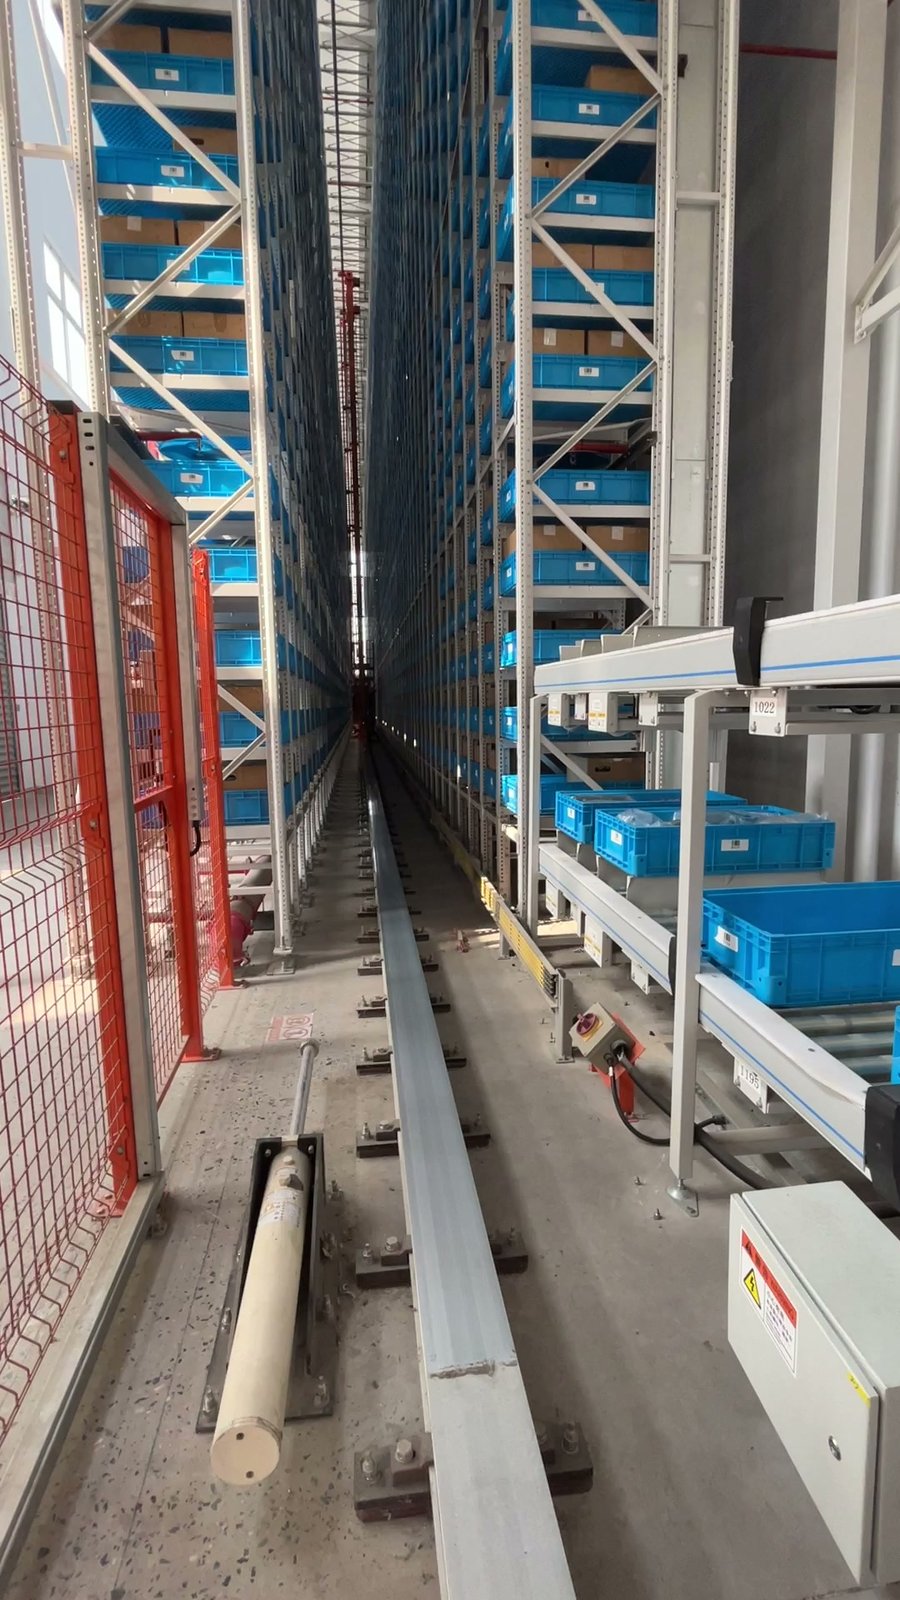
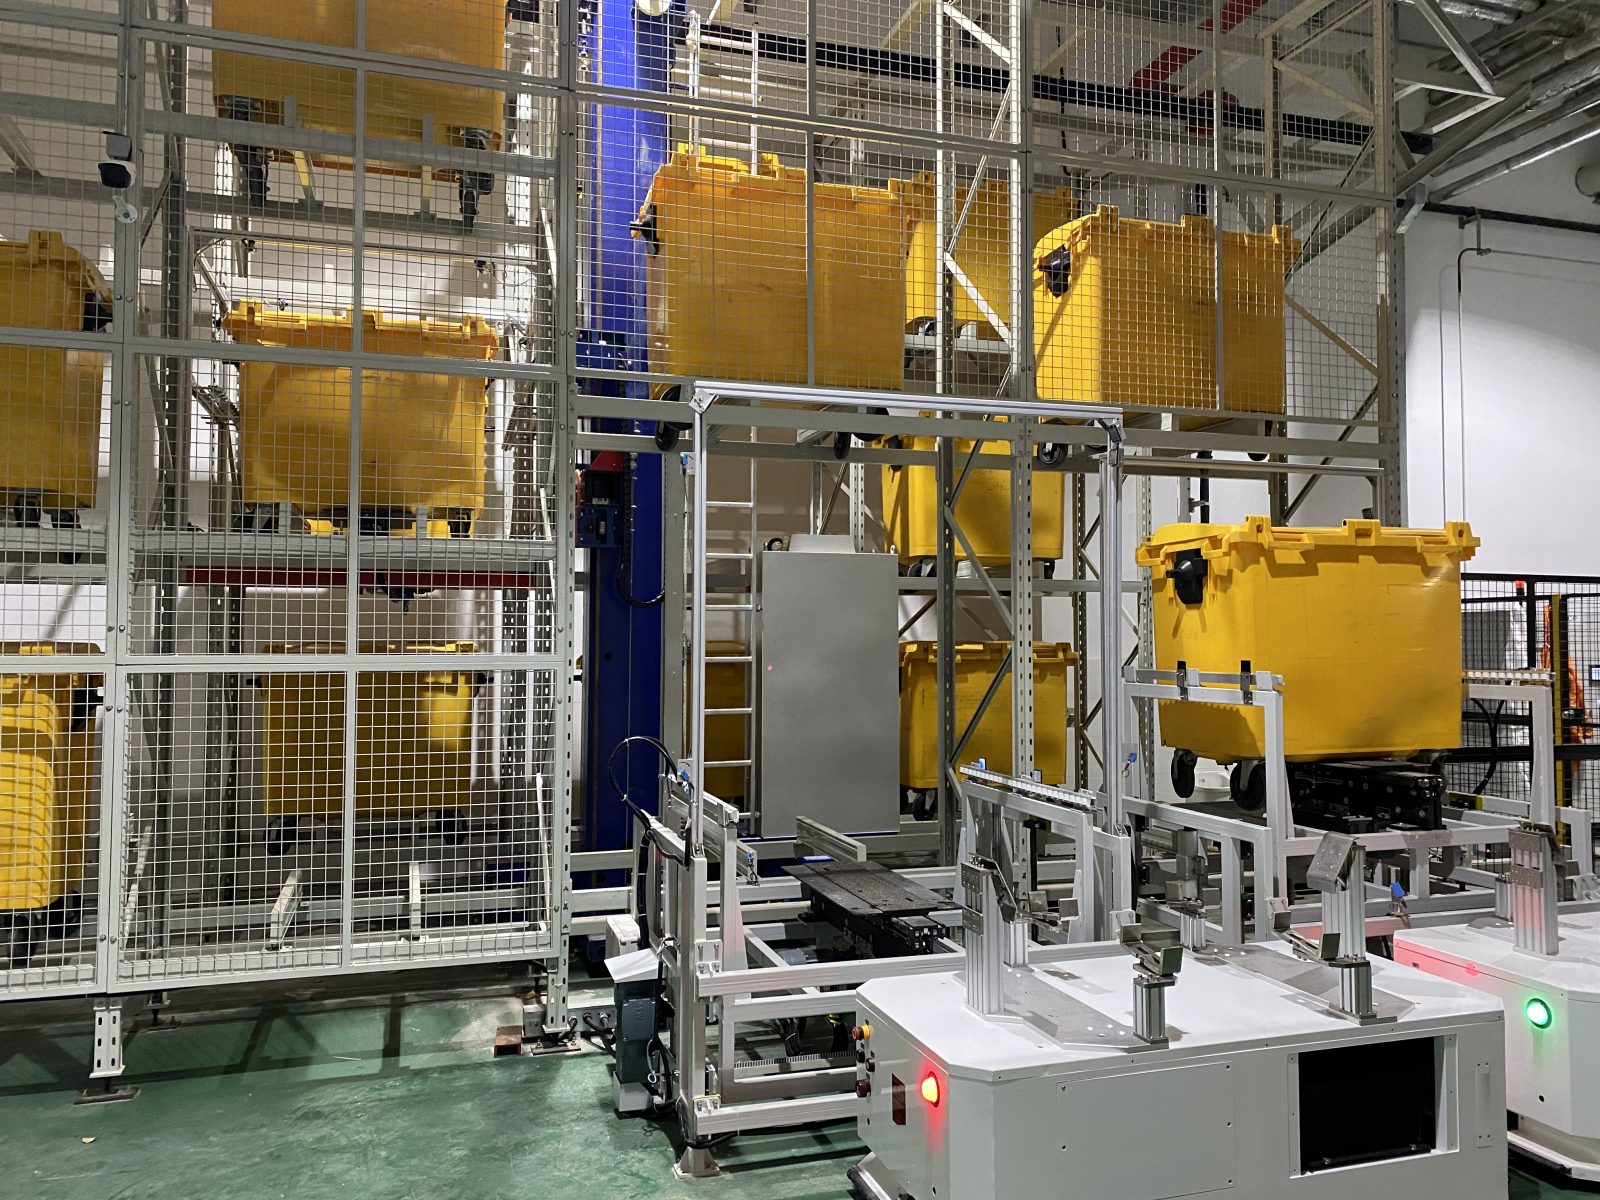
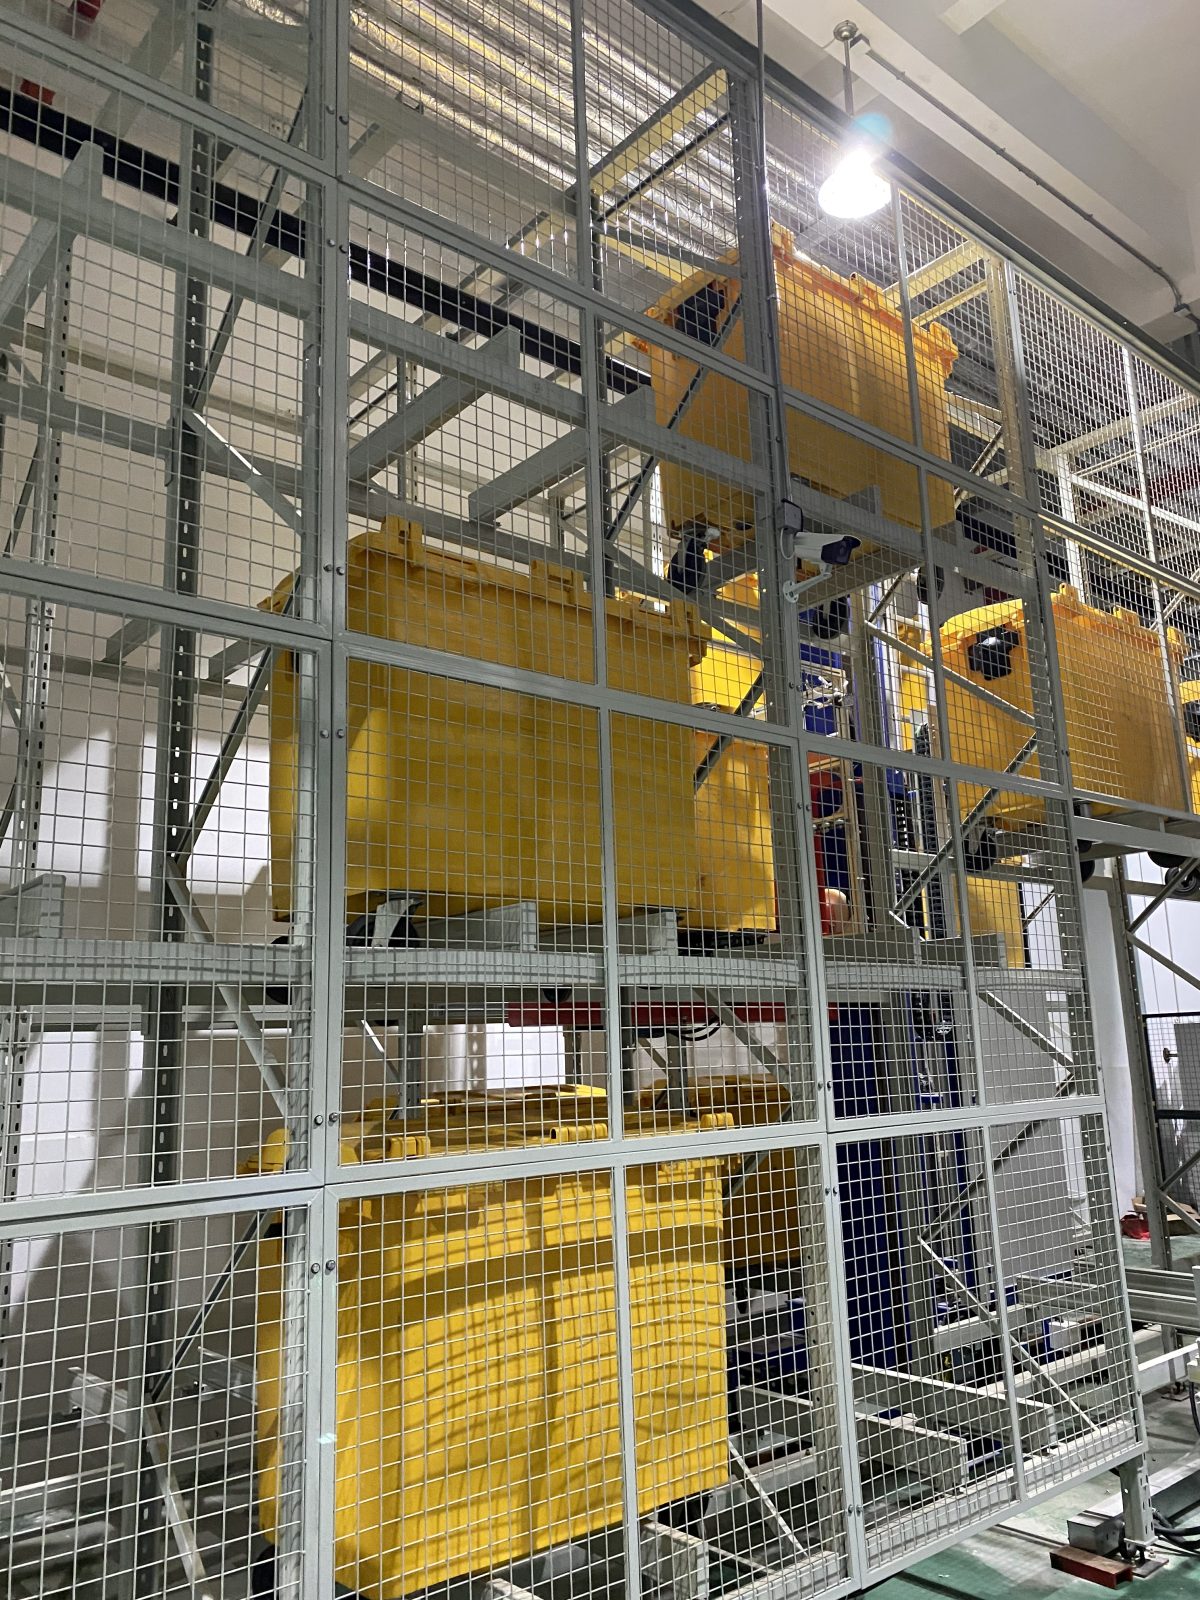
AS/RS для контейнеров с медицинскими отходами в работе
Хотите обсудить проект?
Пришлите нам планировку, что нужно перемещать и объём в пиковый час. Пишите на любом языке — мы ответим на том же языке.