Proyectos en los que ha trabajado el equipo
Los miembros del equipo trabajaron en los proyectos siguientes en empresas de intralogística de China, antes de incorporarse a EMMANUEL. Muestran el tipo y el tamaño de los sistemas con los que el equipo tiene experiencia; no se publican nombres de clientes, importes de contrato ni años.
Caso 1: planta de moldeo por inyección de capital extranjero, logística de un nuevo almacén de varias plantas
Datos principales
| Almacén de palés | 5 pasillos, unas 6.300 ubicaciones de palés, con simple y doble profundidad combinadas |
|---|---|
| Transelevadores de palés | 5 (de simple y de doble profundidad), carga unitaria de unas 1–1,5 t, altura de elevación hasta unos 12 m |
| Miniload | Unas 4.000 ubicaciones de contenedores, 2 transelevadores miniload de doble profundidad, 50 kg por contenedor |
| Zona de acumulación | Unas 370 ubicaciones, 1 lanzadera multinivel (MSV) |
| Capacidad de diseño | Unos 250 palés/h y unos 140 contenedores/h (FEM 9.851, con un rendimiento del 85 %) |
| Requisito | Pico de unos 160 palés/h en total; decenas de máquinas de moldeo por inyección y varias decenas de puntos de transferencia en el taller |
| Software | WMS + WCS, con interfaces al ERP y al MES del cliente |
| AGV | AGV de suministro al taller como opción, para probarlos antes de fijar el tipo |
Decisiones de compromiso en ingeniería
- Una de las primeras implantaciones tenía algo más de 5.700 ubicaciones de palés, por debajo de las 6.000 exigidas, y su capacidad para repaletizar producto acabado también quedaba por debajo del requisito. El informe expuso la diferencia tal cual y ofreció dos opciones de repaletizado.
- La primera propuesta formal incluía un robot paletizador, un transportador aéreo de cajas y más de diez AGV: más equipos auxiliares de los que el trabajo necesitaba. Después se compararon en paralelo las implantaciones A, B y C; se eliminaron la línea aérea y el paletizado, y el suministro al taller pasó de contenedores sobre AGV con módulo superior a palés sobre AGV tipo transpaleta.
- En el diseño final los contenedores se almacenan con el lado corto hacia delante y el miniload pasó a ser de doble profundidad; la lanzadera MSV almacena y extrae de la zona de acumulación de forma automática; un puente metálico exterior une el nuevo almacén con el taller existente.
- Las tuberías principales de los rociadores discurren por los huecos entre pasillos; los dos elevadores se respaldan mutuamente.
- El contrato se dividió en un contrato principal y equipos opcionales. Los AGV, los palés, los contenedores y el puente metálico quedaron como opciones, de modo que el cliente pudiera comparar precios y decidir sobre cada uno.
Una lección
No cargue la primera oferta formal con todos los extras posibles. Valore por separado el sistema principal y las opciones, de modo que, cuando algo cambie más adelante, el cliente vea exactamente cómo se mueve el precio. Cuando un objetivo no se cumple, dígalo usted primero, y dígalo junto con la solución.
Caso 2: centro de distribución farmacéutico (conforme a los requisitos GSP de China)
Datos principales
| Implantación | Dos plantas: almacén de temperatura fresca y cámara frigorífica en la planta baja, AS/RS de caja completa en la planta superior |
|---|---|
| AS/RS | Unas 2.300 ubicaciones de palés, carga unitaria de 1.000 kg |
| Transelevadores | 4 transelevadores con cambio de pasillo por vía curva, que atienden 8 pasillos |
| Entrada y salida | Líneas de entrada y salida en ambos niveles, con un elevador de vaivén entre ellas |
| Preparación de pedidos (picking) | Línea de picking por unidades, pick-to-light, verificación y embalaje |
| Zonas de temperatura | Zona fresca 0–20 °C; cámara frigorífica 2–10 °C |
| Software | WMS + WCS + terminales portátiles RF |
Decisiones de compromiso en ingeniería
Había muchos pasillos y poco tráfico en cada uno, por lo que se optó por transelevadores con cambio de pasillo por vía curva: un transelevador atiende dos pasillos, lo que reduce a la mitad su número. El precio es una menor capacidad por transelevador, calculada entonces en unos 30 palés/h, lo que resulta adecuado para un almacén de baja rotación con muchos pasillos.
Sobre la GSP: el almacén de temperatura fresca debe ocupar al menos el 40 % de la superficie; la cámara frigorífica necesita dos o más equipos de refrigeración, uno en marcha y otro en reserva. Los proyectos de este tipo suelen comenzar con un instituto de diseño farmacéutico y la autoridad reguladora del medicamento.
Una lección
Antes de enviarlos, el responsable comprueba línea por línea los documentos técnicos destinados al cliente frente a los requisitos de este. Los clientes que visitan la fábrica observan cómo se gestiona la planta, por lo que esta debe estar siempre lista para ser mostrada.
Caso 3: planta de materiales de película, AS/RS con AGV de horquillas que alimentan la línea de producción
Datos principales
| Carga unitaria | Bobinas grandes de materia prima sobre palés, de unos 1,7 m × 0,9 m y hasta 500 kg |
|---|---|
| Emplazamiento | Una ampliación adosada a un edificio de fábrica existente; alargada y estrecha |
| Estanterías | 1 pasillo, de doble profundidad, unas 290 ubicaciones |
| Transelevador | 1 transelevador bicolumna de doble profundidad |
| AGV | 2 AGV de horquillas con navegación láser y una unidad de acoplamiento motorizada que carga las desbobinadoras |
| Capacidad | Con un rendimiento del 85 %, unos 60 palés/h de entrada y unos 43 palés/h de salida |
Decisiones de compromiso en ingeniería
Antes de la adjudicación, el equipo propuso por iniciativa propia un alcance más ajustado: las ubicaciones, de 336 a 290; un transelevador más bajo; los AGV, de 3 a 2. La unidad de acoplamiento pasó de neumática a motorizada, se suprimió el vallado de protección porque la zona está totalmente cerrada y se añadieron las conexiones de transportador que faltaban. El precio total se mantuvo prácticamente igual, la solución resultó más coherente y se firmó el contrato.
Una lección
El presupuesto inicial solo cubría una configuración mínima capaz de funcionar. Hicieron falta cuatro rondas de conversaciones para concretar los requisitos antes de que el precio se estabilizara.
Caso 4: planta alimentaria de capital extranjero, más ubicaciones en un AS/RS existente sin modificar el edificio
Datos principales
| Objetivo | Un 50 % más de ubicaciones sin modificar el edificio, de 264 a 396; la altura de almacenamiento está limitada por las tuberías principales de los rociadores y las vigas de cubierta |
|---|---|
| Solución propuesta | Las estanterías pasaron de 2 a 3 niveles |
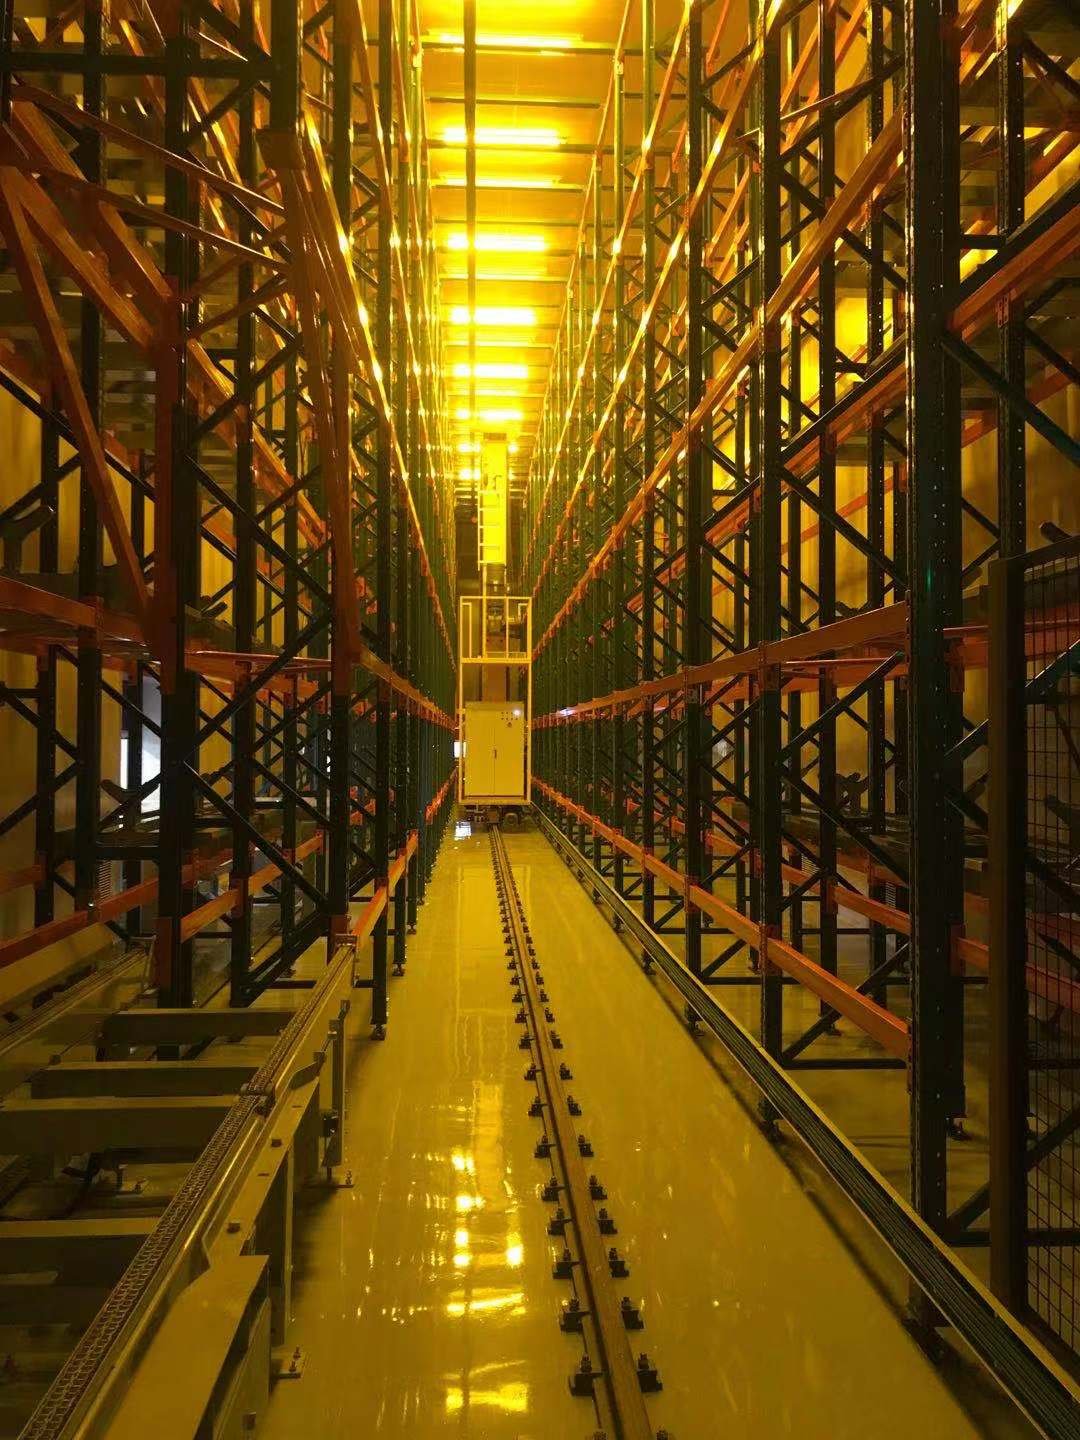
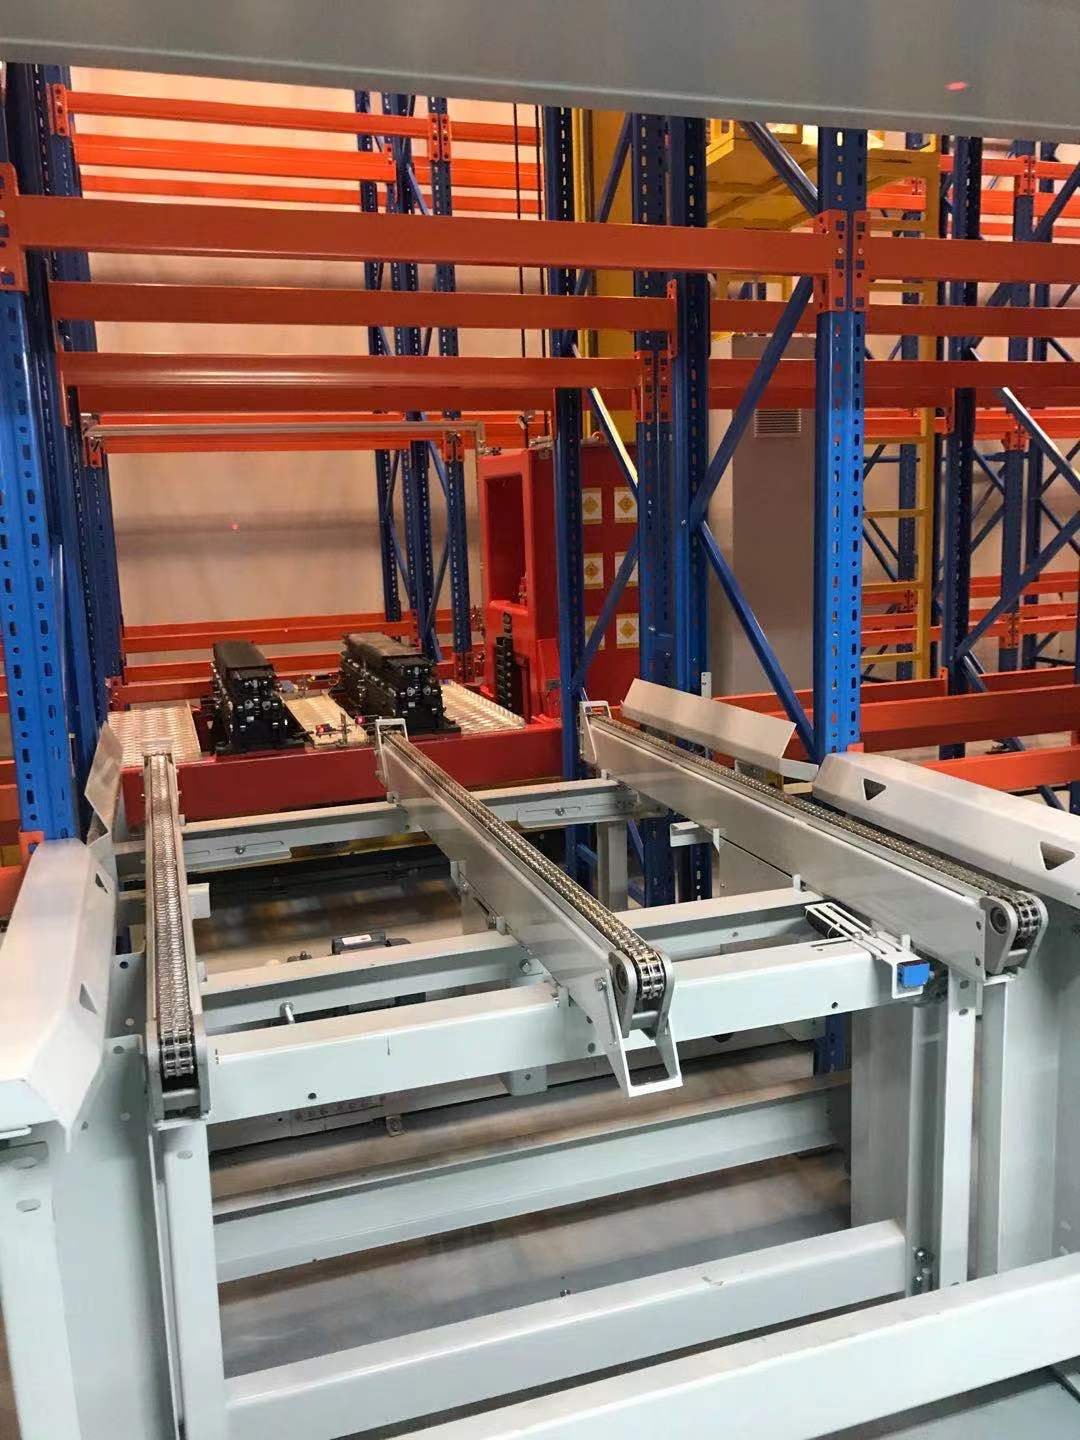
| Transelevadores | Los 2 transelevadores antiguos se desecharon; 2 transelevadores nuevos de simple profundidad con transportadores de rodillos en la cuna |
| Capacidad | Se requerían 34 palés/h de entrada y 34 palés/h de salida; capacidad de diseño de 46 palés/h |
| Funcionamiento | 24/7, en una sala con temperatura y humedad controladas |
| Estándares del cliente | PLC de seguridad y accionamientos con funciones de seguridad, Profinet, circuitos de seguridad según Cat. 3 PL d (evaluación por un tercero aceptada por el cliente), armarios de control de acero inoxidable, normas de diseño higiénico para alimentación, una lista de comprobación de seguridad |
| Software | La base de datos se trasladó a un servidor de la sala de servidores y se enlazó con el sistema de despacho de los AGV de suministro; actualización del WMS/WCS |
| Ventana de trabajo en obra | 4 semanas para la instalación y la puesta en marcha en obra |
Decisiones de compromiso en ingeniería
Un primer nivel más bajo, menores separaciones entre niveles y un nivel más de estanterías, con transelevadores nuevos más bajos, de modo que las tuberías de los rociadores pudieran permanecer en su sitio. En la segunda ronda de precios la estructura del transelevador pasó de acero inoxidable a acero al carbono (los rodillos siguieron siendo de acero inoxidable) y el control pasó a ser una partida independiente. El total bajó y se consiguió el contrato.
Una lección
Las empresas alimentarias de capital extranjero tienen muchos documentos normalizados, con reglas para la numeración de planos, las etiquetas, las listas de comprobación de seguridad y el hardware de control. Revíselos uno por uno antes de fijar el precio y depure la plantilla de la oferta técnica antes de cada uso.
Otros proyectos
- Planta alimentaria de capital extranjero: un WMS para el almacén de materia prima y una prueba piloto con 1 AGV de horquillas (capacidad de 1.000 kg), unos 9 palés/h. Antes del piloto se celebró una reunión de FMEA; la ampliación del uso solo llegaría una vez que el piloto se hubiera demostrado.
- Planta de tratamiento térmico: unas 800 ubicaciones de palés de doble profundidad, 1 transelevador bicolumna de doble profundidad, con palés esclavos.
- Almacén de supermercado para un integrador de sistemas (subcontrata de equipos): unas 620 ubicaciones de palés de doble profundidad, 2 transelevadores de doble profundidad, sin transportadores.
- Empresa de tratamiento medioambiental: un AS/RS pequeño con unas pocas decenas de ubicaciones y 1 transelevador monocolumna, con acoplamiento a los útiles de los AGV.
- Centro de distribución de retail textil: líneas de transportadores y mantenimiento de un clasificador existente.
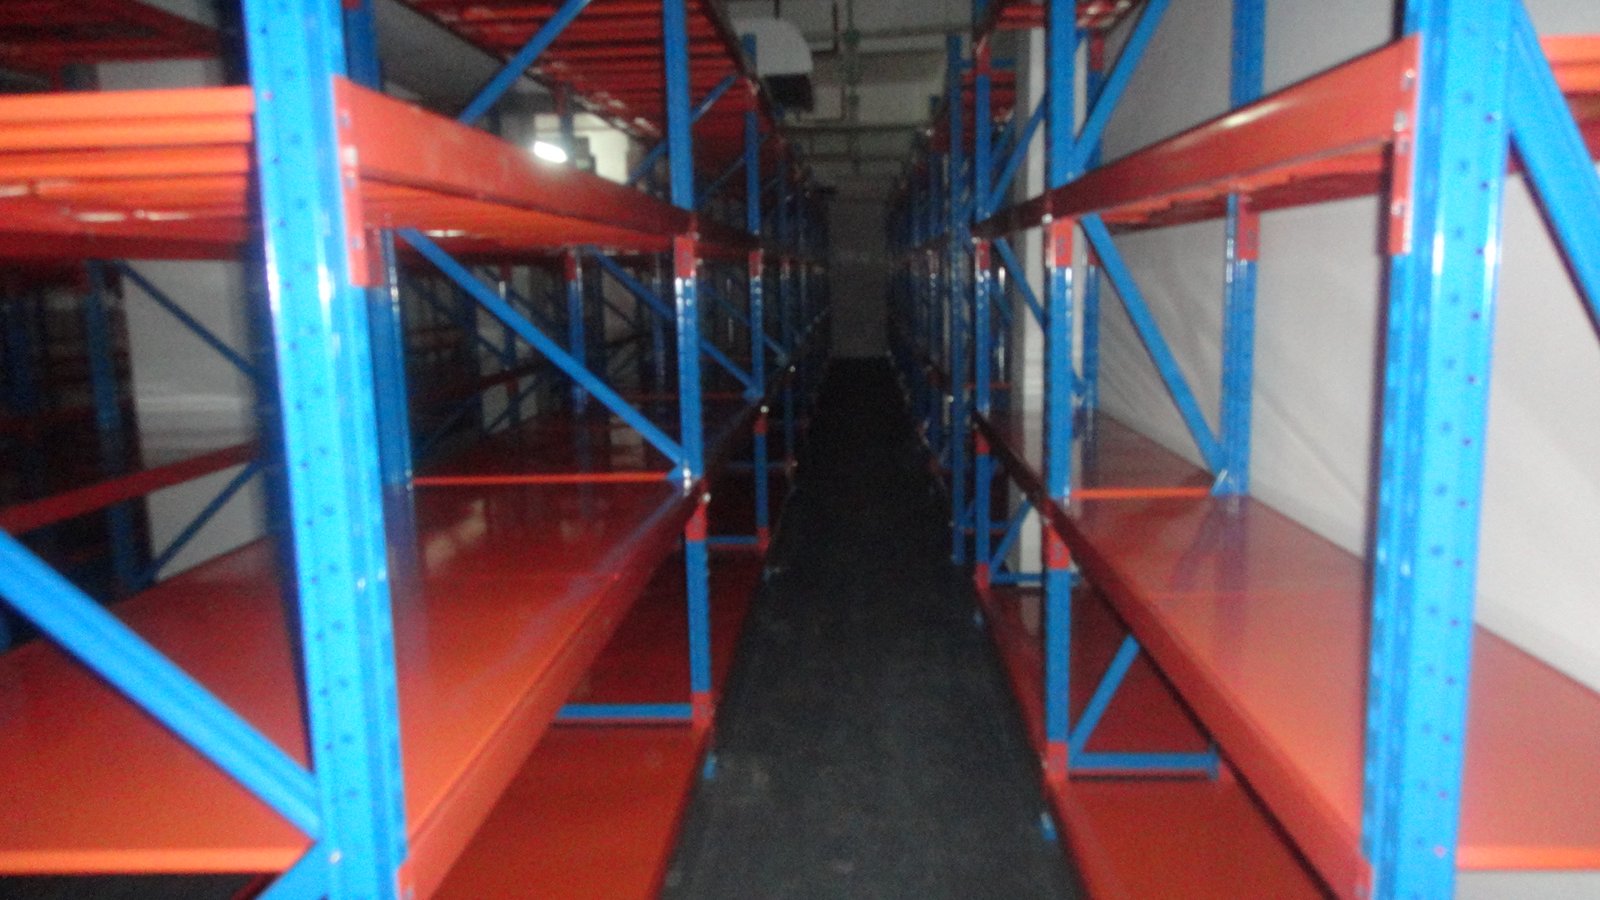
- Almacén logístico de una empresa de telecomunicaciones: estanterías de largueros para cargas pesadas, adjudicadas en una licitación pública, 2.000 kg por nivel.
- Almacén con estanterías drive-in: unas 420 posiciones de palé.
- Empresa de mensajería urgente de ámbito nacional: un contrato marco de estanterías estándar.
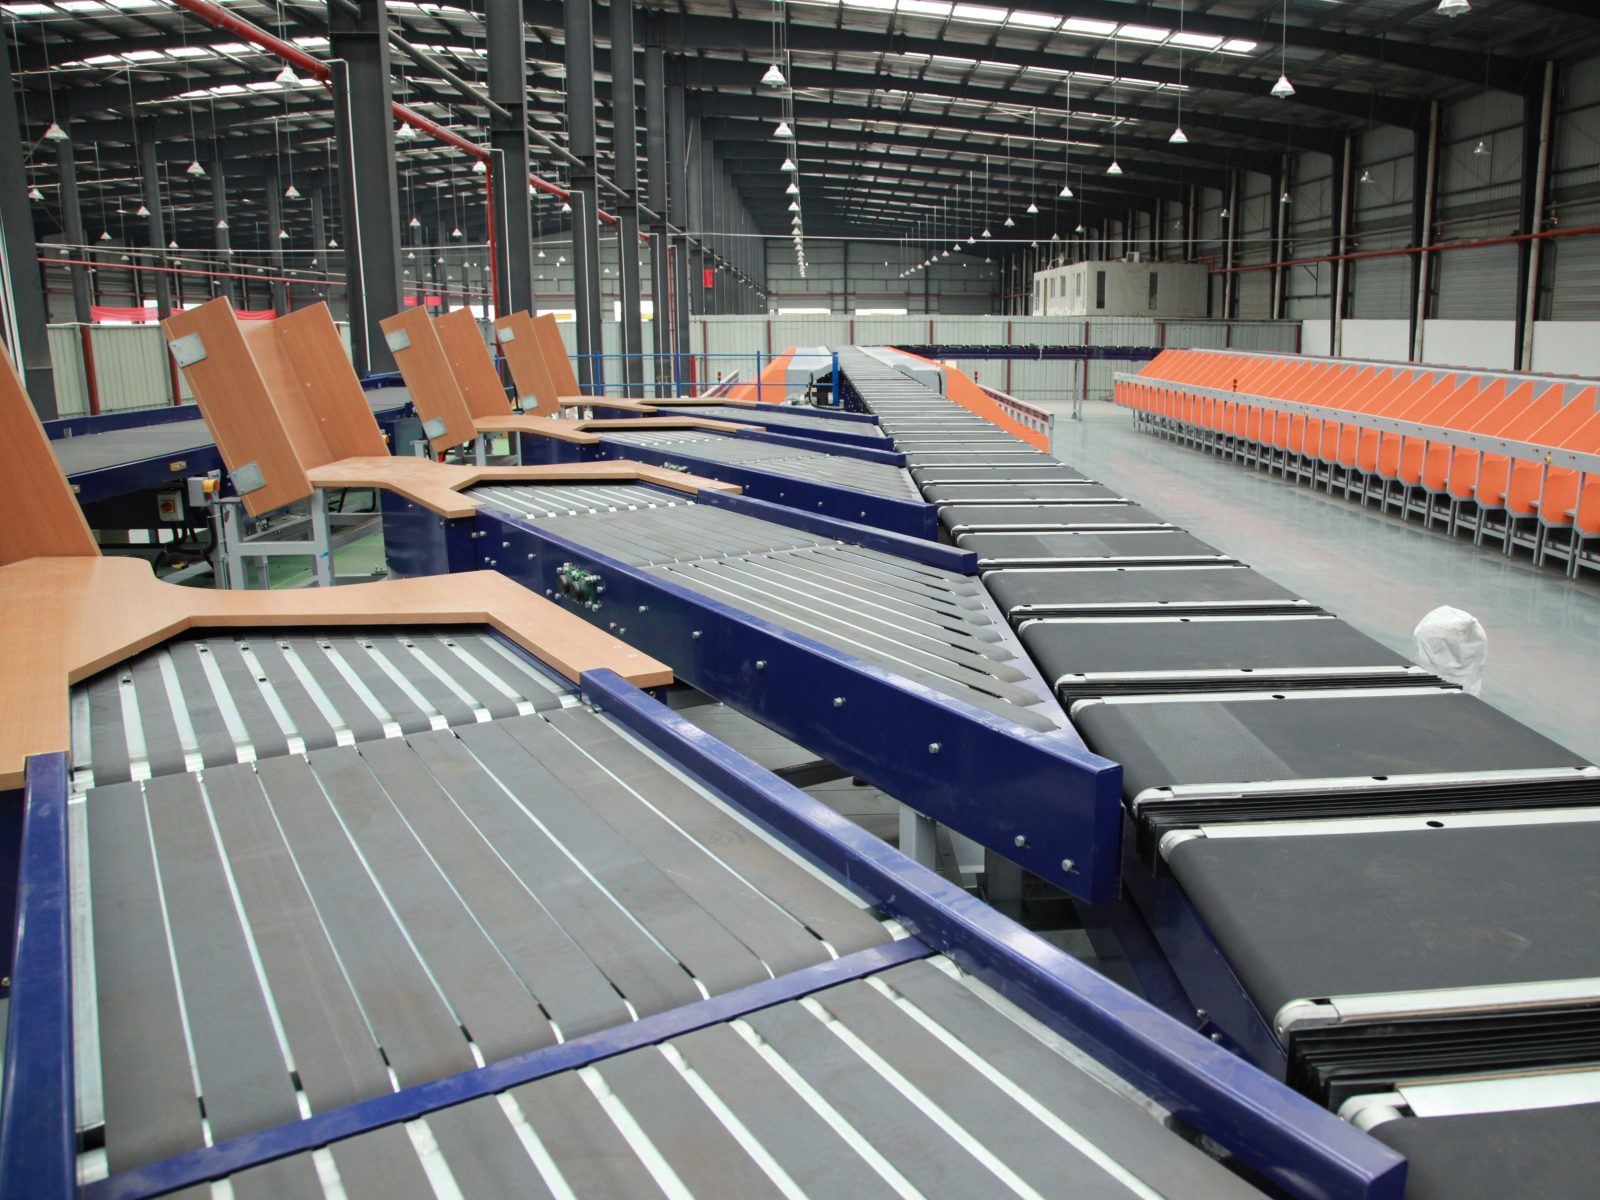
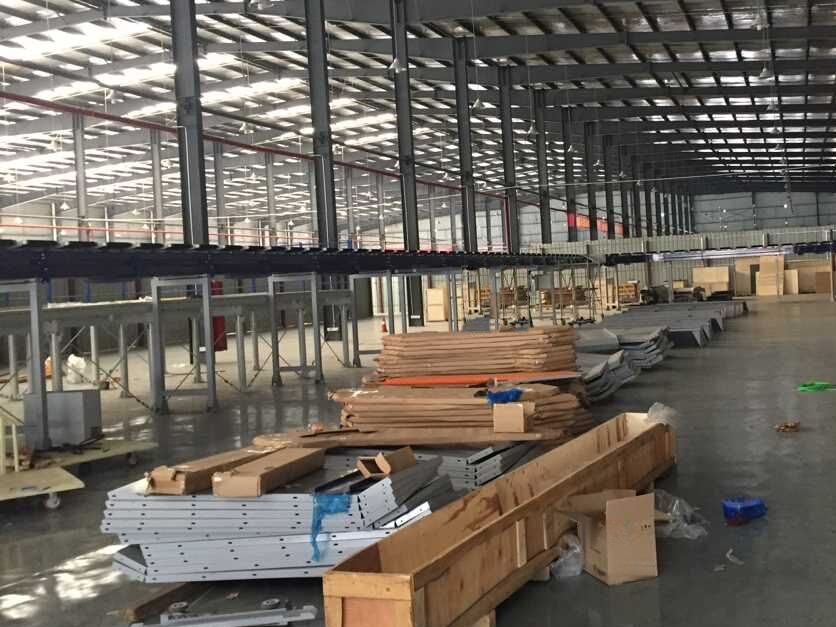
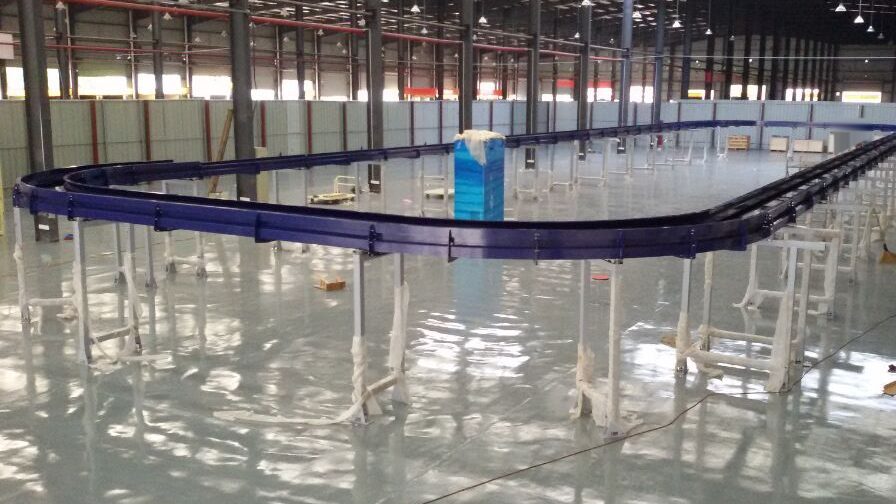
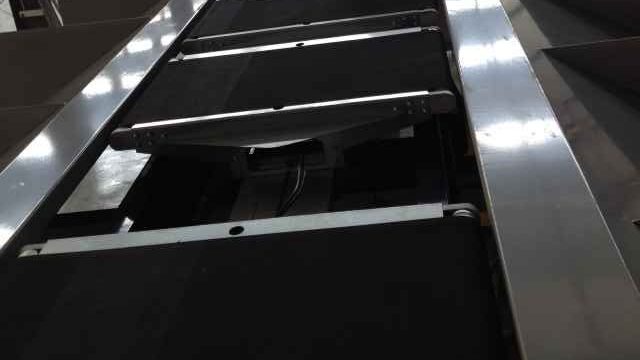
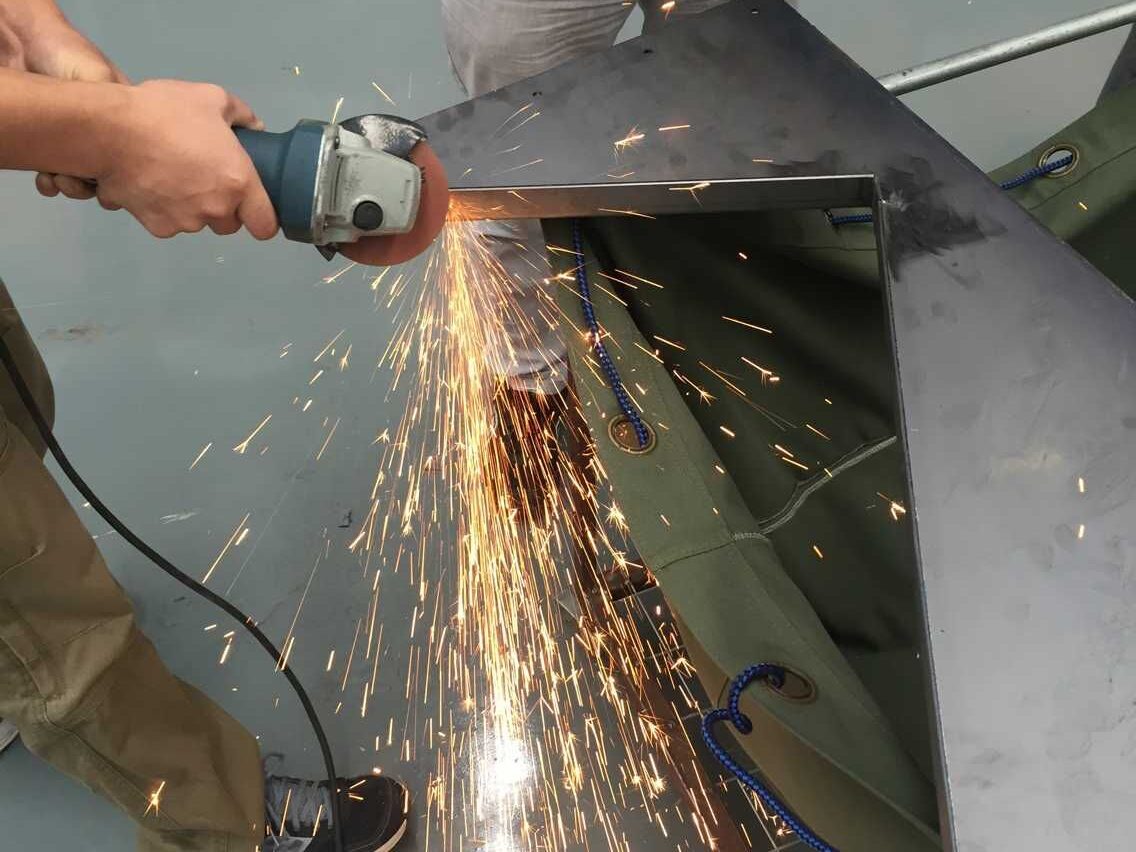
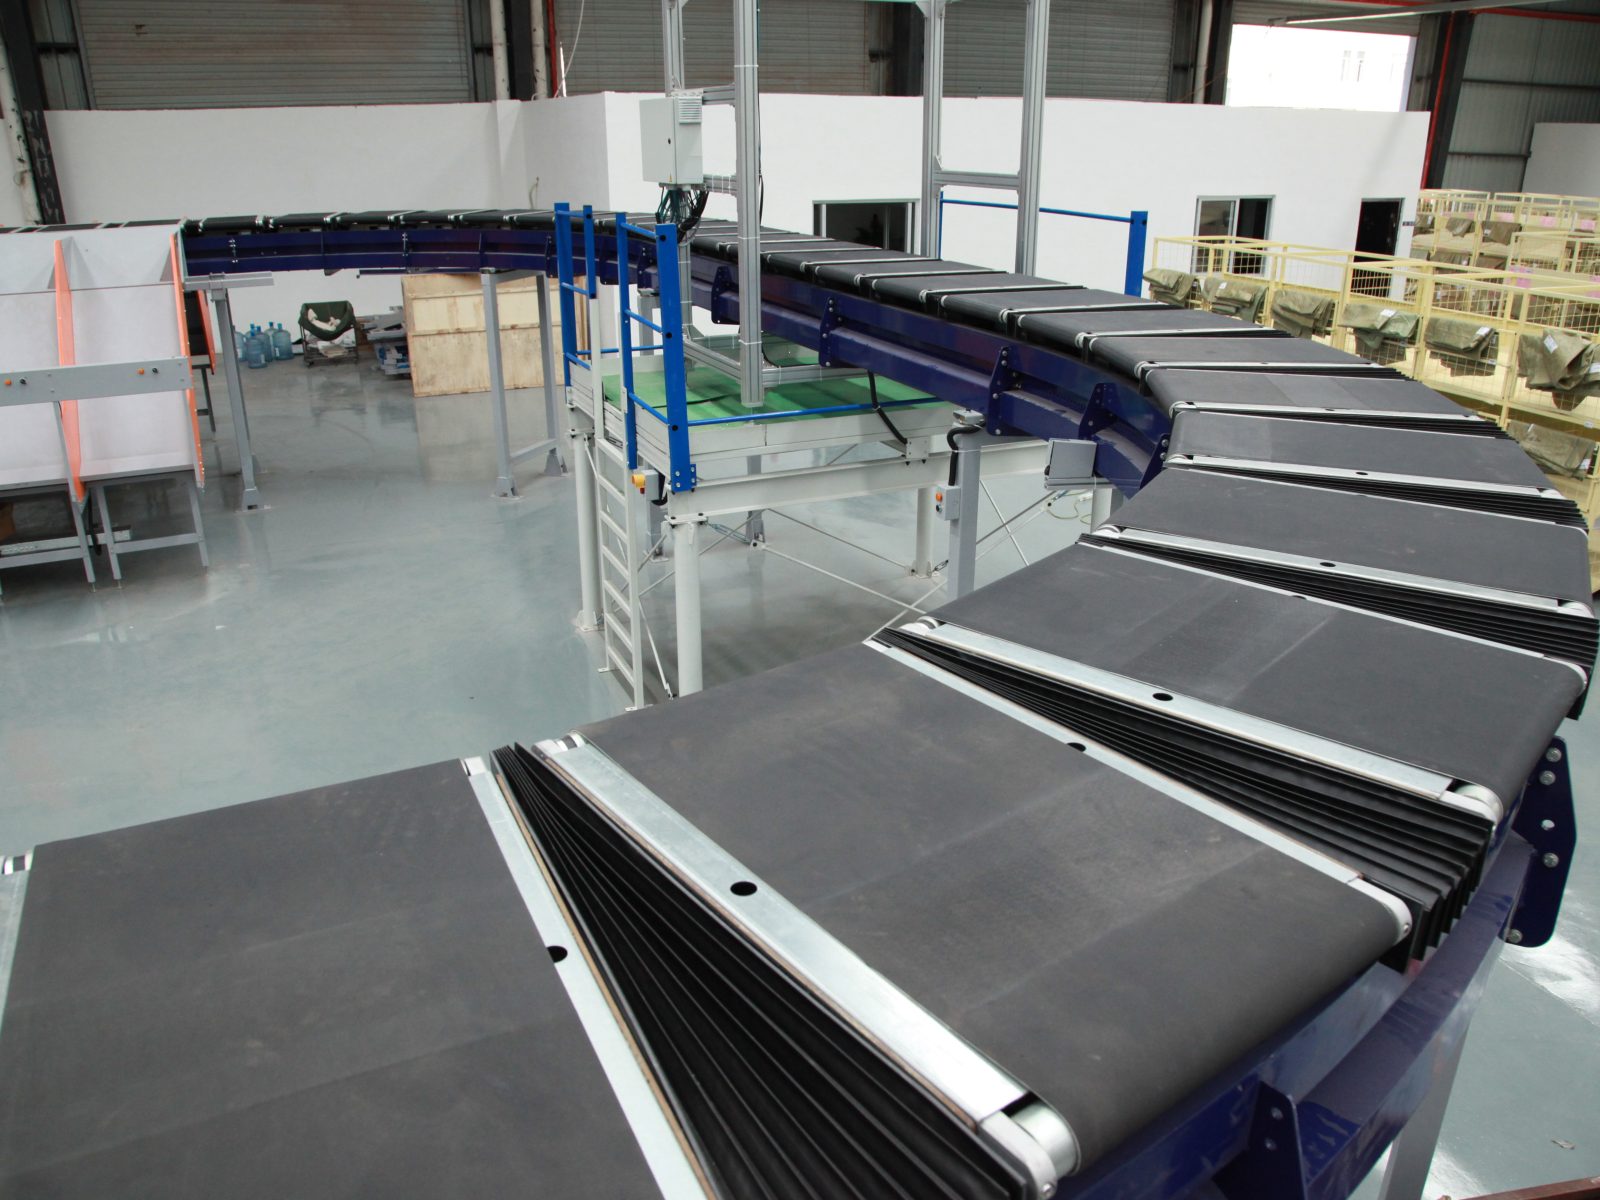
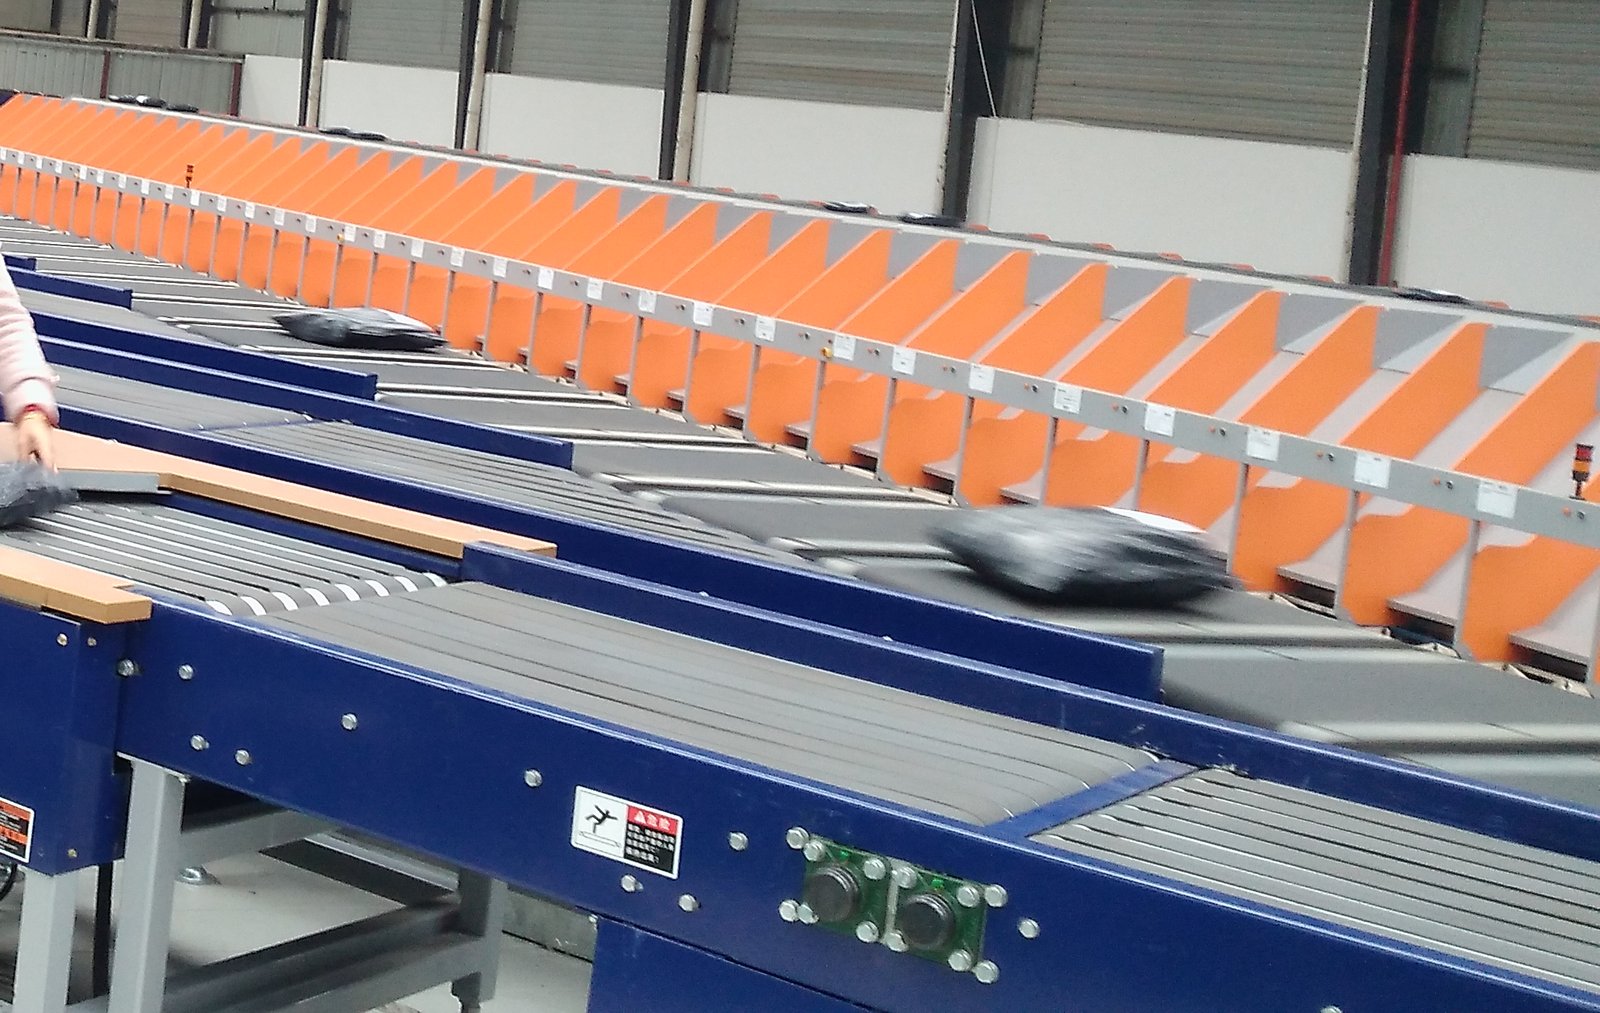
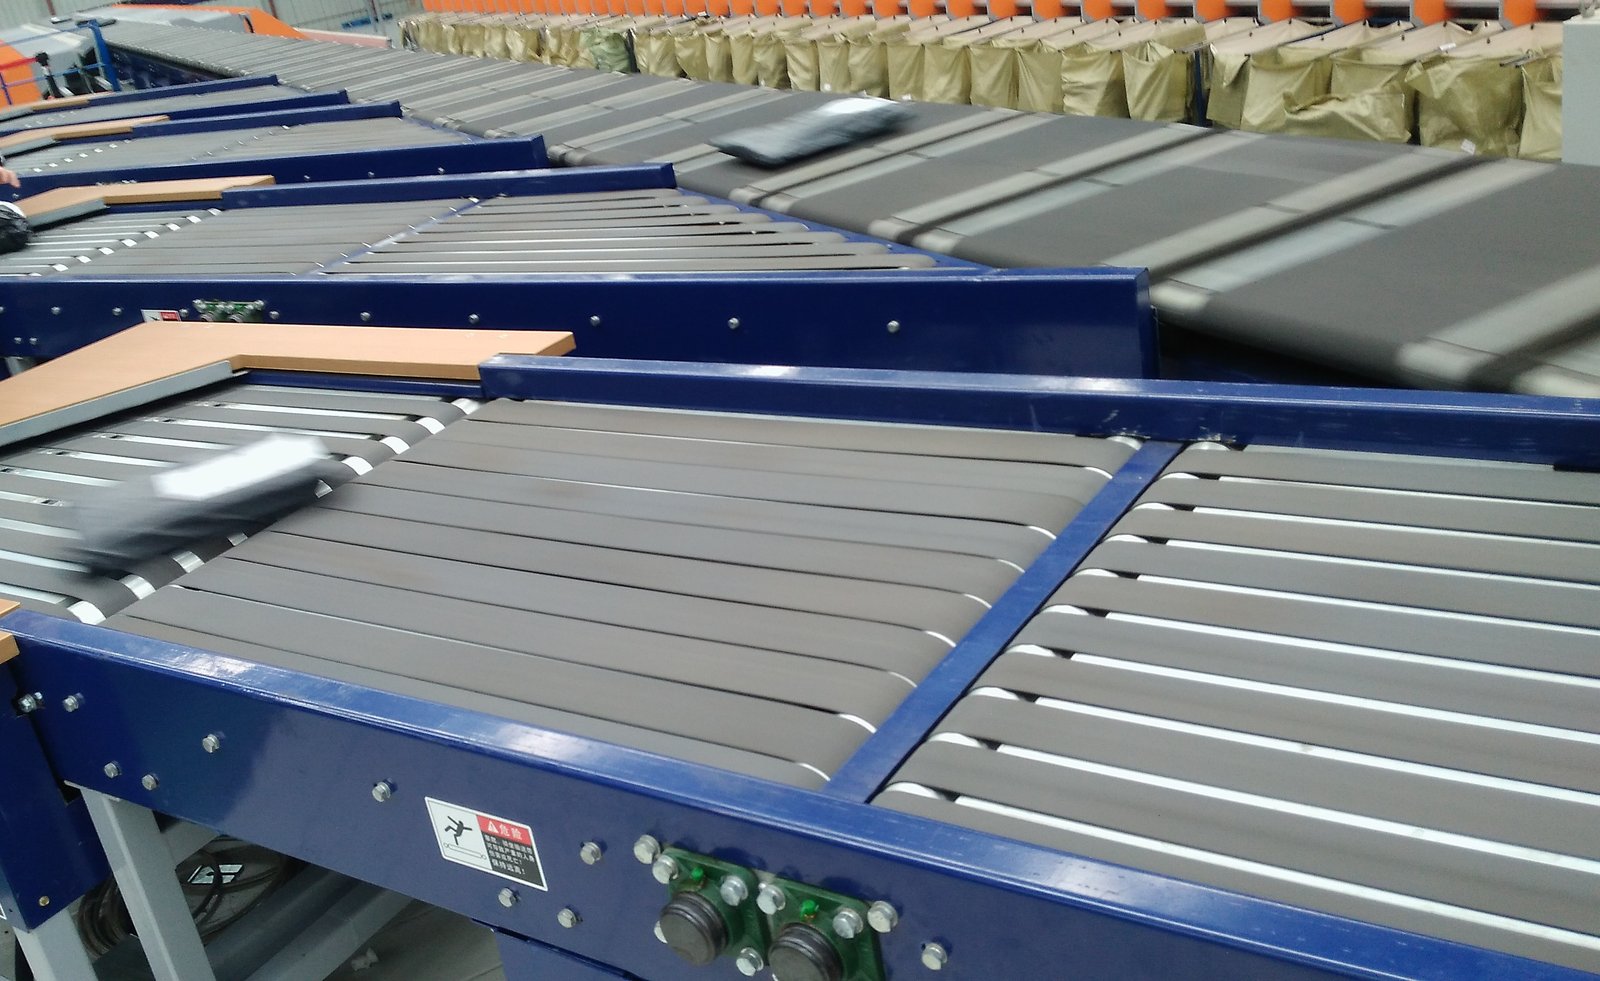
- Centro de clasificación de paquetes de un transportista urgente: un clasificador de banda cruzada (cross-belt) en bucle. Los miembros del equipo lo acompañaron desde la instalación hasta el primer día de operación (fotos abajo).
- Centro de archivo de un banco: unas 290 estanterías de carga media distribuidas en varias plantas.
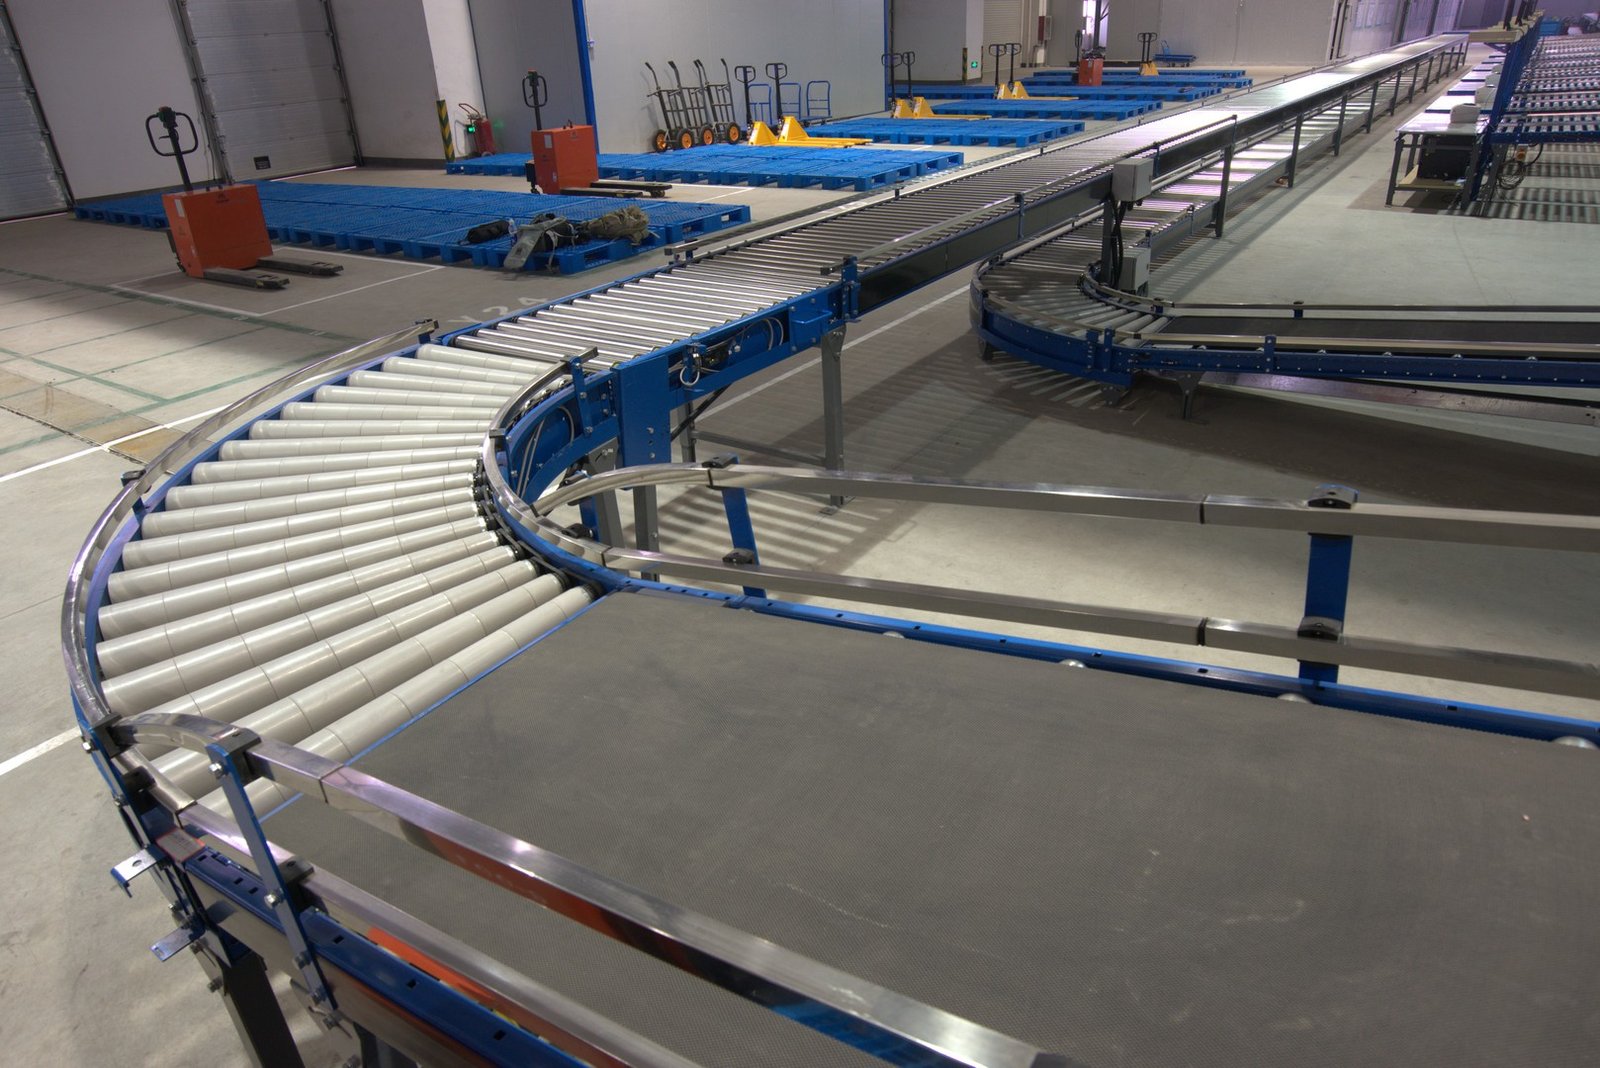
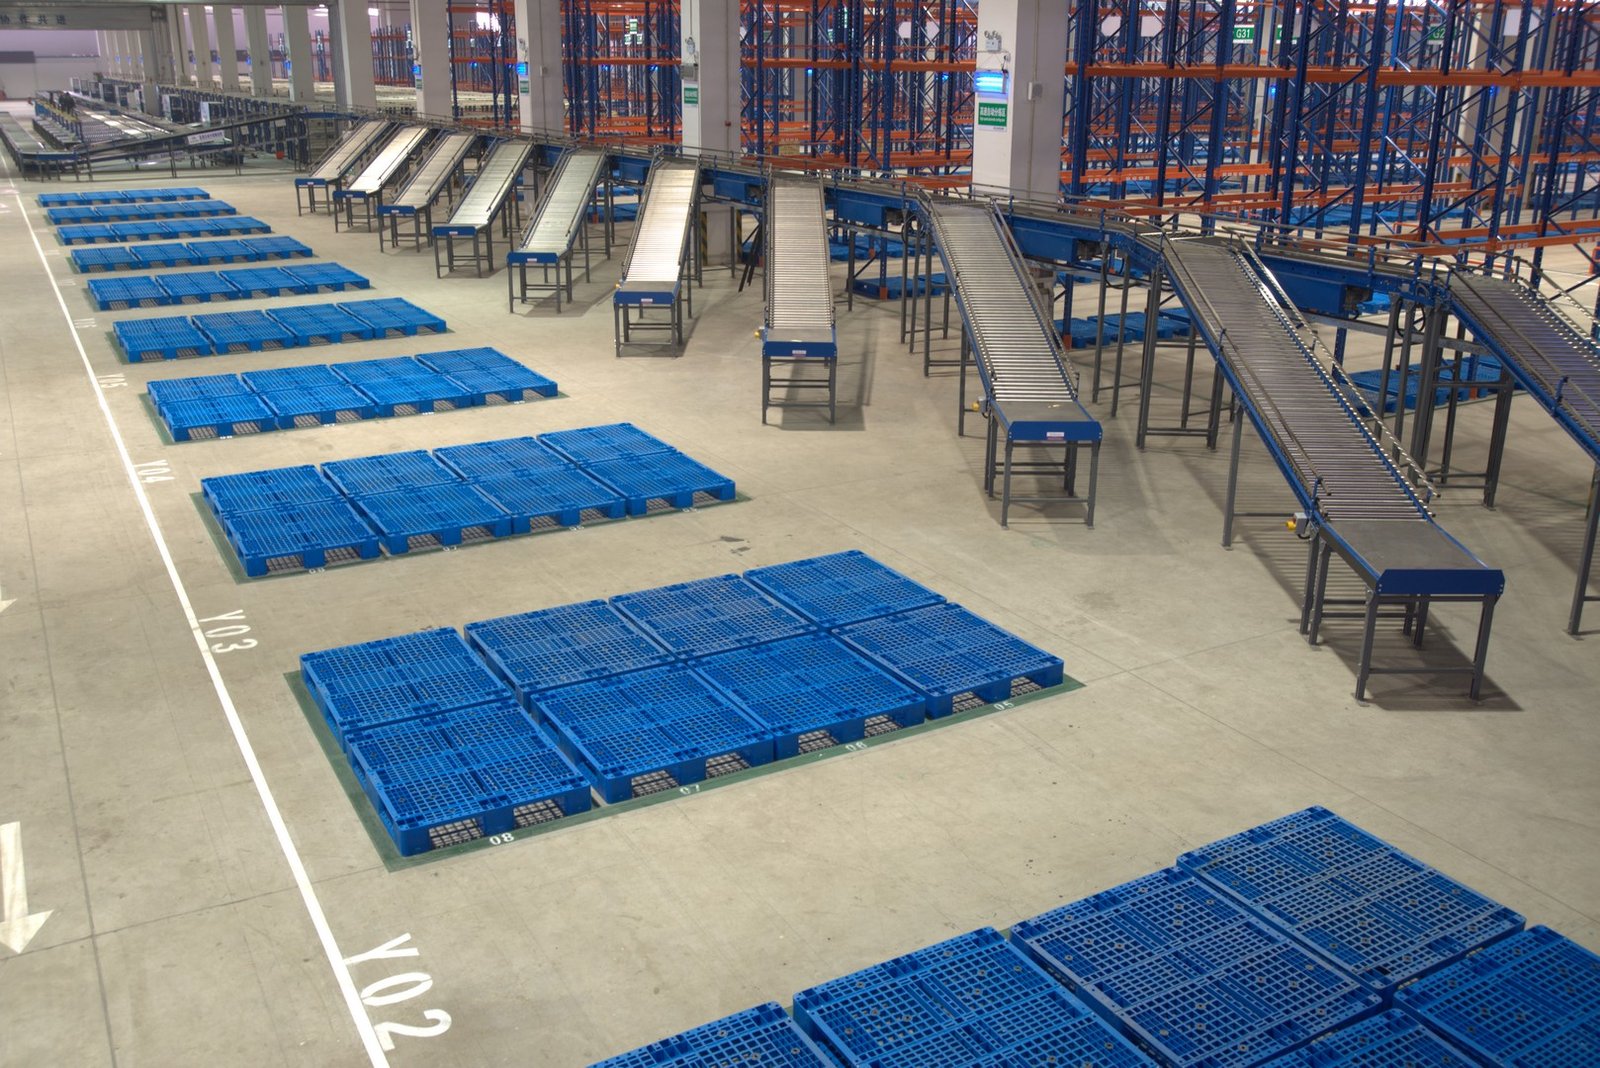
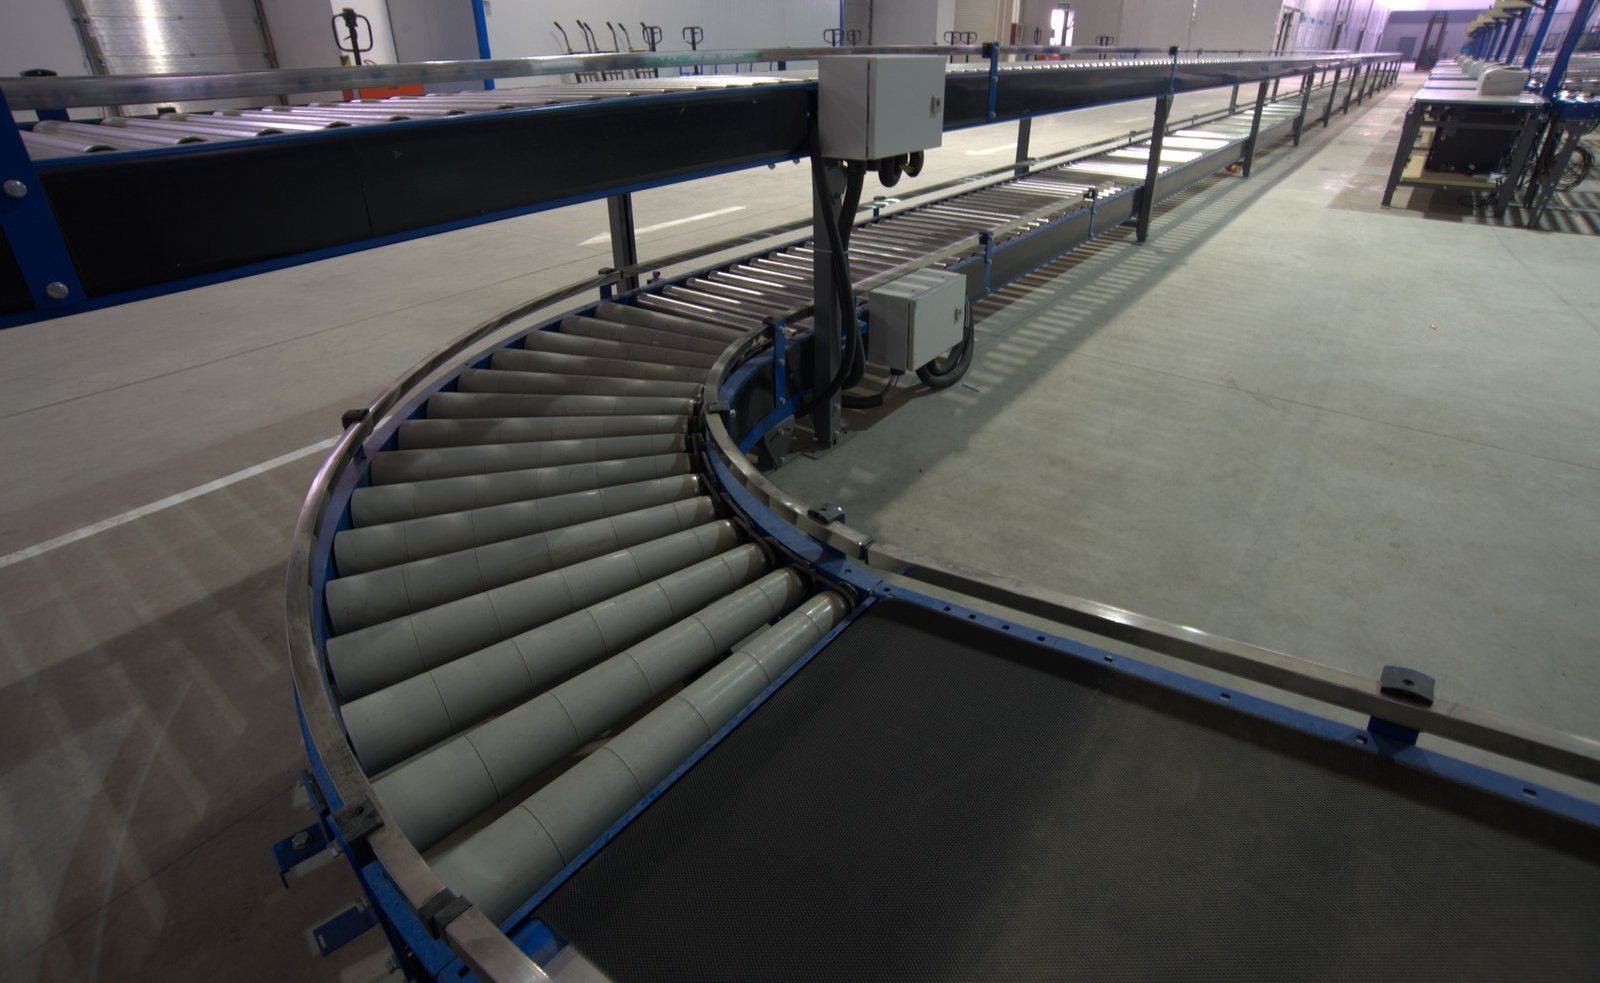
- Centro de distribución farmacéutico: líneas de transporte y clasificación de cajas que alimentan los carriles de palés (fotos abajo).
- Centro de distribución de comercio electrónico: un clasificador de banda cruzada (cross-belt) en bucle con unas 100 rampas de salida.
- Planta alimentaria: un AS/RS de bandejas con unas 13.000 ubicaciones, transelevadores de triple profundidad y robots que vuelcan las bandejas, unas 1.350 bandejas/h.
- Planta alimentaria: un miniload con unas 12.000 ubicaciones de contenedores a 15 °C, unos 360 contenedores/h.
- AS/RS con unas 5.200 ubicaciones, 6 transelevadores con cambio de pasillo por vía curva y un transportador en bucle.
- AS/RS con unas 4.200 ubicaciones y 3 transelevadores de doble profundidad.
- Planta de moldeo por inyección: un AS/RS de contenedores con transelevadores miniload, transportadores de entrada y salida y preparación de pedidos.
- AS/RS de cajas: las cajas se almacenan y se extraen de forma continua en estanterías de celdas.
Los miembros del equipo también han preparado propuestas y ofertas de AS/RS para medicina tradicional china, un almacén de testigos de perforación de un campo petrolífero, aluminio, almidón de maíz, aditivos químicos, baterías, maquinaria agrícola y almacenamiento frigorífico farmacéutico.
Entregables que el equipo ha elaborado para clientes multinacionales
Solo los elementos que confirman los registros de proyecto:
- Evaluación de riesgos: diseño, trabajos de protección contra incendios en paralelo a la instalación, asentamiento del edificio, fallo de equipos (elevadores que se respaldan mutuamente, un AGV de reserva), vuelco de cargas, operaciones de izado, y los límites de los requisitos de software y los cambios en el número de interfaces.
- Cálculo de la capacidad de los transelevadores según FEM 9.851: ciclos simples y combinados, rendimiento del 85 %, los transelevadores de doble profundidad calculados para la posición trasera.
- Plan de izado: los equipos se introdujeron por los huecos de las plantas superiores hasta una plataforma metálica construida al efecto, con una grúa móvil y patines hidráulicos.
- Precios desglosados por partidas: cuando el cliente no aceptaba un importe global, la oferta se dividía en estanterías, transelevadores, transportadores, software y hardware, y equipos auxiliares, con el control como partida independiente.
- La hoja de configuración estándar del cliente, rellenada punto por punto con marca y modelo.
- Planos de los huecos que deben dejarse en forjados y muros, entregados al instituto de diseño del cliente.
- Plan de mantenimiento con listas de repuestos y de piezas de desgaste (dos niveles de mantenimiento, con calendarios de inspección y lubricación de transelevadores y transportadores de cadenas).
- Documentos de homologación de proveedor: acuerdo de confidencialidad, acuerdo de proveedor, acuerdo de calidad y medio ambiente, acuerdo anticorrupción, formulario de evaluación de las instalaciones del proveedor.
- Una reunión de FMEA antes de una prueba piloto con AGV.
- Plan de implantación del software: jornadas-persona para cada fase, desde el estudio de requisitos, la arquitectura, el desarrollo y las interfaces hasta las pruebas de integración, las pruebas y la formación.
Por qué trabajamos así
Las prácticas que siguen proceden de lo que los miembros del equipo aprendieron en proyectos anteriores.
Participar pronto en la discusión de requisitos
Si se llega solo en la licitación, lo habitual es que otro haya configurado ya la solución. Preferimos revisar los datos con usted en la fase de requisitos y especificaciones.
Preguntar por el presupuesto antes de proponer una solución
Una oferta muy por encima del presupuesto es la razón más frecuente de que un proyecto se detenga. Preparamos al mismo tiempo versiones por fases, con alcance reducido y con suministro por parte del propietario.
Sin relleno en la primera propuesta
El sistema principal y los equipos opcionales se valoran por separado, de modo que usted puede ver cada partida y comparar precios por sí mismo.
Decirlo con claridad cuando no se alcanza un objetivo
Si la capacidad de almacenamiento o el rendimiento quedan por debajo del requisito, indicamos por escrito en cuánto y cómo cerrar la diferencia, para que usted no lo descubra en la aceptación.
Incluir las estaciones manuales en el cálculo de capacidad
El rendimiento de un miniload depende de las estaciones manuales de picking tanto como de los equipos, y el cuello de botella suele estar en el lado humano.
Comprobar primero los límites físicos del emplazamiento
La altura libre, la capacidad de carga del forjado y los permisos para una plataforma metálica exterior se confirman antes de enviar una solución.
Los programas, el código fuente y los repuestos se incluyen en el contrato
Cuando se adquieren equipos clave a terceros, la entrega del código fuente comentado, la lista de repuestos y la formación se incluyen en el contrato, de modo que el equipo pueda seguir manteniéndose después de que el proveedor se haya marchado.
Los documentos se revisan línea por línea antes de enviarse
El responsable comprueba las cifras técnicas frente a sus requisitos y depura las plantillas antes de enviar nada.
Fotos de los emplazamientos
Clasificador de banda cruzada en un centro de clasificación de paquetes, desde la nave vacía hasta el primer día de operación
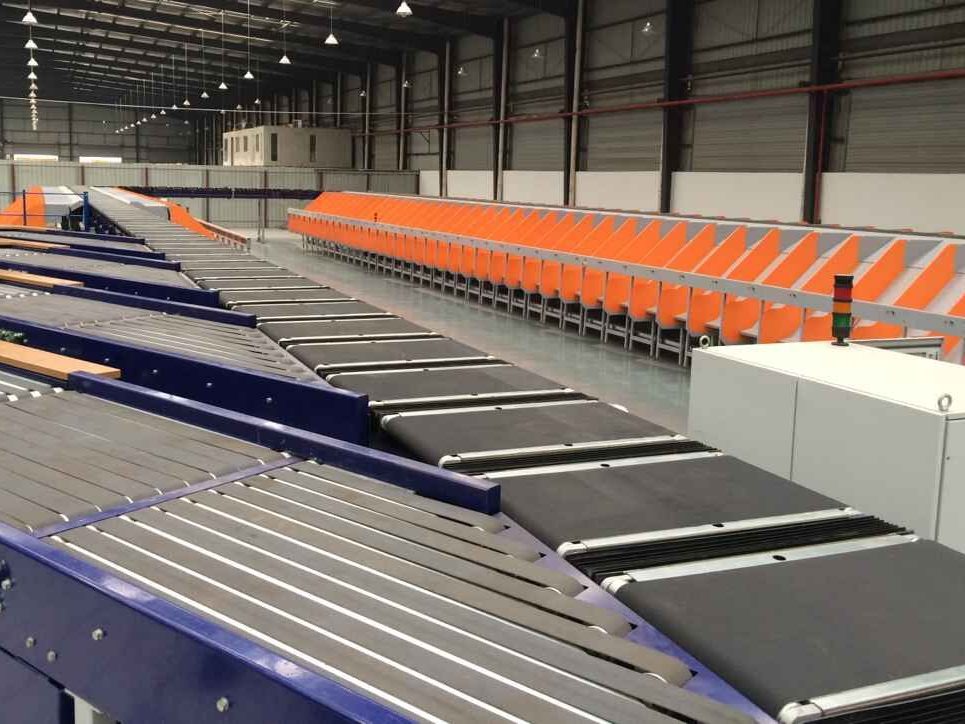
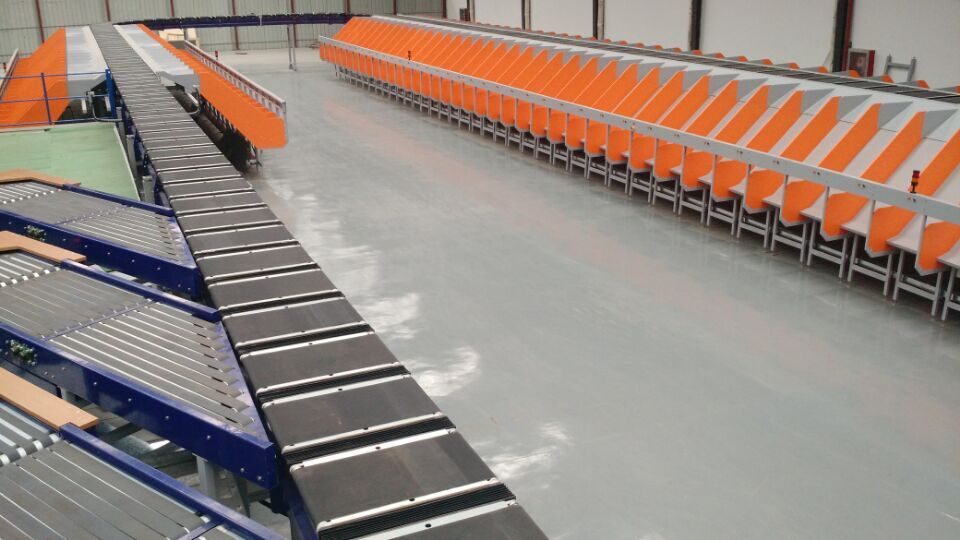
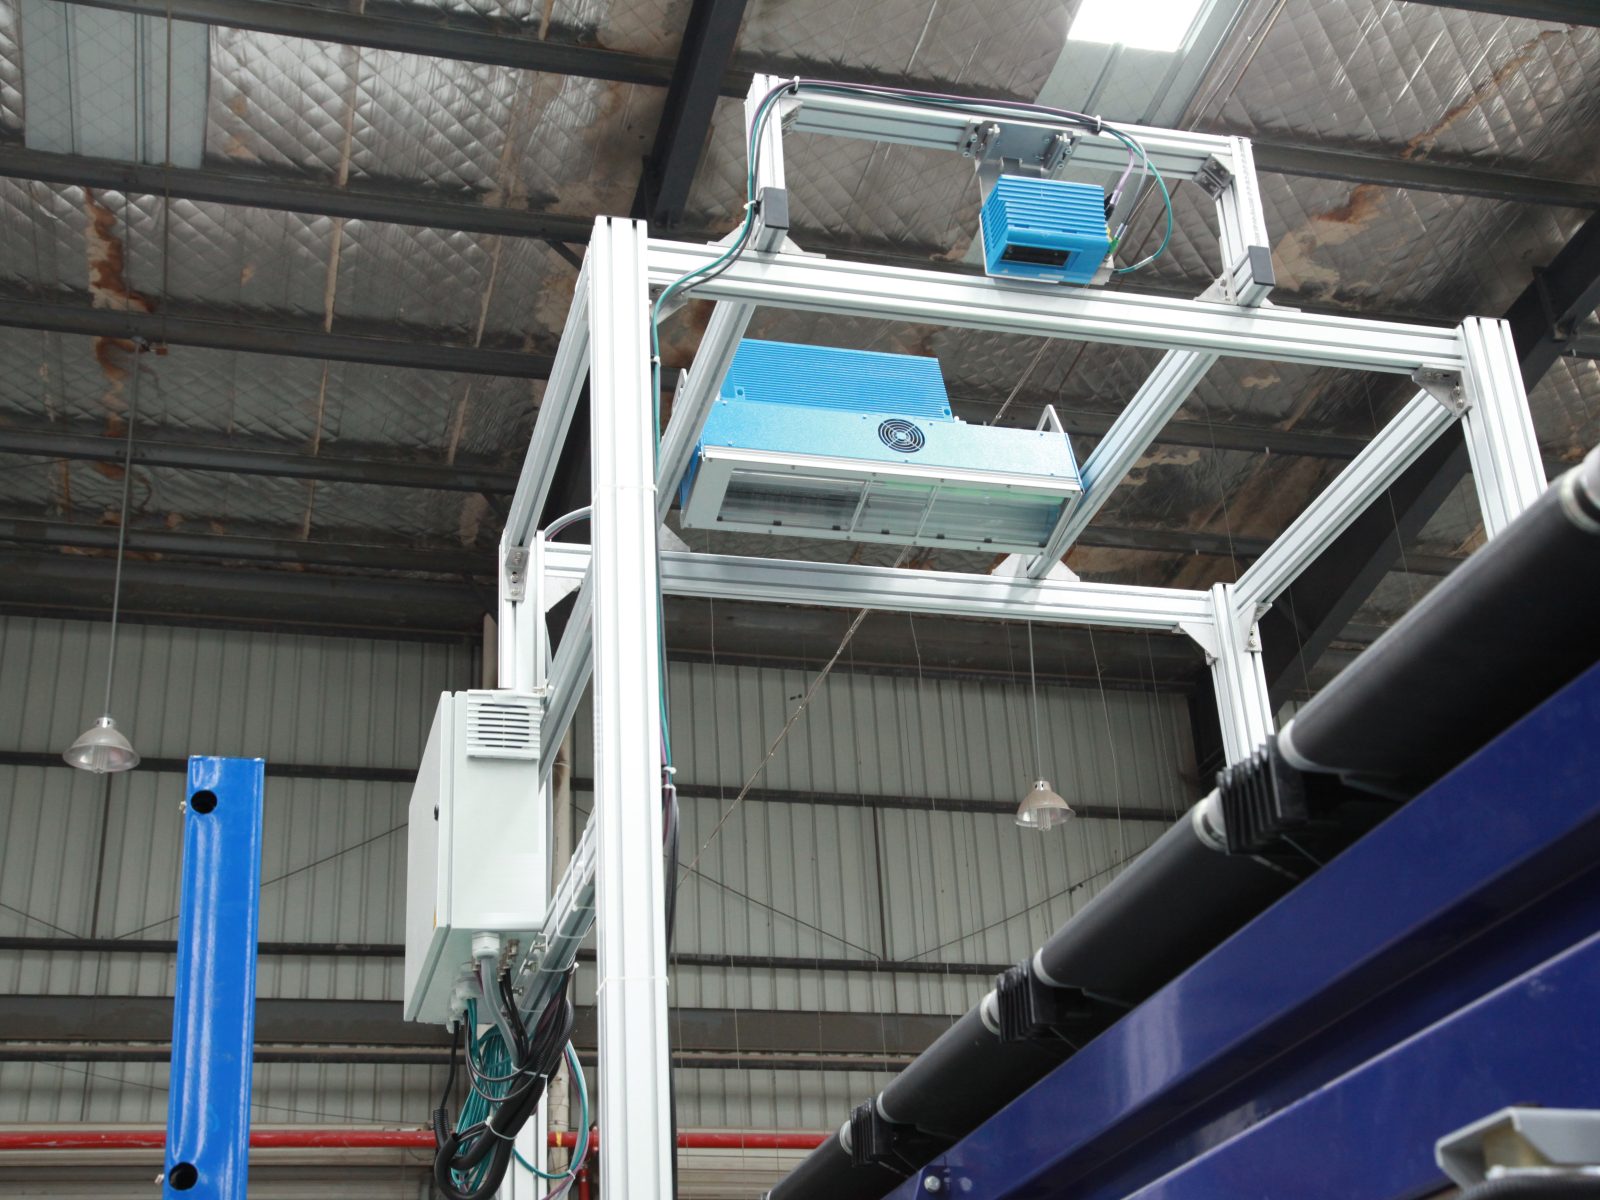
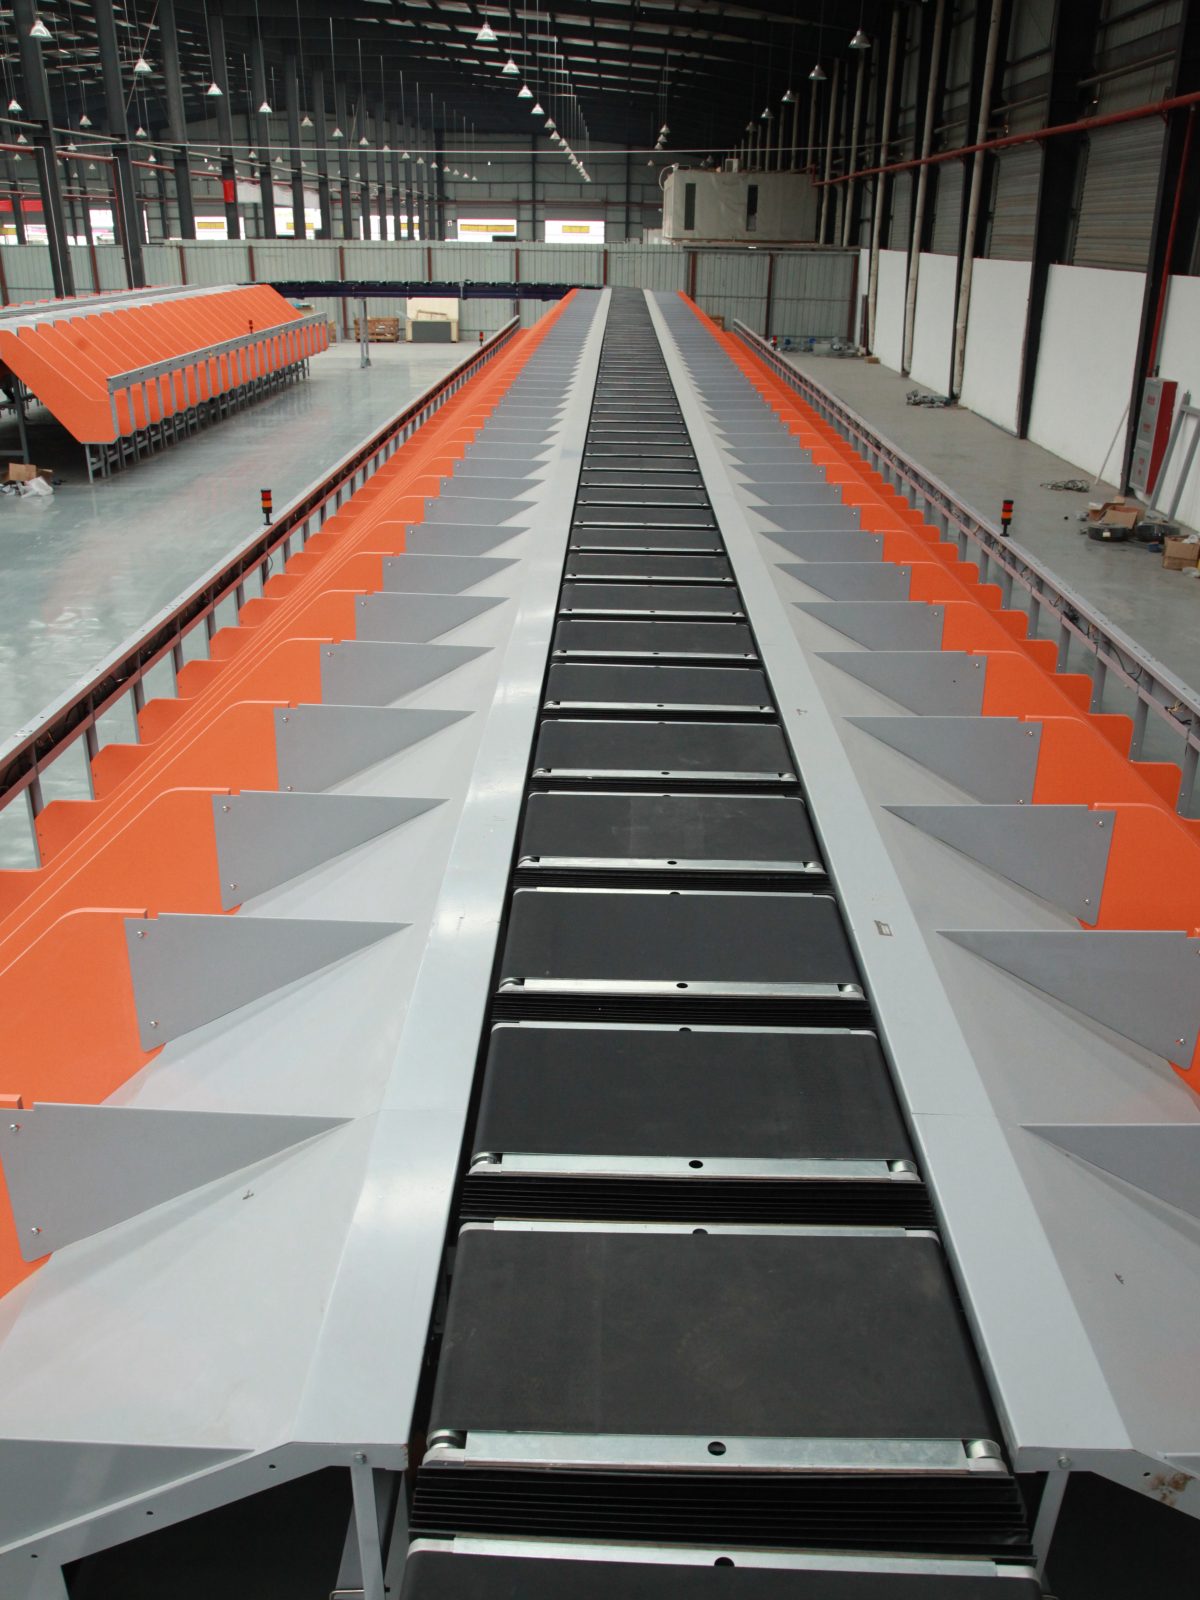
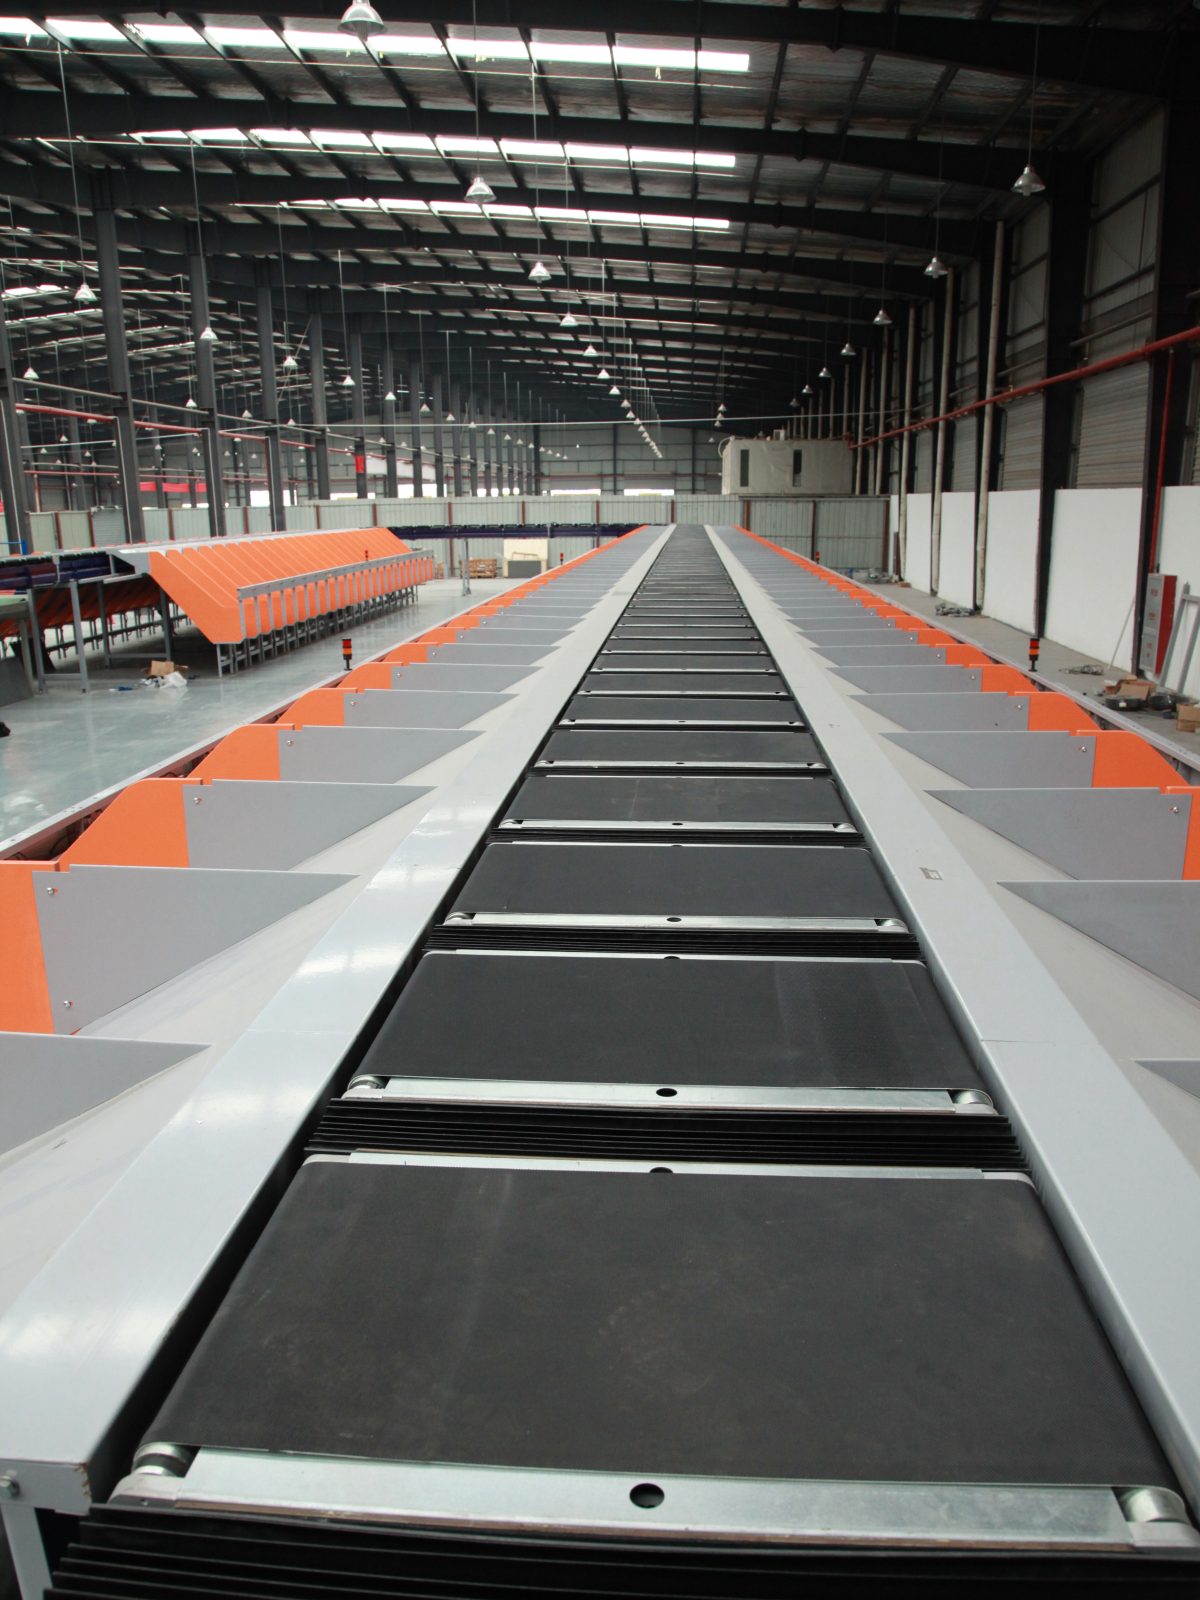
Transporte y clasificación de cajas en un centro de distribución farmacéutico, después de la instalación
Otros emplazamientos
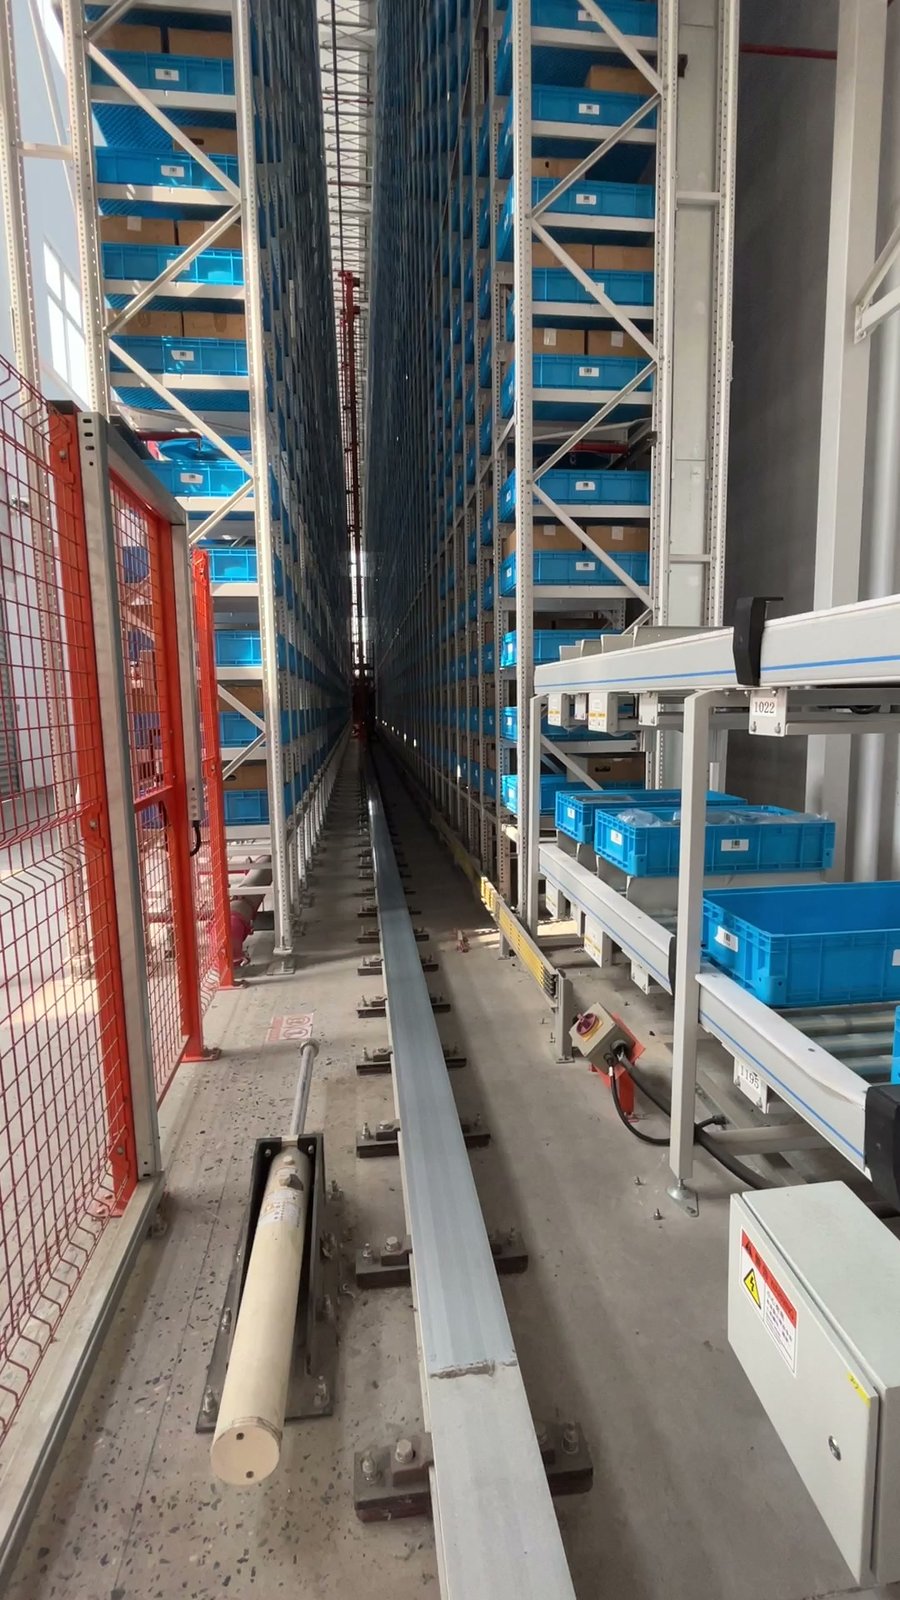
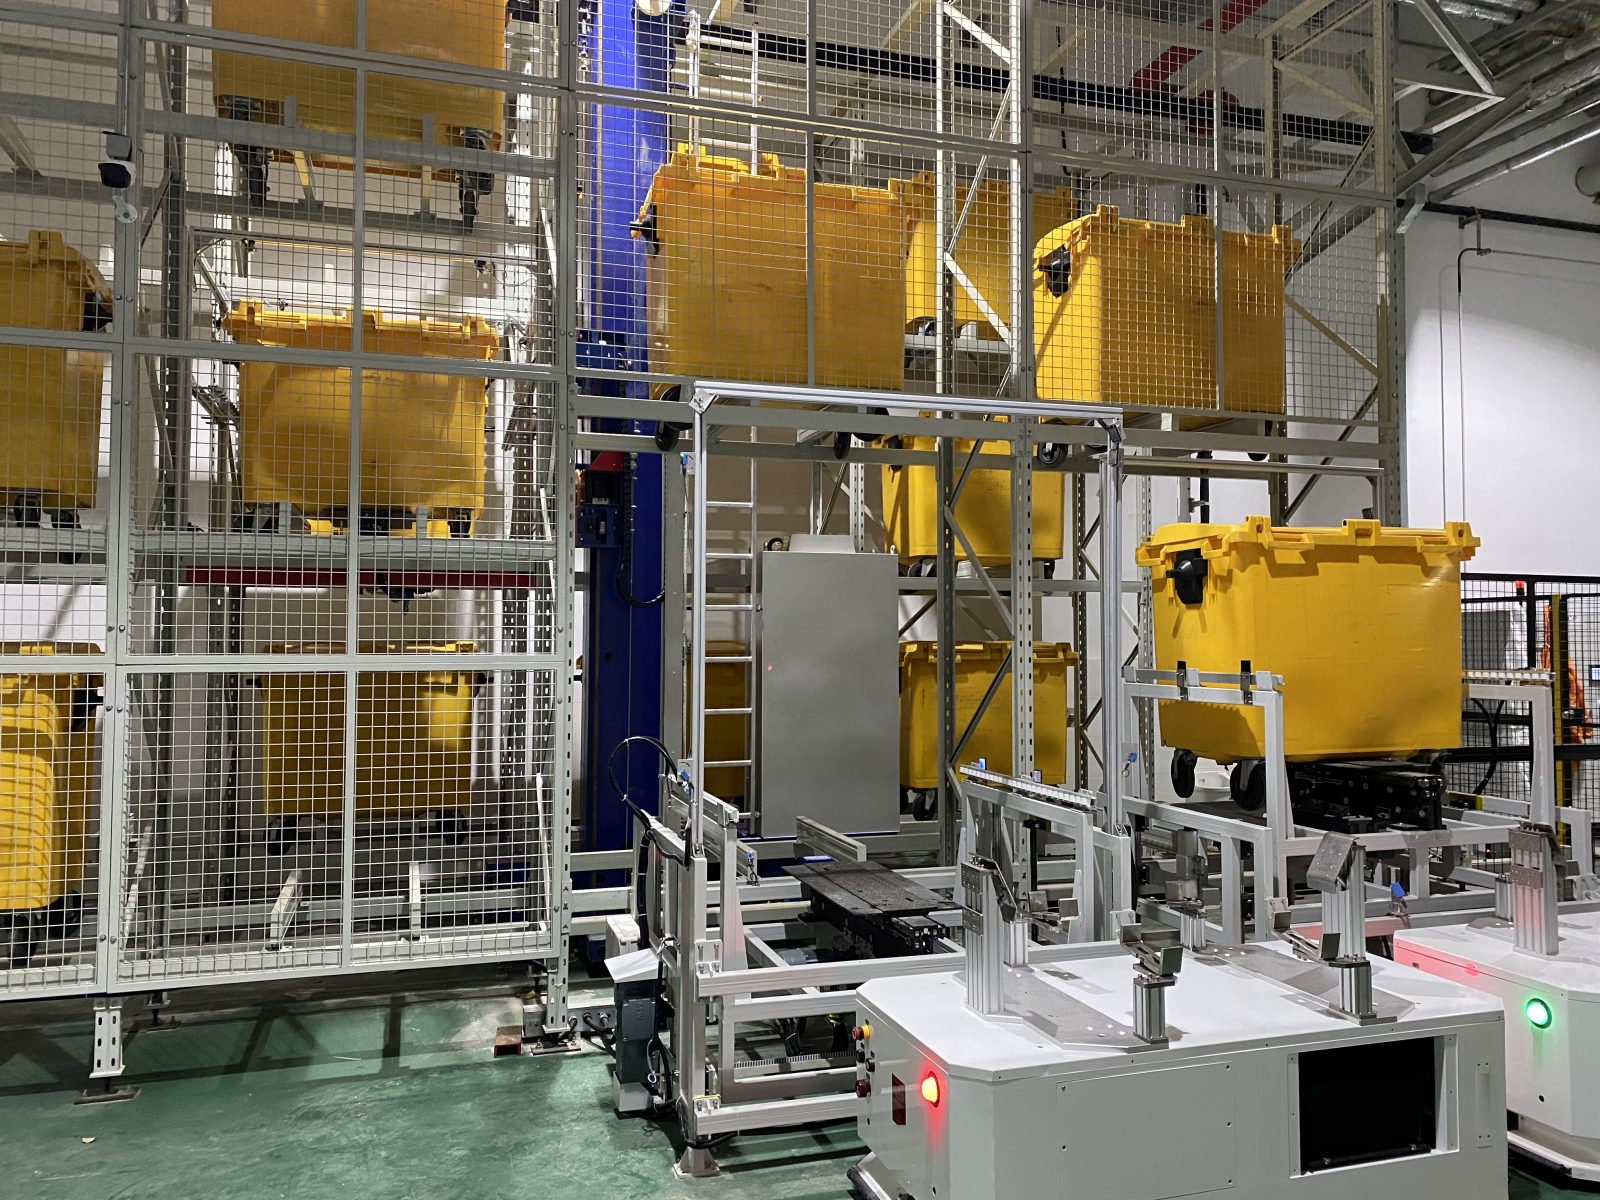
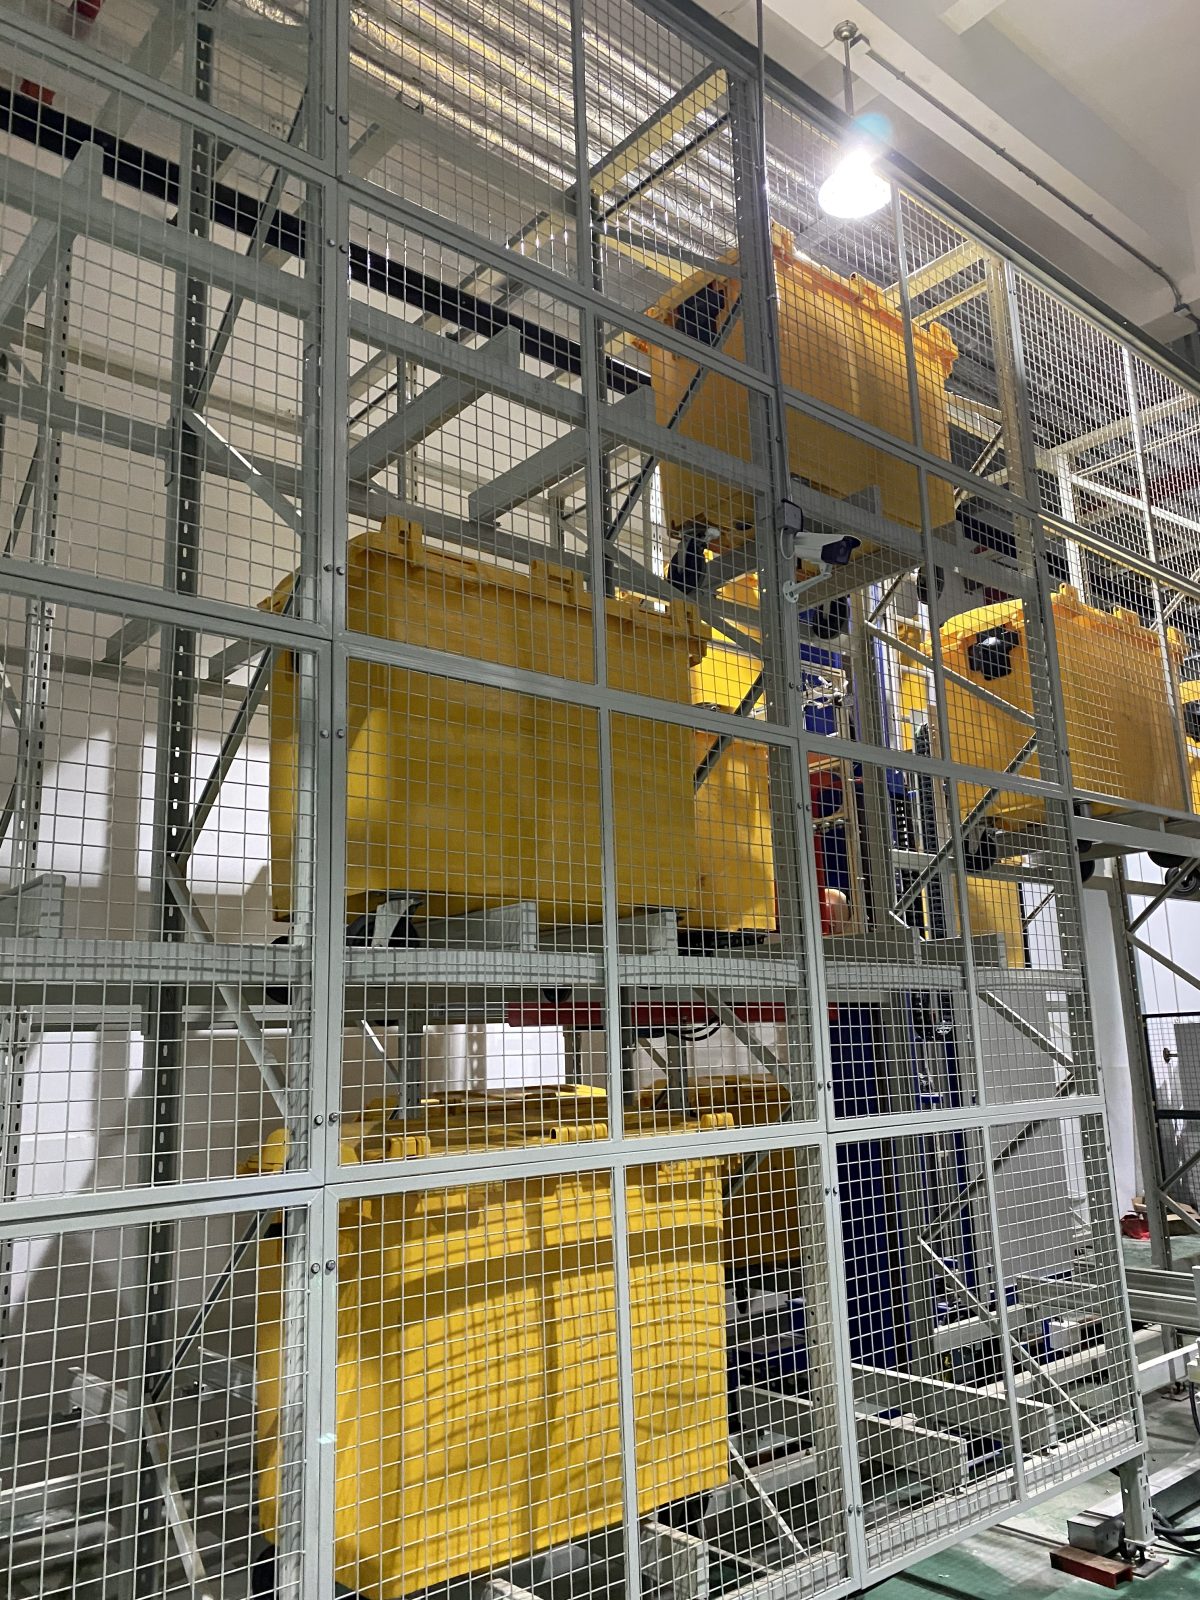
AS/RS para contenedores de residuos sanitarios, en funcionamiento
¿Tiene un proyecto que comentar?
Envíenos su plano de implantación, qué necesita mover y su hora punta. Escriba en cualquier idioma; le respondemos en el mismo idioma.