Bir gıda ve içecek mamul deposunda darboğazlar nadiren tek bir makineden kaynaklanır; hat sonu paletleme, giriş kontrolleri, depolama ve çıkış yüklemesi arasındaki geçiş noktalarından kaynaklanır. Hangi aşama ortalamaya göre boyutlandırıldıysa yüksek sezonda veya sık ürün değişimlerinde paletler orada kuyruğa girer. Paletlemeyi ambalaj hatlarının pik koli hızına bir pay ekleyerek boyutlandırıyoruz (ekibimizin geçmiş projelerinde genellikle 1,2 kat veya daha fazla), depoya girmeden önce her paleti okuma, tartım ve profil kontrolünden geçiriyoruz; tek SKU'lu yüksek hacimli ürünleri yoğun depolamaya, çok SKU'lu ürün gamlarını ise tek veya çift derinlikli istif vinçli AS/RS'e koyuyoruz. WMS partiyi ve raf ömrünü palet bazına kadar izler ve çıkış paletlerini kamyon gelmeden yükleme sırasına dizer.
Kısa cevap
- Paletleme robotlarını ambalaj hatlarının pik koli hızına göre boyutlandırın; kullanılabilir kapasite demeden önce teorik alma hızından palet değişimlerini, format değişimlerini, arızaları ve hat birleşme beklemelerini düşün.
- SKU sayısı az, partileri büyük içecekler ve şişelenmiş su shuttle veya dört yönlü shuttle ile yoğun depolamaya uygundur; SKU'su çok, SKU başına paleti az ürün gamları tek veya çift derinlikli istif vinçli AS/RS'te daha uygundur.
- Tasarım kapasitesini yüksek sezonun pik gününün pik saatine göre, giriş ve çıkışı ayrı ayrı hesaplayın ve ekipman kullanım oranını %85 veya altında tutun.
Hat sonunda kaç paletleme robotu gerekir?
Sahada istediğimiz ilk rakam her ambalaj hattının pik koli çıkışıdır. Vardiya üretimini vardiya saatine bölmek yalnızca ortalamayı verir ve ortalamaya göre boyutlandırılan robotlar sizi pikte yetersiz bırakır.
Bu rakamı ihale dokümanından da körü körüne kopyalamayın. Aynı ihalede birbiriyle uyuşmayan iki hat hızı tablosu bulmak sık rastlanan bir durumdur. Soruları netleştirme toplantısından önce listeliyor, tek tek üzerinden geçiyor ve robotları ancak mamul akışının üst sınırı üzerinde anlaşıldıktan sonra boyutlandırıyoruz.
Bir paletleme robotunun teorik alma hızı = 3.600 ÷ saniye cinsinden çevrim süresi × kavrama başına koli sayısıdır. Çevrim süresi tutucu tipine, istif yüksekliğine ve robot modeline bağlıdır. Ekibimizin geçmiş projelerinde standart kolilerde köpük vakumlu tutucu kabaca çevrim başına 15 saniye, plastik kasalarda kıskaçlı tutucu yaklaşık 10 saniye çalıştı; her durum yine de fiili robota ve palet desenine göre kontrol edilmelidir. 15 saniye ve kavrama başına 2 koliyle bir robot yaklaşık 480 koli/saat yapar. 3 kolilik tam bir sıra almak yaklaşık 720 koli/saat verir; koli ve desen buna izin veriyorsa ve öncesindeki bir sıra oluşturma bölümü sıraları hazırlıyorsa.
Her biri dakikada 12 koliyle pik yapan üç ambalaj hattıyla tipik bir örnek:
| Adım | Değer |
|---|---|
| Birleşik pik | 3 × 12 koli/dk × 60 = 2.160 koli/saat |
| 1,2 payla (%20 rezerv) | yaklaşık 2.600 koli/saat |
| Kavrama başına 2 koliyle asgari robot sayısı (her biri teorik 480 koli/saat) | 6 |
| Kavrama başına 3 koliyle asgari robot sayısı (her biri teorik 720 koli/saat) | 4 |
1,2 pay ile %85 kullanım oranı tavanı, esasen aynı payın iki taraftan görünüşüdür (1 ÷ 1,2 ≈ 0,83, yani 0,85'ten biraz daha sıkı); bu yüzden ikisini çarpmayın. Aynı şey daha sonra depolamayı ve çıkışı boyutlandırırken de geçerlidir. 6 ve 4 teorik alma hızlarından gelir, dolayısıyla bunları ön asgari değerler olarak ele alın. Tasarım adedi, palet değişimleri, format değişimleri, arızalar ve hat birleşme beklemeleri düşüldükten sonra her robotun net hızına bölünerek bulunur ve yalnızca tek bir pay uygulanır: ya 1,2 pay ya da %85 tavan.
Bazı yatırımcıların kullanıcı gereksinim şartnameleri (URS) daha da ileri gider ve talebin en az iki katı tasarım kapasitesi ister; bu yüzden teklif vermeden önce yatırımcının şartnamesini okuyun.
En sık atlanan kalemler palet değişimleri ve aynı anda çalışan SKU sayısıdır. Tek paletli bir istasyonda palet değiştirilirken robot bekler; bu yüzden ya bu süre çevrime girer ya da istasyona iki palet pozisyonu ve bir palet magazini konur. Bir robot 2–4 düşük hızlı hatta sırayla hizmet verebilir, ama üretimdeki her SKU'nun kendi paletleme pozisyonu olmalıdır. Tipik bir durum: on düşük hızlı hat ve aynı anda en fazla 8 SKU'nun üretimde olduğunu belirten bir kullanıcı gereksinimi. Bu durumda robot adedi ne derse desin yerleşimde 8 paletleme pozisyonu gerekir. Konfigürasyon ayrıntıları robotlu paletleme hücresi sayfasındadır.
Tutucu seçimi koliye göre yapılır. Köpük vakumlu tutucu tutma kuvvetini eşit dağıtır, ama koli kalınlığına, dayanımına, gözenekliliğine ve deformasyona duyarlıdır. Nem çeken koliler yumuşar ve basma dayanımını kaybeder; gözeneklilikleri ve yüzeyleri de değişir, böylece vakum kaçırmaya başlar. Tek tek vantuzlu tutucular (çoğu zaman ahtapot tipi denir) koli kalitesine karşı daha toleranslıdır, ama yüksek hızda sallanır, bu yüzden çevrimin yavaşlatılması gerekir. Hangisinin daha iyi tuttuğu bir teknik föyden okunamaz; koli gözenekliliğine, yüzeyine ve tutucu tasarımına bağlıdır. Bu yüzden yılın en nemli mevsimine ait gerçek kolilerle, FAT'a yazılan kavrama testleri şart koşuyoruz. Shrink ambalajlı şişe paketleri ve tutma delikli koliler hava kaçırma eğilimindedir ve normalde kıskaçlı veya çatallı tutucu alır.
Sıra oluşturma, sarma, etiketleme ve kontroller nereye konur
Sıra oluşturma (koli yönlendirme ve dizme) robotun önünde yer alır: konveyörler, döndürücüler, stoperler ve yan kılavuzlar, robotun alacağı sıraları servo iticiler ve stoperlerle oluşturur. Döndürücü ayrıca etiket yüzünün istifin dış tarafına gelmesini sağlayabilir.
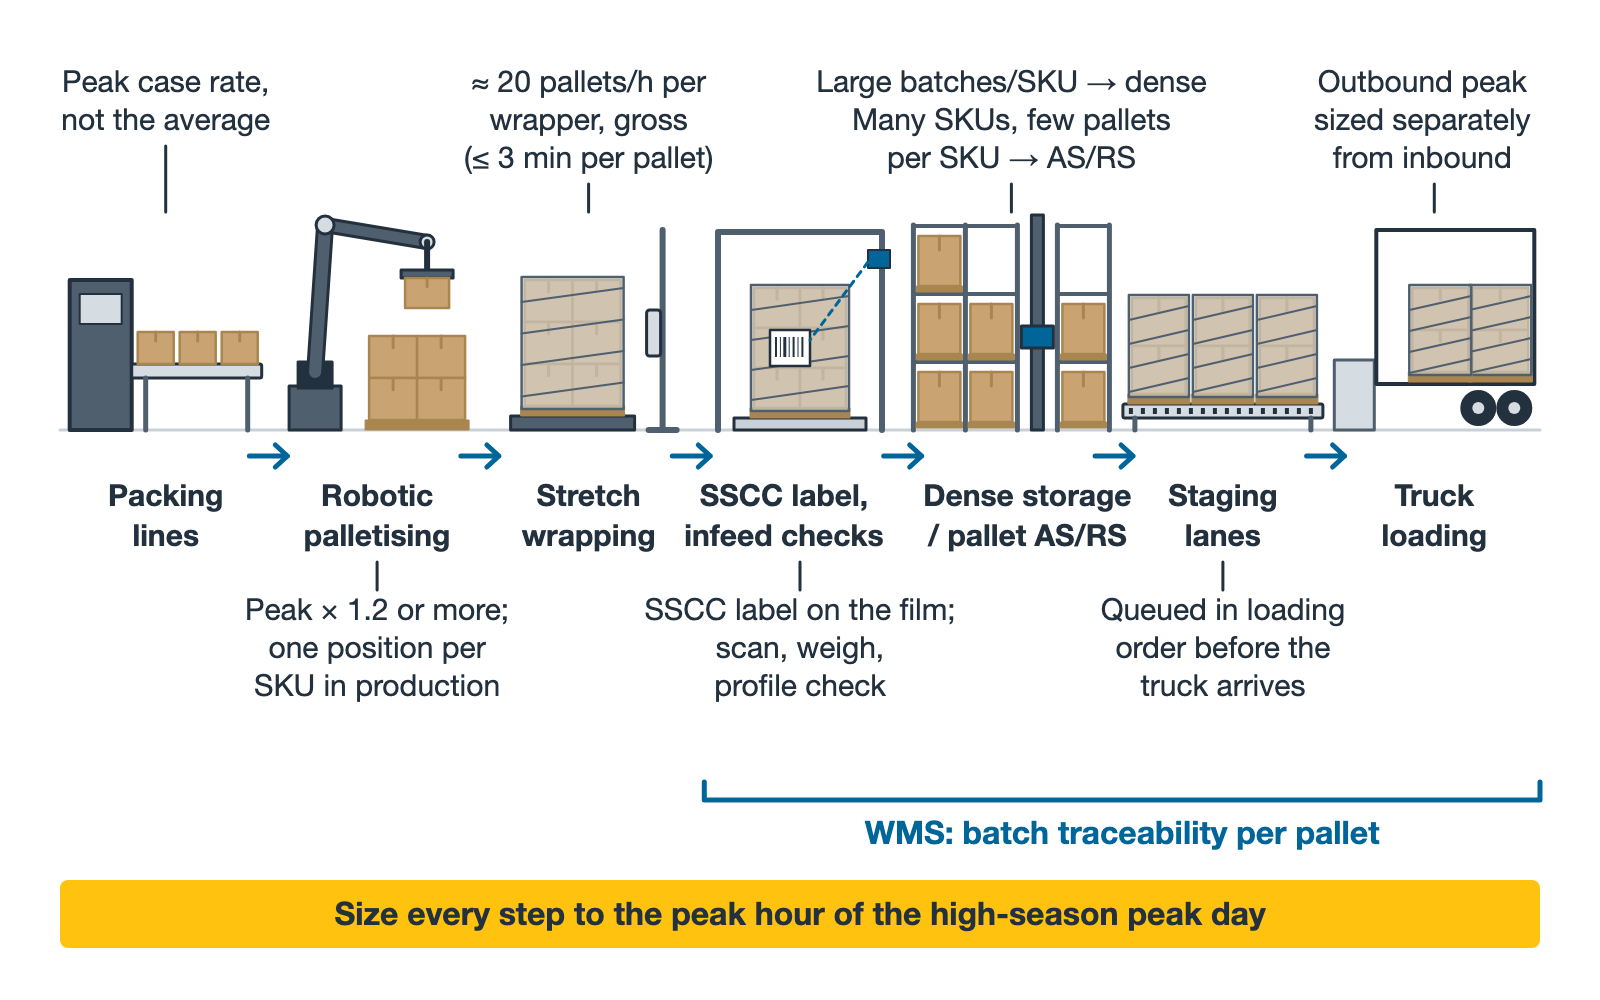
Streç sarma paletlemeden sonra gelir. Ekibimizin geçmiş projelerinde sarma çevrimi palet başına 3 dakika veya altı olarak tanımlandığında sarma makinesi başına kabaca 20 palet/saat planlıyoruz. Bu brüt bir değerdir; film değişimleri ve palet transferleri bunun bir kısmını alır. Birkaç robottan gelen tam paletlerin birleşik akışı bunu aşıyorsa iki sarma makinesini paralel çalıştırın veya ayrı hatlarda sarın. İhracat paletlerine üst örtü ve ek sarım uygulanabilir; ayarları gerçek paletlerle yapılan taşıma testleriyle teyit edin.
Etiketleme sarmadan sonra gelir ve etiket filmin üzerine yapıştırılır. Palet etiketleri normalde GS1 Lojistik Etiket Kılavuzu'na göre basılır; SSCC (Uygulama Tanımlayıcı 00) bir GS1-128 barkodunda taşınır, parti ile üretim veya son tüketim tarihi yanına basılır. GS1 kılavuzu iki komşu yüzün her birine bir etiket önerir; barkod yüksekliği ve konumu kılavuz metnine ve alıcının gereksinimlerine göre belirlenir.
Tartım ve profil kontrolleri, barkod okuyucuyla birlikte depo girişine konur. Profil kontrolü yükseklik aşımını, genişlik aşımını ve önden veya arkadan taşmayı yakalar. Tartım fazla ağır paletleri ve palet darası ile koli ağırlığının istikrarlı olduğu durumlarda eksik kolileri yakalar. Hasarlı alt tahtalar genellikle ayrı bir kontrol gerektirir. Reddedilen paletler manuel bir müdahale istasyonuna geri döner.
İstif vinçli bir AS/RS paletlerin kendisi konusunda da seçicidir. Normalde, rafın fiili mesnet düzeninde ölçülmek üzere nominal yük altında en fazla 6 mm palet sehimi ve en fazla 5 mm ölçü toleransı şart koşuyoruz. Bunlar bir standardın sınırları değil, kendi proje değerlerimizdir; bu yüzden yük, mesnet açıklığı ve test yöntemi şartnameye girer (olağan palet testlerini ISO 8611-1 tanımlar). Açık döngüde dolaşan ahşap paletlerin kalitesi çok değişkendir; bu yüzden bir seçenek, depo içinde kapalı döngü (sistem) paletleri kullanmak ve sevkiyatta yükleri sevkiyat paletlerine aktaran bir palet değiştirici koymaktır.
İçecek tesisi için yoğun depolama mı istif vinçli AS/RS mi
| Durum | Uygun depolama | Önce kontrol edin |
|---|---|---|
| Tek SKU'lu büyük partiler, SKU başına onlarca ile yüzün üzerinde palet (içecek, şişelenmiş su ve bira için yaygın) | İstif vinci ve kanal shuttle'larıyla yoğun depolama veya çok derinlikli dört yönlü shuttle kanalları | Stok kuralı olarak her kanal normalde tek SKU ve tek parti tutar (ekipman bunu zorlamaz); kanal derinliği parti büyüklüğüne göre belirlenir, fazla derin kanallar çok sayıda yarı boş kanal bırakır |
| Çok SKU, SKU başına az palet (atıştırmalıklar, soslar ve çeşniler, çok aromalı süt ürünleri) | Her göze serbest erişimli tek derinlikli istif vinçli AS/RS | Pik saat giriş ve çıkış paletleri ile vincin çift çevrim kapasitesi; FEM 9.851 çevrim değeri bir karşılaştırma değeridir, gerçek yerleşime göre düşürün |
| Önce depolama yoğunluğu, orta SKU sayısı | Çift derinlikli istif vinçli AS/RS | Elleçleme verimi tek derinlikten düşüktür, deneyimle yaklaşık %15 daha düşük (aynı koridor uzunluğu ve kat yüksekliği), projeye göre hesaplanır |
| Soğutulmuş süt ürünleri ve benzerleri | Soğuk hava deposu tipi dört yönlü shuttle veya istif vinci, depo içinde personel yok | Sıcaklık aralığı, hızlı kapılar, kumanda panoları ve sensörlerin düşük sıcaklık versiyonları, zemin altında don kabarmasına karşı koruma |
| Net yüksekliği sınırlı mevcut bina veya aşamalı yapım | Dört yönlü shuttle | Net yükseklik, zemin, asansör sayısı |
İkisi aynı binayı paylaşabilir. Tipik bir örnek: −20 °C'nin altında çalışan bir derin dondurucu depo; gözlerin yarısından biraz fazlası shuttle'lı yoğun depolama, geri kalanı çift derinlikli istif vinci gözleri.
İçecekler ve şişelenmiş su normalde ortam sıcaklığında depolanır; bira ve şarap ürünün gerektirdiği sıcaklıkta depolanır. Süt ürünlerine daha yakından bakmak gerekir: UHT süt ve aseptik ambalajlı süt ürünleri ortam sıcaklığında depolanabilir; soğutulmuş ürünler ise etiketlerinde ve HACCP planında belirtilen sıcaklıkta tutulur.
Soğuk zincir konusunda AB gıda hijyeni kuralları ((AT) 852/2004 sayılı Tüzük), patojen mikroorganizmaların üremesine veya toksin oluşumuna elverişli olabilecek gıdalar için soğuk zincirin kesintiye uğratılmaması gerektiğini söyler. Elleçlemenin pratik gereklilikleri için, taşıma ve depolama sırasında da dahil olmak üzere, sağlık açısından risk oluşturmaması kaydıyla sıcaklık kontrolü dışında sınırlı sürelere izin verilir. Türkiye'nin Gıda Hijyeni Yönetmeliği de soğuk zincirin kesintiye uğratılmaması gerektiğini belirtir; 2011 tarihli ilk metni değil, güncel konsolide metni kontrol edin. Depoda bu, bu tür ürünler için paletleme, tampon ve rampa alanlarının ya sıcaklık kontrollü bölgenin içinde olması ya da ortam sıcaklığında geçirdikleri sürenin sınırlandırılıp değerlendirilmesi anlamına gelir. Her iki depolama tipinin parametreleri palet AS/RS ve dört yönlü shuttle sistemi sayfalarındadır.
Parti izlenebilirliği ve FIFO, WMS tarafından palet bazında
AB gıda mevzuatı ((AT) 178/2002 sayılı Tüzük), gıda işletmelerinin kendilerine kimin tedarik ettiğini ve ürünlerini hangi işletmelere tedarik ettiklerini tanımlayabilmesini şart koşar; bu ilke genellikle "bir adım geri, bir adım ileri" diye anılır. Türkiye'de 5996 sayılı Kanun da gıda işletmecilerinin bir izlenebilirlik sistemi kurmasını ve yetkili otorite istediğinde bilgiyi sunmasını şart koşar. Kanun zincir boyunca yukarı ve aşağı izlenebilirlik ister; bunun nasıl sağlanacağını söylemez. Önerdiğimiz uygulama, WMS'in palet düzeyinde SSCC'yi, partiyi, üretim hattını ve hattan çıkış zamanını, depolama gözünü, çıkış siparişini ve aracı birbirine bağlamasıdır. Bir geri çağırmada stok parti bazında tek adımda bloke edilebilir ve ürünü halihazırda teslim almış müşterilerin listesi çıkarılabilir.
FIFO en kolay tek derinlikli istif vinçli AS/RS'te sağlanır. Tek uçtan erişilen bir yoğun depolama kanalı doğası gereği son giren ilk çıkar (LIFO) şeklinde çalışır; bu yüzden stok kuralı kanal başına tek SKU ve tek partidir, yeni parti ancak kanal boşaldıktan sonra girer. Bu bir makine özelliği değil, bir yönetim kuralıdır. Katı FIFO gerekiyorsa kanalları akışlı yapın: bir uçtan giriş, diğer uçtan çıkış. Raf ömrü kısa süt ürünleri normalde ilk son kullanma tarihli ilk çıkar (FEFO) esasıyla sevk edilir ve müşterilerin asgari kalan raf ömrü gereksinimleri WMS sevk kurallarına girer.
Bazı ürünler ancak kalite onayından sonra sevk edilebilir. Onay bekleyen paletler WMS'te bloke edilir ve o günlerin üretimi depolama kapasitesine dahil edilmelidir.
Yükleme ve yaz piki için yeterli kapasite bırakmak
Giriş üretimi izler ve oldukça düzgündür. Çıkış ise gündüz vardiyasında birkaç pencereye yığılır ve piki çoğu zaman girişten yüksektir; bu yüzden ikisi ayrı hesaplanır. Tam palet siparişleri doğrudan rampadaki sıralama tampon hatlarına gider; kamyonlar randevuyla gelir ve WMS paletleri kamyon gelmeden yükleme sırasına göre hazırlık hatlarına çeker.
Bayi ve perakende siparişleri çoğunlukla karışık SKU'lu paletlerdir. Bir toplama istasyonunda manuel palet oluşturmak en basit yoldur, ama bir içecek kolisi çoğu zaman 10 kg'ın üzerindedir ve bütün bir vardiya bunu yapmak ağır bir iştir. Kat toplama (layer picking) başka bir seçenektir; istasyon başına yaklaşık 300–600 koli/saat yapan bir karışık koli paletleme sistemi de öyledir; kolilerin 30 kg veya altında olduğu ve önceki hattın kolileri istif sırasına göre gönderebildiği yerlere uygundur.
Tam palet yüklemesinde araç tipleri tutarlı ve hacimleri büyük rampalara uygun bir otomatik kamyon yükleme sistemi kullanılabilir. Asıl tasarrufu forklift operatörü veya yükleme personelidir; kamyon başına yükleme süresi deneyimli bir operatörünkinden mutlaka kısa olmaz. Paletsiz yüklenen deniz konteynerlerinde teleskopik bantlı konveyör, manuel istif için kolileri konteynerin içine taşıyabilir. Ekibimizin geçmiş projelerinde bu, tek koli tipiyle ve konteyner içinde istif yapan yeterli personelle kabaca 1.500 koli/saat yaptı.
İçecekler yazın pik yapar. Şekerleme ve atıştırmalıklar çoğu zaman tarihleri her yıl kayan dini bayramlar civarında pik yapar. Birçok tesis düşük sezonda stok oluşturur; bu yüzden depolama kapasitesini ortalamaya değil, sezon öncesindeki azami stoka göre boyutlandırın. Saatlik kapasiteyi ise yüksek sezonun pik gününün pik saatinin 1,2 veya daha fazla katına göre boyutlandırın.
Asansör kapasitesi ve şarj pozisyonları ayrılmışsa dört yönlü shuttle sistemi sezon öncesinde ek araç alabilir. Bir istif vincinin koridor başına kapasitesi ise esasen sabittir, dolayısıyla tasarım aşamasında sağlanmalıdır. Taşan stok geçici olarak blok istife veya üçüncü taraf bir depoya gidebilir; bu harici gözler de WMS'te tanımlı olmalıdır, aksi halde izlenebilirlik kopar. Türkiye büyük bir gıda ve içecek üreticisi ve ihracatçısıdır ve birçok tesis iç pazarı, Avrupa'yı ve Orta Doğu'yu aynı anda besler. İhracat siparişleri iç pazar pikiyle çakıştığında çıkış pikini ayrıca hesaplayın.
Sıkça sorulan sorular
Bir paletleme robotu saatte gerçekte kaç koli işleyebilir? Standart kolilerde köpük vakumlu tutucu ve kavrama başına iki koliyle teorik olarak robot başına yaklaşık 480 koli/saat. Pratikte ne yapacağı palet değişimlerine, format değişimlerine, arızalara ve hat birleşme beklemelerine bağlıdır; bu yüzden sahadaki fiili hat hızlarından hesaplayın.
Kolilerimiz nem çekiyor ve vakumlu tutucu kavrayışını kaybediyor. Ne yapabiliriz? Nemli koliler yumuşar, gözeneklilikleri ve yüzeyleri değişir, böylece vakum kaçırır. Köpük vakumun mu ahtapot tipi vantuzların mı daha iyi tuttuğuna dair genel bir cevap yoktur; en nemli mevsimden gerçek kolilerle kavrama testleri yapın ve sonuçlara göre karar verin. Shrink ambalajlı şişe paketleri genellikle doğrudan kıskaçlı veya çatallı tutucuya gider.
Soğutulmuş süt ürünleri otomatik depoya girebilir mi? Evet. İstif vinçlerinin de dört yönlü shuttle'ların da soğuk hava deposu versiyonları vardır ve depo içinde personel bulunmaması bir avantajdır. Sıcaklık aralığını, ekipmanın düşük sıcaklık versiyonlarını, zemin altında don kabarmasına karşı korumayı ve hızlı kapıları teyit edin; paletleme sırasında ve rampada ortam sıcaklığında geçen süreyi de kontrol altında tutun.
Örnek vakalar tipik durumlardır; deneyim değerleri ekibimizin geçmiş projelerinden gelir ve yalnızca ilk yol göstericidir. Her proje kendi verisiyle hesaplanır.
Kaynaklar
- (AT) 178/2002 sayılı Tüzük (Genel Gıda Mevzuatı): https://eur-lex.europa.eu/eli/reg/2002/178/oj/eng
- Gıda maddelerinin hijyenine ilişkin (AT) 852/2004 sayılı Tüzük: https://eur-lex.europa.eu/eli/reg/2004/852/oj/eng
- Süt ürünleri dahil hayvansal kaynaklı gıdalar için izlenebilirlik gerekliliklerine ilişkin (AB) 931/2011 sayılı Komisyon Uygulama Tüzüğü: https://eur-lex.europa.eu/eli/reg_impl/2011/931/oj/eng
- 5996 sayılı Veteriner Hizmetleri, Bitki Sağlığı, Gıda ve Yem Kanunu (güncel resmî metin): https://www.mevzuat.gov.tr/mevzuatmetin/1.5.5996.pdf
- Gıda Hijyeni Yönetmeliği, Resmî Gazete, 17 Aralık 2011, Sayı 28145 (ilk yayımlandığı haliyle): https://www.resmigazete.gov.tr/eskiler/2011/12/20111217-5.htm
- GS1 Lojistik Etiket Kılavuzu: https://www.gs1.org/standards/gs1-logistic-label-guideline/current-standard
EMMANUEL Teknik Ekibi'nden: paletleme, depolama ve yükleme kapasitesine aşama aşama ikinci bir gözle bakılmasını isterseniz ambalaj hattı hızlarınızı, SKU ve parti verilerinizi ve bina yerleşim planınızı iletişim formu üzerinden gönderin.