Bir konveyör sisteminin bir saatte ne kadar taşıyacağını konveyörlerin nominal hızı belirlemez. Görev karışımı, ortak kullanılan ekipman, kontrol kuralları ve darboğaz düğümleri belirler. Palet hatları genellikle dik açılı transferlerde (kaldırmalı transfer üniteleri), elevatörlerde, RGV'lerde ve depo giriş-çıkış noktalarında tıkanır; koli hatları ise genellikle birleştirmelerde, transferlerde, elevatörlerde, okuma ve tartım istasyonlarında ve manuel iş istasyonlarında tıkanır. Yöntemimiz üç adımdır: her düğümün çevrim süresini hesaplamak, yükünü pik saat talebine göre kontrol etmek, sonra kuyrukları ve tamponları görmek için simülasyon yapmak.
Kısa cevap
- Tek bir akışın düğümlerden seri olarak geçtiği bir hatta kapasiteyi en yavaş düğüm belirler; birden fazla akış bir elevatörü, transfer ünitesini veya RGV'yi paylaşıyorsa görev karışımı ve bırakma kuralları da hesaba katılmalıdır.
- Bölge bölge bırakma yapılan palet konveyörlerinde kapasiteyi bölge indeks süresi belirler; konveyör hızını palet boyuna bölmek kapasiteyi olduğundan yüksek gösterir.
- Şartname her düğüm için talebi, tasarım kapasitesini, hesap koşullarını ve kabul yöntemini belirtmeli; yük sınırı ve tasarım payı projede üzerinde anlaşılmış değerler olarak yazılmalıdır.
Konveyör kapasite hesabı için iki formül
Sürekli taşımanın tek bir temel formülü vardır: akış (adet/saat) = hız (m/min) × 60 ÷ hatve (m). Hatve, yükün hareket yönündeki boyu ile bir sonraki yüke kadar olan aralığın toplamıdır. 1,5 m hatveyle 15 m/min hızda çalışan bir yan hat saatte 600 koli taşır; 1,0 m hatveyle 60 m/min hızdaki bir ana hat 3.600 koli/saat taşır. En kötü durumu kontrol ederken en uzun yükün hatvesini alın; gerçek kapasiteyi öngörürken koli karışımına göre ağırlıklandırın. Aralık ayrıca barkod okuma, fotoseller ve sonraki ayırma noktasının devreye girmesi için yeterli süre bırakmalıdır.
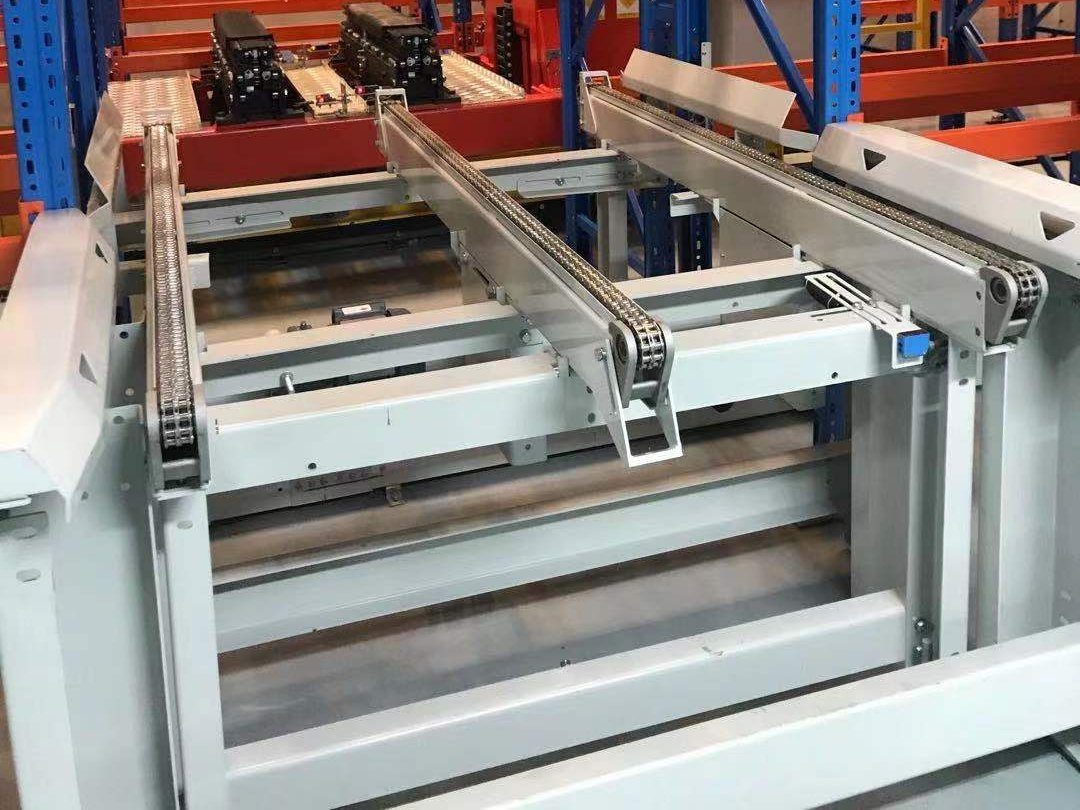
Palet konveyörleri biriktirme için normalde bölgelere ayrılır; her bölgede bir palet bulunur. Bölge bölge bırakmada düğüm kapasitesi bölge indeks süresinden çıkar. Palet aynı oranda ivmelenip frenleniyor ve bölge içinde hat hızına ulaşıyorsa T = yol ÷ hız + hız ÷ ivme + tepki süresi; hat hızına ulaşamayacak kadar kısa bir bölge için bunun yerine üçgen profil hesabı gerekir. 0,3 m/s (18 m/min) hızda, 0,5 m/s² ivme ve 0,5 s tepki süresiyle çalışan 2,7 m'lik bir zincirli konveyör bölge başına yaklaşık 10,1 s ister; teorik kapasite yaklaşık 356 palet/saattir. 3 m'lik bir bölgede 12 m/min hızla bu değer yaklaşık 15,9 s, yani yaklaşık 226 palet/saat olur. Sürekli bırakma daha hızlı olabilir; bunu fiili kontrol yöntemine göre kontrol edin. Bu rakamlar tek başına bile düz bölümlerin teorik kapasitesinin, paletin yön değiştirmek, kalkmak veya kontrol edilmek için durmak zorunda olduğu her düğümden yüksek olduğunu gösterir.
Bir palet konveyörü saatte kaç palet taşıyabilir?
Bazı palet projelerinde darboğaz dik açılı transferdir. Palet durmalı, kalkmalı ve diğer yönde çıkmalıdır. 12 m/min hızda, 1.200 mm palet ve 2,4 s kaldırma süresiyle palet rulolar üzerinde 1,5 m, zincirler üzerinde 1,8 m yol alır; buna kaldırma süresi ile iki hareketin her biri için 0,5 m/s²'de ivmelenme, frenleme ve 0,5 s tepki süresi eklenince bir transfer yaklaşık 20,7 s sürer. Bu, yaklaşık 174 palet/saat teorik kapasite, %85 görev planlama verimiyle yaklaşık 148 palet/saat demektir. Ekibimizin geçmiş projelerinde palet dik açılı transferlerinin tasarım değerleri, proje koşullarına bağlı olarak kabaca 110 ile 154 palet/saat arasında değişti. Döner tablalar dönüş için genellikle 6–10 s ister, ama tam çevrimleri (giriş, dönüş, çıkış) karşılaştırın; tek başına dönüş süresi yanıltıcıdır. Transfer ünitelerinin kendisi palet konveyör sistemleri sayfamızdadır.
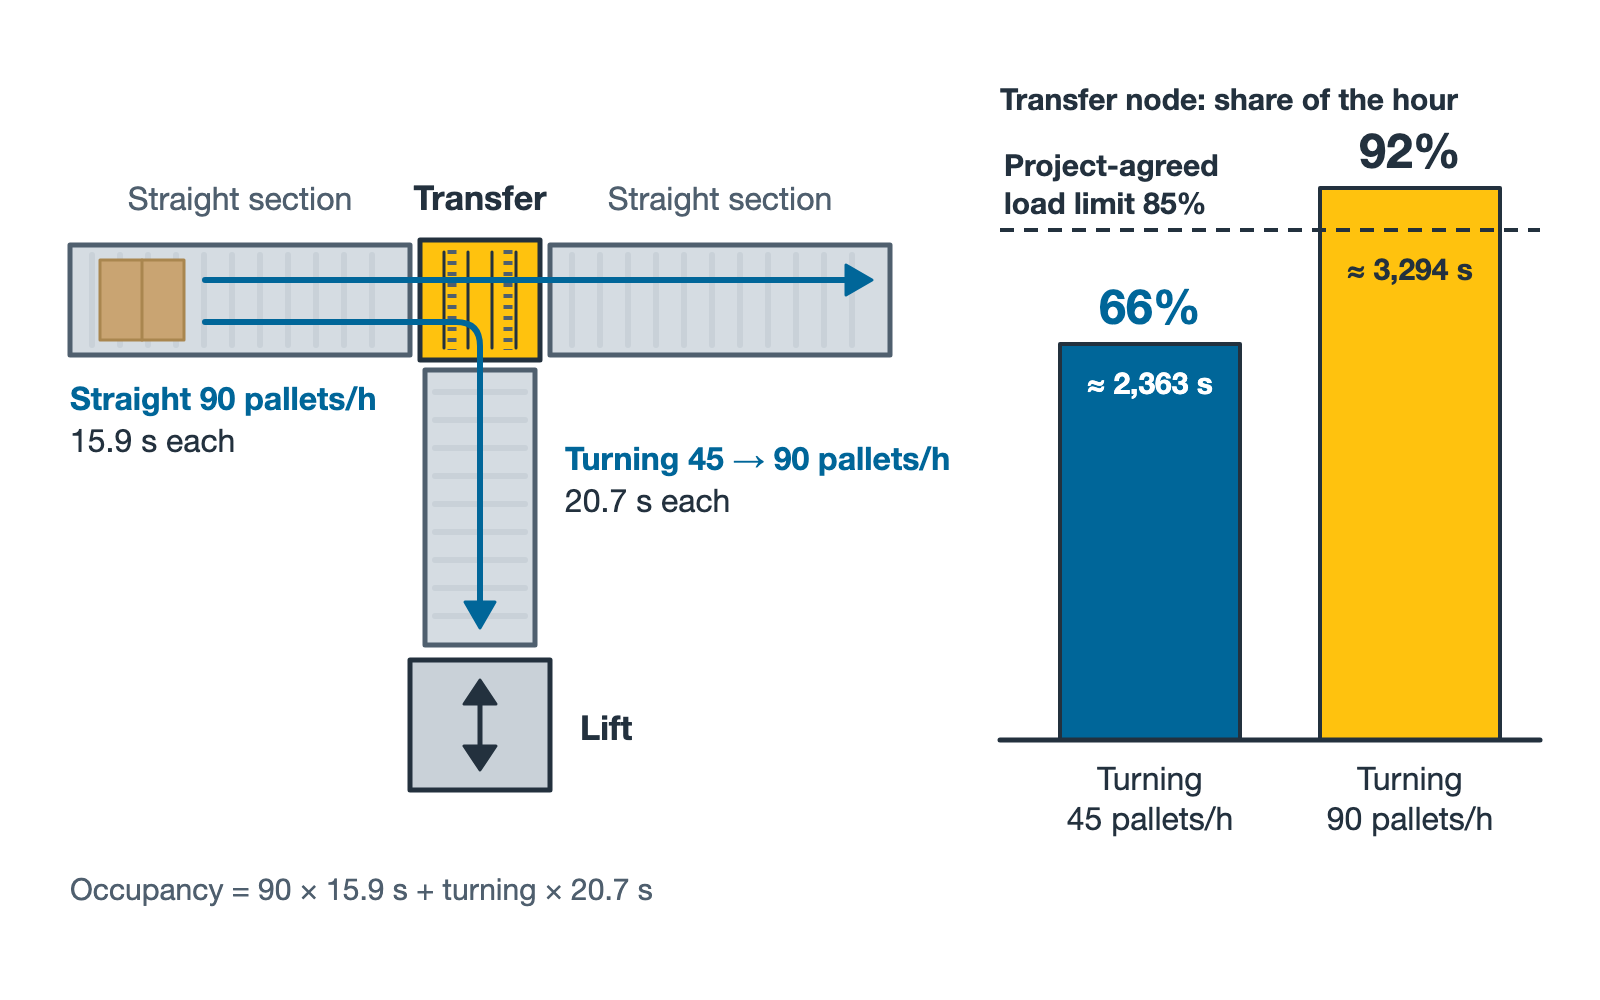
Transfer düğümleri çoğu zaman hem düz geçen hem dönen paletleri taşır; bu yüzden görev karışımına göre ağırlıklandırılmaları gerekir. Diyelim ki 90 palet/saat düz geçiyor (her biri 15,9 s) ve 45 palet/saat dönüyor (her biri 20,7 s): birlikte yaklaşık 2.363 s, yani saatin %66'sını işgal ederler. Dönen akışı 90 palet/saate çıkarın, işgal süresi yaklaşık 3.294 s'ye, yani %92'ye tırmanır; bu düğüm %85'lik yük sınırını iki yanındaki düz bölümlerden önce aşar.
Tipik bir örnek: bir palet AS/RS, en fazla 500 kg'lık 1.200 × 1.000 paletlerle saatte 90 giriş ve 90 çıkış paletine ek olarak saatte 30 boş palet taşımalıdır. Konveyör sistemi zincirli konveyörler, rulolu konveyörler, transfer üniteleri ve gidip gelen tip palet elevatörlerinden oluşur. Ünite başına çevrim hesabı zincirli konveyör için yaklaşık 131, rulolu konveyör için yaklaşık 129, transfer ünitesi için yaklaşık 120 ve elevatör için yaklaşık 101 palet/saat verir. Bunlar tek ünite kapasiteleridir; toplam akışın güzergâha göre ünitelere bölünüp yeniden kontrol edilmesi gerekir. Yine de mertebe şimdiden bellidir: en çok boşluk düz bölümlerdedir, en sıkışık olanlar elevatörler ve transfer üniteleridir.
Elevatörler ve RGV'ler de sık görülen darboğazlardır. Gidip gelen tip bir palet elevatöründe, ekibimizin geçmiş projelerinde tek palet pozisyonlu, 1,5 t'ye kadar yük taşıyan, yaklaşık 40 m/min düşey hıza ve yaklaşık 12 m/min giriş-çıkış konveyör hızına sahip tek bir ünite, 6 m civarındaki kaldırma yüksekliğinde kabaca 60–90 palet/saat yaptı; 15 m'nin üzerinde bu değer çoğu zaman yaklaşık 40 palet/saate düştü. Belirleyici olan yalnızca yükseklik değildir: düşey ivme, güvenlik kapısının açılıp kapanması ve devir-teslim süresi sonucu değiştirir; hesap tablosunda her kalem ayrı listelenmelidir. 160 m/min hızlı, ortalama yaklaşık 26 m yol alan ve alma-bırakma için 12 m/min hızlı araç üstü zincirli konveyörü olan tek istasyonlu bir RGV yaklaşık 50–60 palet/saat yapar; daha uzun yol veya daha fazla yanaşma noktası bu değeri düşürür. Bkz. raylı taşıma aracı (RGV). Çift istasyonlu bir RGV her seferde iki palet taşır, ama kapasitesi ancak giriş ve çıkış görevleri gerçekten eşleştirilebildiğinde iki kata yaklaşır.
Çok katlı depolarda yaygın bir tıkanma noktası, konveyörün yön değiştirip ardından bir elevatörü beslediği yerdir. Dönüş ve elevatör seri çalışır: bir paletin geçiş süreleri toplanır, ama bu birleşim noktasının kapasitesini ikisinden yavaş olanı ve aralarındaki her türlü bloklama veya kilitleme belirler. Bu noktayı ayrıca kontrol edin, ikiliyi birlikte simüle edin ve elevatörün önünde ve arkasında bir veya iki paletlik tampon bırakın.
Giriş, çıkış ve yardımcı istasyonlar da hesaba girmelidir. Girişteki profil, yükseklik aşımı, ağırlık ve barkod kontrolleri dur-kontrol et şeklinde kurgulanmışsa palet durmak zorundadır ve bu bir duruş düğümü daha ekler; reddedilen paletler her durumda bir geri dönüş hattına ihtiyaç duyar. Hat üzerindeki bir streç sarma makinesi ünite başına yaklaşık 20–25 palet/saat, bir palet değiştirici ise yaklaşık 30 çevrim/saat yapar; çıkış akışı bu değerlere yaklaştığında paralel üniteleri veya bir baypas hattını düşünün.
Koli konveyörleri nerede tıkanır
Koli hatlarında önce birleştirmelerin kuyruk yapıp yapmayacağına bakıyoruz. Eğik tekerlekli birleştiriciler genellikle 30° açıyla çalışır, ana hat hızları da çoğunlukla 45 ile 90 m/min arasındadır. Ne kadar çok yan hat beslerse ana hatta o kadar az boşluk kalır ve yan hat kuyrukları o kadar uzar. Bu yüzden birleştirme düğümlerini ana hat doluluğuna göre kontrol edin ve her yan hattın bırakma önceliğini WCS'e yazın.
Transfer ve ayırma ünitelerinin katalog sınırları vardır. Koli pop-up transferleri (rulolu veya bantlı) tipik olarak 1.500 koli/saate kadar (adet başına ≤ 50 kg), kollu yönlendiriciler 2.400 adet/saate kadar değer alır. Ana hat akışı bundan yüksekse daha hızlı bir ayırma yöntemine veya daha fazla ayırma noktasına ihtiyacınız vardır; bkz. birleştirme ve ayırma modülleri.
Katlar arası taşıma, kapasite ile yedeklilik arasında bir tercihtir. Gidip gelen tip koli elevatörleri (adet başına ≤ 100 kg) yaklaşık 100–400 koli/saat çalışır; 4–6 m kaldırma yüksekliğinde üst değere yaklaşır, 15–20 m'de ise çoğu zaman yaklaşık 100 koli/saate düşer. Yaklaşık 20 s'lik tekli çevrimle bir ünite yaklaşık 180 koli/saat yapar. Sürekli elevatörler (C veya Z tipi) 1.200 koli/saate, tek bir spiral konveyör 2.000 koli/saate kadar çıkar. Katlar arası akış saatte birkaç yüz koliye ulaştığında seçim bir sürekli elevatör ile birden fazla gidip gelen elevatör arasındadır. Birden fazla gidip gelen elevatörde biri durunca diğerleri çalışmaya devam eder; sürekli elevatörün kapasitesi daha yüksektir, ama durduğunda bütün bir kat bağlantısız kalır. Bakım pencereleri, taban alanı ve döşeme açıklıkları ile bunların yangın kapatmaları aynı karşılaştırmaya girer. Bkz. dikey elevatörler.
Okuma, tartım ve boyut ölçme istasyonlarında önce dur-kalk mı sürekli mi çalıştıklarını netleştirin. Dur-kalk tartımda ürünün durması gerekir, bu yüzden çevrimi giriş, sakinleşme ve çıkıştan oluşur. Sürekli dinamik tartım ve DWS konveyörü durdurmadan çalışır, ama ürünlerin önceden tek sıraya ayrılmış olması ve asgari aralığı koruması gerekir; tek bir DWS ünitesi genellikle 3.000–6.000 adet/saat işler. Okunamama oranı yükseldikçe ret ve devridaim güzergâhları yoğunlaşır. Ağırlıklar faturalama veya hesaplaşma için kullanılıyorsa terazi yasal metrolojinin kapsamına girebilir. Hem AB hem Türkiye, tartım sırasında operatörün müdahalesinin gerekip gerekmediğine göre otomatik tartı aletlerini otomatik olmayanlardan ayırır ve bunları iki ayrı mevzuatla düzenler (kaynaklarda listelenmiştir). Güncel konsolide AB metinlerini ve Türkiye'deki güncel değişiklikleri esas alın. Uygunluk değerlendirmesinin uygulanıp uygulanmayacağı, 2014/31/AB ve 2014/32/AB sayılı Direktifler çerçevesinde kullanım amacına ve ulusal mevzuata bağlıdır; doğruluk sınıfı yalnızca performans gereksinimlerini belirler. Bunu projenin bulunduğu ülkenin metroloji makamıyla teyit edin.
Manuel iş istasyonlarının ve kamyon yüklemenin katalog değeri yoktur. Barkod yeniden etiketleme, etiketleme, kontrol ve toplama kapasitesi fiili iş içeriğine bağlıdır ve ölçülmüş görev sürelerine göre kontrol edilmelidir. Teleskopik bantlı konveyörlerle manuel koli yüklemesi için bazı şartnameler yaklaşık 1.500 koli/saat ister; kişi sayısı, koli ağırlığı ve istif düzeni her proje için teyit edilmelidir.
Aşağıdaki tablo, sık görülen düğümler için belirtilen koşullardaki hesaplanmış değerleri, katalog değerlerini veya proje deneyimimizi listeler. Bunlar garanti edilmiş değerler değildir.
| Düğüm | Tipik kapasite | Koşullar |
|---|---|---|
| Palet zincirli / rulolu düz bölüm | yaklaşık 226–356 palet/saat (teorik) | 12–18 m/min, 2,7–3 m bölge, bölge bölge bırakma |
| Palet dik açılı transfer (hesaplanan) | yaklaşık 148 palet/saat | 12 m/min, 1.200 mm palet, 2,4 s kaldırma, 0,5 m/s², hareket başına 0,5 s tepki, %85 görev planlama verimi |
| Palet dik açılı transfer (proje tasarım değerleri) | yaklaşık 110–154 palet/saat | farklı projeler, farklı hız ve görev planlama varsayımları |
| Gidip gelen tip palet elevatörü | 6 m'de yaklaşık 60–90 palet/saat; 15 m'nin üzerinde yaklaşık 40 palet/saat | ekip proje deneyimi; tek ünite, tek palet pozisyonu, ≤ 1,5 t, yaklaşık 40 m/min düşey; kapı ve devir-teslim süreleri projeye göre kontrol edilir |
| Tek istasyonlu RGV | yaklaşık 50–60 palet/saat | ekip proje deneyimi; 160 m/min, ortalama yol yaklaşık 26 m, araç üstü konveyör 12 m/min |
| Hat üzeri streç sarma makinesi | yaklaşık 20–25 palet/saat | ekip proje deneyimi; tek ünite, sarım sayısı ve film tipine göre kontrol edilir |
| Koli yan hattı / ana hat | 600 / 3.600 koli/saat | 1,5 m hatvede 15 m/min / 1,0 m hatvede 60 m/min |
| Koli pop-up transferi | ≤ 1.500 koli/saat | katalog sınırı; adet başına ≤ 50 kg, rulolu veya bantlı tip |
| Gidip gelen tip koli elevatörü | yaklaşık 100–400 koli/saat | katalog değeri; adet başına ≤ 100 kg, 4–6 m'de üst değere yakın, 15–20 m'de yaklaşık 100 koli/saat |
| Sürekli elevatör / spiral | ≤ 1.200 / ≤ 2.000 koli/saat | katalog sınırları; spiral kaldırma yüksekliği 1–12 m, adet başına ≤ 50 kg |
| DWS | 3.000–6.000 adet/saat | katalog değeri; sürekli, ≤ 2,5 m/s, adet başına ≤ 30 kg, tek sıraya ayrılmış |
| Teleskopik bantla yükleme | yaklaşık 1.500 koli/saat | proje gereksinimi; personel sayısı ve koli tipi projeye göre teyit edilir |
Tasarım aşaması: hesapla, simüle et, sonra şartnameye yaz
Statik bir hesapla başlıyoruz. Konveyör sistemini bir düğüm şeması olarak çizin ve düğümleri numaralandırın. Her düğüm için pik saatte oradan geçen tüm görev tiplerini (giriş, çıkış, boş palet, iade, devridaim) adetleriyle listeleyin ve çevrim süresiyle ağırlıklandırarak doluluğu bulun. Projelerde sık kullandığımız bir kabul, tasarım kapasitesinin pik talebin en az 1,2 katı olması ve pik saatte hiçbir düğümün %85 yükü aşmamasıdır. Bu bir standart maddesi değil, deneyimdir; şartname ayrıca pik pencerenin ne kadar sürdüğünü ve ekipman kullanılabilirliğinin ayrıca düşülüp düşülmediğini belirtmelidir.
Statik rakamlar tuttuğunda, ayrık olay simülasyonu pikte kuyrukların nerede oluşacağını gösterir. Girdileri 15 dakikalık dilimlerle pik görev profili, her düğümün çevrim süresi, WCS bırakma kuralları ve arıza duruşlarıdır; çıktıları düğüm kullanım oranı, kuyruk uzunluğu ve tampon doluluğudur. En az üç senaryo çalıştırın: giriş ve çıkışın birlikte pik yapması, bir elevatörün veya RGV'nin devre dışı olması ve vardiya değişiminin hemen ardından gelen çıkış dalgası.
Kabulün tartışmaya dönmemesi için iki adımın sonuçları şartnameye girer. Her düğüm için tipini ve konumunu, azami yük boyutunu ve ağırlığını, düz geçen ve dönen oranını, pik talebi, tasarım kapasitesini, hesap koşullarını, yük sınırını ve kabul yöntemini listeleyen bir düğüm kapasite tablosu ekleyin. FAT'ta transferlerin, elevatörlerin ve RGV'lerin çevrim sürelerini ölçün; SAT'ta karışık görevleri kesintisiz çalıştırıp WCS kayıtlarıyla sayarak tüm hattın saatlik kapasitesini ölçün.
Revizyonlar ve aşamalı genişleme: önce ne yapılmalı?
Mevcut bir hat hedefin altında kalıyorsa ekipman değiştirmekte acele etmeyin. Önce bir günlük pik verisi toplayın. PLC veya WCS fotosel tetiklemelerini ve görev sürelerini kaydediyorsa en az bir pik günü dışa aktarın ve her düğüm için 15 dakikalık dilimlerde geçiş sayısını, bloklu süreyi (sonrası dolu) ve aç kalma süresini (öncesi boş) sayın. Kayıt yoksa geçici sayaçlar ekleyin veya video çekin. Darboğazı fark etmek kolaydır: önündeki kuyruk hiç erimez, arkasındaki hat sürekli boş kalır. Ardından şüpheli düğümlerin çevrim süresini ölçün ve kayıtlarda hatalı fotosel tetiklemelerini ve barkod okuma tekrarlarını kontrol edin. "Kapasite sorunlarının" azımsanmayacak bir kısmı bırakma mantığı veya birleştirme önceliği çıkar. Olağan düzeltme sıramız: önce mantık, sonra tamponlar, sonra baypas veya paralel ünite, en son yeni ekipman.
Tamponun yeterli olup olmadığını genellikle sahada görebilirsiniz. Sık görülen bir durum: bir miniload devreye alındıktan sonra toplayıcı, bir kasanın depoya geri gitmesi ile bir sonrakinin gelmesi arasında yaklaşık üç dakika bekler ve çıkış tarafına bir devridaim tamponu eklenene kadar operatör boş durur. Miniload tamponları devreye almadan sonra yamalanmamalı, baştan goods-to-person çevrimine göre tasarlanmalıdır.
Bazen açığın düğümlerle hiçbir ilgisi yoktur. Sık görülen bir durum: kamu alçak gerilim şebekesinden beslenen bir sorter hattında devre kesiciler ara ara atar. Önce ölçün ve teşhis koyun: aşırı yük, kaçak akım, seçicilik ve gerilim kalitesi. Ardından çözümün iki yarısı vardır. Bir gerilim çökmesinin kontrol enerjisini kesmemesi ve veri kaybettirmemesi için kontrol sistemini (PLC, WCS sunucuları) UPS'e bağlayın; UPS yalnızca kendisine bağlı olanı korur. Güç devrelerindeki istenmeyen açmaları ise kesicileri ve topraklamayı sorter üreticisinin gereksinimine (bu örnekte TN-S) ve yerel tesisat kurallarına (Türkiye'de TS HD 60364) göre düzelterek, yetkin bir elektrik mühendisinin kontrolünde giderin. Bu tür işletme risklerini ihale aşamasında bakım kontrol listesine koyun.
Türkiye'de, Avrupa'da ve Orta Doğu'da birçok proje mevcut binalar içinde aşamalı genişlemedir ve birinci aşama ikinci aşamaya yer bırakmalıdır. Ana hattı ve kilit düğümleri nihai hacme göre boyutlandırın veya paralel bir hat için yer ayırın. Gelecekteki branşman noktalarına arayüz bölümleri koyun ki ikinci aşama birinci aşama konveyörlerinin sökülmesini gerektirmesin. İkinci bir elevatörün konumunu ve döşeme açıklığını, RGV rayı için de bir uzatma bölümünü ayırın. İkinci aşama için yeterli PLC I/O, WCS ekipman kapasitesi, güç kapasitesi ve kumanda panosu alanı bırakın. İkinci aşamanın bağlanması bir duruş planı gerektirir; geçişin tercihen hafta sonu veya bayram tatilinde yapılması gerekir. Yangın kompartımanlarını geçen açıklıklar, birinci aşama ruhsat için sunulurken yangın projesiyle birlikte teyit edilmelidir.
Sıkça sorulan sorular
S: Konveyör hızını iki katına çıkarırsak hat kapasitesi de iki katına çıkar mı?
C: Genellikle hayır. Kaldırma, tepki ve konumlandırma, transferlerde, elevatörlerde, RGV'lerde ve manuel istasyonlarda çevrim süresinin büyük bir kısmını oluşturan sabit sürelerdir. Hız arttığında kısalmazlar, bu yüzden darboğaz düğümleri yalnızca biraz kazanır.
S: Bir palet konveyörü tasarımında ne kadar pay bırakılmalı?
C: Tek bir standart yoktur. Biz çoğunlukla pik talebin en az 1,2 katı kapasite ve düğüm başına %85 yük sınırıyla tasarlıyoruz; önemli olan, pik pencereyi ve kullanılabilirlik esasını da yanına yazmaktır. İş hızla büyüyorsa veya duruşun maliyeti yüksekse payı artırın.
S: Mevcut hattımız hedefini tutturamıyor. Ekipman değiştirme zamanı geldi mi?
C: Henüz değil. PLC veya WCS kayıtlarını ya da geçici sayaçları kullanarak önünde kuyruk, arkasında boşluk olan düğümü bulun ve çevrim süresini ölçün. Darboğazların çoğu PLC veya WCS mantık değişikliğiyle ya da eklenen bir tamponla çözülür; yeni ekipman genellikle son adımdır.
Bu yazıdaki örnek vakalar tipik durumlardır. Deneyim değerleri ekibimizin geçmiş projelerinden gelir ve yalnızca ilk yol göstericidir; her proje kendi verisiyle hesaplanır.
Kaynaklar
- AB: 2014/32/AB sayılı Ölçü Aletleri Direktifi (Ek VIII otomatik tartı aletlerini kapsar, MI-006): https://eur-lex.europa.eu/eli/dir/2014/32/oj/eng
- AB: 2014/31/AB sayılı Otomatik Olmayan Tartı Aletleri Direktifi: https://eur-lex.europa.eu/eli/dir/2014/31/oj/eng
- OIML: R 51-1 Automatic catchweighing instruments (2006 baskısı): https://www.oiml.org/en/files/pdf_r/r051-p-e06.pdf
- Resmî Gazete, 29 Haziran 2016, Sayı 29757: Ölçü Aletleri Yönetmeliği (2014/32/AB): https://www.resmigazete.gov.tr/eskiler/2016/06/20160629-22.htm
- Resmî Gazete, 2 Temmuz 2016, Sayı 29760: Otomatik Olmayan Tartı Aletleri Yönetmeliği (2014/31/AB): https://www.resmigazete.gov.tr/eskiler/2016/07/20160702-3.htm
Yeni bir konveyör sistemi planlıyorsanız veya mevcut bir hat hedefine ulaşamıyorsa, yerleşim planını, pik saat değerlerini veya WCS kayıtlarını iletişim formu üzerinden EMMANUEL Teknik Ekibi'ne gönderebilir, düğümleri bizimle birlikte gözden geçirebilirsiniz.