Lo que mueve en una hora un sistema de transportadores no lo decide la velocidad nominal de los transportadores. Depende de la combinación de tareas, del equipo compartido, de las reglas de control y de los nodos que hacen de cuello de botella. Las líneas de palés suelen atascarse en las transferencias en ángulo recto (unidades de elevación y transferencia), en los elevadores, en los RGV y en los puntos de entrada y salida del almacén; las líneas de cajas, en las incorporaciones, las transferencias, los elevadores, los puestos de lectura y pesaje y los puestos de trabajo manuales. Nuestro método tiene tres pasos: calcular el tiempo de ciclo de cada nodo, comparar su carga con la demanda de la hora punta y, después, simular para ver colas y pulmones.
La respuesta breve
- En una línea en la que un único flujo atraviesa nodos en serie, la capacidad la fija el nodo más lento; cuando varios flujos comparten un elevador, una transferencia o un RGV, hay que tener en cuenta además la combinación de tareas y las reglas de liberación.
- En transportadores de palés con liberación zona a zona, la capacidad la fija el tiempo de avance por zona; dividir la velocidad del transportador entre la longitud del palé da una cifra demasiado alta.
- Para cada nodo, el pliego técnico debe indicar la demanda, la capacidad de diseño, las condiciones de cálculo y el método de aceptación, con el límite de carga y el margen de diseño fijados como valores acordados en el proyecto.
Dos fórmulas para calcular la capacidad de un transportador
El transporte continuo tiene una fórmula básica: flujo (unidades/h) = velocidad (m/min) × 60 ÷ paso (m). El paso es la longitud de la carga en el sentido de avance más el hueco hasta la siguiente. Un ramal a 15 m/min con un paso de 1,5 m transporta 600 cajas/h; una línea principal a 60 m/min con un paso de 1,0 m, 3.600 cajas/h. Para comprobar el caso más desfavorable, tome el paso de la carga más larga; para prever la capacidad real, pondérelo según la mezcla de cajas. El hueco, además, tiene que dejar tiempo suficiente para que actúen la lectura del código de barras, las fotocélulas y el desvío situado aguas abajo.
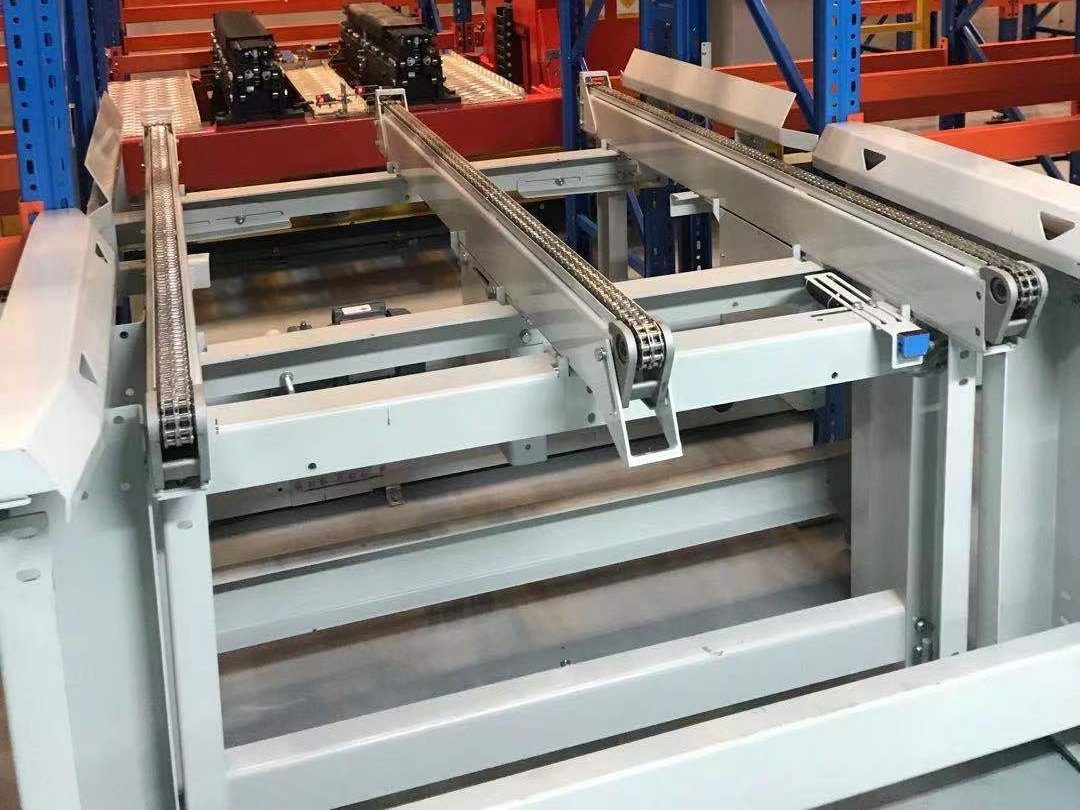
Los transportadores de palés se dividen normalmente en zonas de acumulación, un palé por zona. Con liberación zona a zona, la capacidad del nodo se deduce del tiempo de avance por zona. Si el palé acelera y frena con la misma aceleración y alcanza la velocidad de línea dentro de la zona, T = distancia recorrida ÷ velocidad + velocidad ÷ aceleración + tiempo de respuesta; una zona demasiado corta para alcanzar la velocidad de línea requiere el cálculo con perfil triangular. Un transportador de cadenas de 2,7 m a 0,3 m/s (18 m/min), con 0,5 m/s² de aceleración y 0,5 s de respuesta, necesita unos 10,1 s por zona, lo que da una capacidad teórica de unos 356 palés/h. A 12 m/min en una zona de 3 m son unos 15,9 s, es decir, unos 226 palés/h. La liberación continua puede ir más rápido; compruébelo con el método de control real. Ya con estas cifras se ve que los tramos rectos tienen más capacidad teórica que cualquier nodo en el que el palé deba detenerse para cambiar de dirección, elevarse o ser inspeccionado.
¿Cuántos palés por hora mueve un transportador de palés?
En algunos proyectos de palés, el cuello de botella es la transferencia en ángulo recto. El palé tiene que detenerse, elevarse y salir en la otra dirección. A 12 m/min, con un palé de 1.200 mm y un tiempo de elevación de 2,4 s, recorre 1,5 m sobre los rodillos y 1,8 m sobre las cadenas; si se suman la elevación y la aceleración y el frenado a 0,5 m/s², con 0,5 s de respuesta en cada uno de los dos movimientos, una transferencia tarda unos 20,7 s. Eso supone una capacidad teórica de unos 174 palés/h, o de unos 148 palés/h con un factor de eficiencia de secuenciación del 85 %. En proyectos anteriores de nuestro equipo, los valores de diseño de las transferencias de palés en ángulo recto se situaron aproximadamente entre 110 y 154 palés/h, según las condiciones de cada proyecto. Las mesas giratorias suelen necesitar 6–10 s para girar, pero compare ciclos completos (entrada, giro, salida): el tiempo de giro por sí solo engaña. Las unidades de transferencia están en nuestra página de sistemas de transporte de palés.
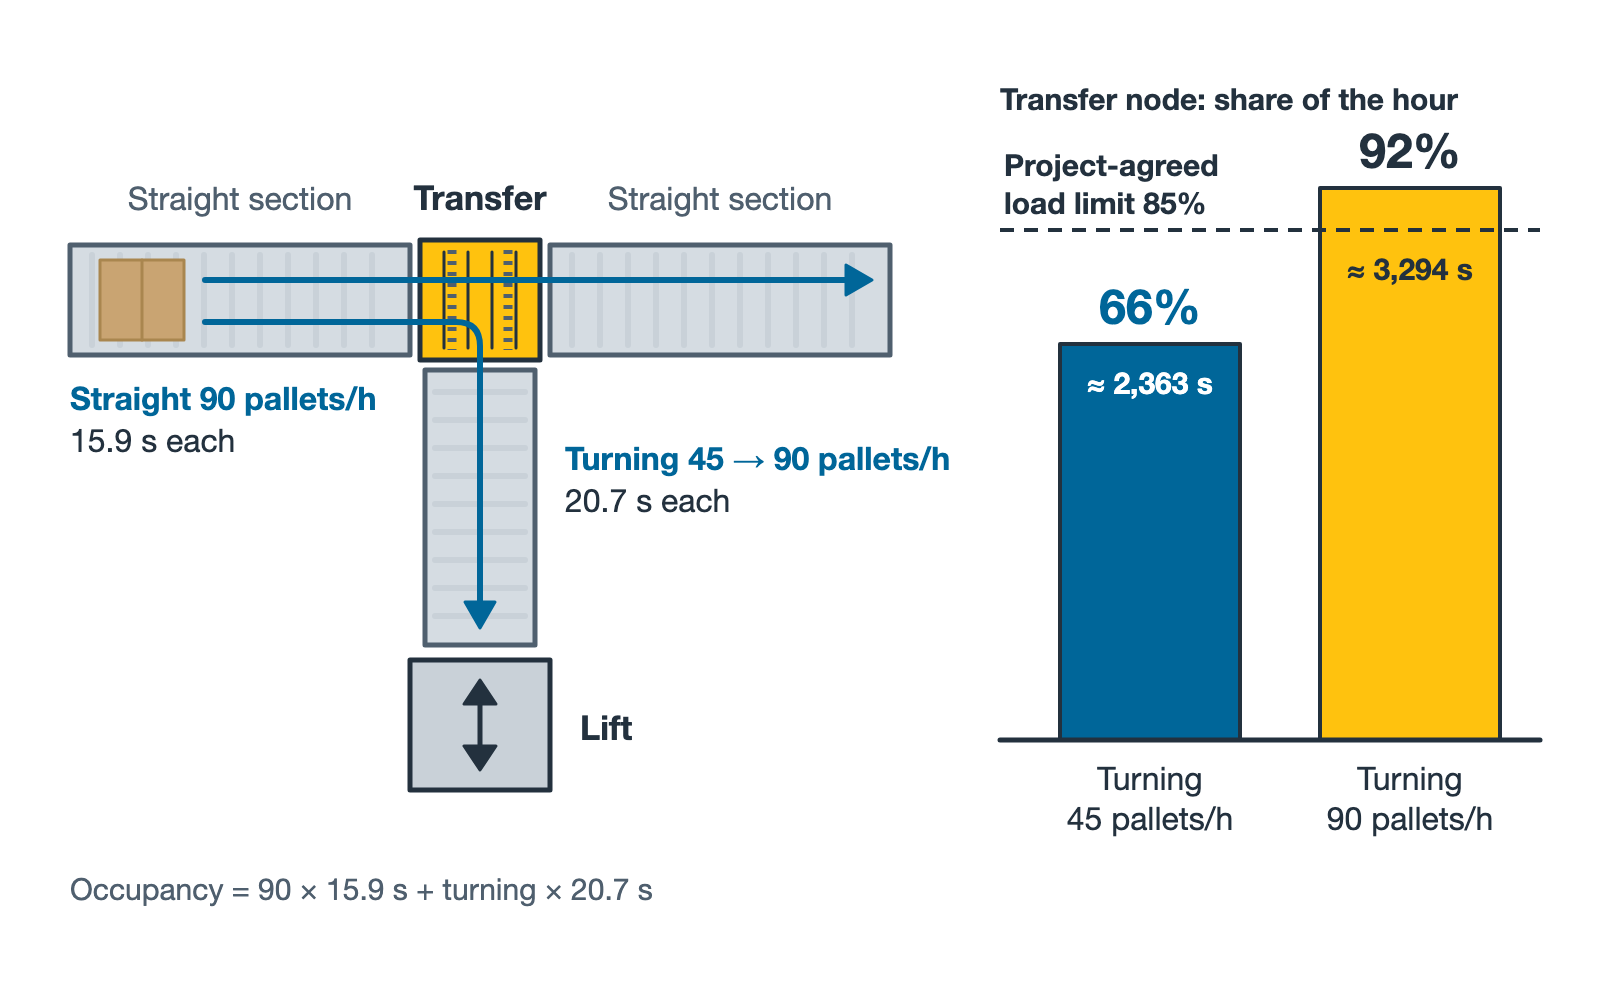
Los nodos de transferencia suelen atender a la vez palés que siguen rectos y palés que giran, así que hay que ponderarlos según la combinación de tareas. Supongamos que 90 palés/h siguen rectos (15,9 s cada uno) y 45 palés/h giran (20,7 s cada uno): juntos ocupan unos 2.363 s, el 66 % de la hora. Si el flujo que gira se duplica hasta 90 palés/h, la ocupación sube a unos 3.294 s, el 92 %, de modo que este nodo supera un límite de carga del 85 % antes que los tramos rectos situados a ambos lados.
Un ejemplo práctico típico: un AS/RS de palés debe gestionar 90 palés/h de entrada y 90 palés/h de salida, más 30 palés vacíos/h, con palés de 1.200 × 1.000 y hasta 500 kg cada uno. El sistema de transporte utiliza transportadores de cadenas, transportadores de rodillos, unidades de transferencia y elevadores alternativos de palés. Por unidad, el cálculo de ciclos da unos 131 palés/h para un transportador de cadenas, unos 129 para uno de rodillos, unos 120 para una unidad de transferencia y unos 101 para un elevador. Son capacidades por unidad; el flujo total todavía hay que repartirlo por rutas entre las unidades y volver a comprobarlo. El orden de magnitud, sin embargo, ya está claro: los tramos rectos son los que más holgura tienen, y los elevadores y las transferencias, los más justos.
Los elevadores y los RGV también son cuellos de botella frecuentes. Para un elevador alternativo de palés, en proyectos anteriores de nuestro equipo, una unidad con una sola posición de palé, cargas de hasta 1,5 t, unos 40 m/min de velocidad vertical y unos 12 m/min de transporte de entrada y salida alcanzó aproximadamente 60–90 palés/h con una altura de elevación de unos 6 m, y a menudo bajó a unos 40 palés/h por encima de 15 m. La altura no es el único factor: la aceleración vertical, la apertura y el cierre de las puertas de seguridad y el tiempo de transferencia cambian el resultado, y la hoja de cálculo debe detallar cada partida. Un RGV (vehículo guiado por raíl) de una posición de carga a 160 m/min, con un recorrido medio de unos 26 m y un transportador de cadenas a bordo a 12 m/min para recoger y depositar, alcanza unos 50–60 palés/h; recorridos más largos o más puntos de transferencia reducen la cifra. Consulte vehículos guiados por raíl (RGV). Un RGV de dos posiciones de carga lleva dos palés por viaje, pero solo se acerca al doble de capacidad cuando las tareas de entrada y de salida pueden emparejarse de verdad.
En los almacenes de varios niveles, un punto de estrangulamiento habitual es aquel en el que el transportador cambia de dirección y, a continuación, alimenta un elevador. El giro y el elevador están en serie: los tiempos de tránsito de un palé se suman, pero la capacidad del conjunto la fija el más lento de los dos, más cualquier bloqueo o enclavamiento entre ambos. Compruebe este enlace por separado, simule los dos nodos juntos y deje uno o dos puestos de palé de pulmón antes y después del elevador.
Los puestos de entrada, de salida y auxiliares también entran en el cálculo. Cuando los controles de gálibo, sobrealtura, peso y código de barras de la entrada están configurados con parada, el palé tiene que quedarse quieto, lo que añade otro nodo de parada; los palés rechazados necesitan en cualquier caso un carril de retorno. Una envolvedora de film estirable en línea procesa unos 20–25 palés/h por unidad y un cambiador de palés unos 30 ciclos/h; cuando el flujo de salida se acerca a estas cifras, conviene prever unidades en paralelo o un bypass.
Dónde se atascan los transportadores de cajas
En las líneas de cajas, lo primero que miramos es si las incorporaciones van a formar cola. Las incorporaciones de ruedas inclinadas suelen trabajar a 30°, con velocidades de línea principal habitualmente entre 45 y 90 m/min. Cuantos más ramales alimentan, menos huecos quedan en la línea principal y más largas son las colas en los ramales. Por eso, los nodos de incorporación se comprueban frente a la ocupación de la línea principal, y la prioridad de liberación de cada ramal se define en el WCS.
Las unidades de transferencia y de desvío tienen límites de catálogo. Las unidades de transferencia elevables (pop-up) para cajas, de rodillos o de banda, suelen tener una capacidad nominal de hasta 1.500 cajas/h (≤ 50 kg por unidad), y los desviadores de brazo basculante, de hasta 2.400 unidades/h. Si el flujo de la línea principal es mayor, hace falta un método de desvío más rápido o más puntos de desvío; consulte módulos de incorporación y desvío.
La elevación entre niveles es un equilibrio entre capacidad y redundancia. Los elevadores alternativos de cajas (≤ 100 kg por unidad) trabajan a unas 100–400 cajas/h; se acercan a la cifra superior con 4–6 m de elevación y a menudo bajan a unas 100 cajas/h con 15–20 m. Con un ciclo simple de unos 20 s, una unidad hace unas 180 cajas/h. Los elevadores continuos (tipo C o tipo Z) llegan a 1.200 cajas/h, y un solo transportador en espiral, hasta 2.000 cajas/h. Cuando el flujo entre niveles llega a varios cientos de cajas/h, la elección está entre un elevador continuo y varios alternativos. Con varios elevadores alternativos, si uno se para, los demás siguen funcionando; un elevador continuo tiene más capacidad, pero cuando se para queda aislado un nivel entero. Las ventanas de mantenimiento, la superficie ocupada y los huecos en el forjado con sus cierres cortafuegos entran en la misma comparación. Consulte elevadores verticales.
En los puestos de lectura, pesaje y dimensionado, establezca primero si funcionan con parada o en continuo. El pesaje con parada exige que la unidad quede en reposo, de modo que su ciclo es entrar, estabilizarse y salir. El pesaje dinámico en continuo y el DWS funcionan sin detener el transportador, pero las unidades deben llegar ya singularizadas y mantener un hueco mínimo; una unidad DWS suele procesar 3.000–6.000 unidades/h. Cuanto mayor es la tasa de no lectura, más cargadas van las rutas de rechazo y de recirculación. Si los pesos se usan para facturar o liquidar, la báscula puede quedar sujeta a la metrología legal. Tanto la UE como Turquía distinguen los instrumentos de pesaje de funcionamiento automático de los de funcionamiento no automático, según tenga o no que intervenir un operario durante el pesaje, y los someten a dos marcos normativos distintos (indicados en las referencias). Remítase a los textos consolidados vigentes de la UE y a las modificaciones turcas vigentes. Que se aplique o no la evaluación de la conformidad depende del uso previsto y de la legislación nacional en el marco de las Directivas 2014/31/UE y 2014/32/UE; la clase de precisión solo fija los requisitos de funcionamiento. Confírmelo con la autoridad metrológica del país del proyecto.
Los puestos de trabajo manuales y la carga de camiones no tienen cifra de catálogo. La capacidad de reetiquetado de códigos de barras, etiquetado, verificación y picking depende del contenido real del trabajo y debe comprobarse con tiempos de tarea medidos. Algunos pliegos para la carga manual de cajas con transportadores de banda telescópicos piden unas 1.500 cajas/h; el número de personas, el peso de las cajas y el mosaico de apilado deben confirmarse en cada proyecto.
La tabla siguiente recoge valores calculados, valores de catálogo o nuestra experiencia en proyectos para nodos habituales, en las condiciones indicadas. No son cifras garantizadas.
| Nodo | Capacidad típica | Condiciones |
|---|---|---|
| Tramo recto de cadenas / rodillos para palés | unos 226–356 palés/h (teórica) | 12–18 m/min, zona de 2,7–3 m, liberación zona a zona |
| Transferencia de palés en ángulo recto (calculada) | unos 148 palés/h | 12 m/min, palé de 1.200 mm, elevación de 2,4 s, 0,5 m/s², 0,5 s de respuesta por movimiento, eficiencia de secuenciación del 85 % |
| Transferencia de palés en ángulo recto (valores de diseño de proyectos) | unos 110–154 palés/h | distintos proyectos, distintas hipótesis de velocidad y secuenciación |
| Elevador alternativo de palés | unos 60–90 palés/h a 6 m; unos 40 palés/h por encima de 15 m | experiencia de proyectos del equipo; una unidad, una posición de palé, ≤ 1,5 t, unos 40 m/min en vertical; tiempos de puerta y de transferencia comprobados en cada proyecto |
| RGV de una posición de carga | unos 50–60 palés/h | experiencia de proyectos del equipo; 160 m/min, recorrido medio de unos 26 m, transporte a bordo a 12 m/min |
| Envolvedora de film estirable en línea | unos 20–25 palés/h | experiencia de proyectos del equipo; una unidad, comprobar según el número de vueltas y el tipo de film |
| Ramal / línea principal de cajas | 600 / 3.600 cajas/h | 15 m/min con paso de 1,5 m / 60 m/min con paso de 1,0 m |
| Unidad de transferencia elevable (pop-up) para cajas | ≤ 1.500 cajas/h | límite de catálogo; ≤ 50 kg por unidad, de rodillos o de banda |
| Elevador alternativo de cajas | unas 100–400 cajas/h | valor de catálogo; ≤ 100 kg por unidad, cerca de la cifra superior a 4–6 m, unas 100 cajas/h a 15–20 m |
| Elevador continuo / espiral | ≤ 1.200 / ≤ 2.000 cajas/h | límites de catálogo; espiral de 1–12 m, ≤ 50 kg por unidad |
| DWS | 3.000–6.000 unidades/h | valor de catálogo; en continuo, ≤ 2,5 m/s, ≤ 30 kg por unidad, singularizadas |
| Carga con banda telescópica | unas 1.500 cajas/h | requisito de proyecto; personal y tipo de caja confirmados en cada proyecto |
Fase de diseño: calcular, simular y llevarlo al pliego
Empezamos con un cálculo estático. Dibuje el sistema de transportadores como un diagrama de nodos y numérelos. Para cada nodo, enumere todos los tipos de tarea que lo atraviesan en la hora punta (entradas, salidas, palés vacíos, devoluciones, recirculación) con su número, y pondérelos por el tiempo de ciclo para obtener la ocupación. Un criterio que aplicamos a menudo en los proyectos es una capacidad de diseño de al menos 1,2 veces la demanda punta, sin que ningún nodo supere el 85 % de carga en la punta. Es experiencia, no una cláusula de ninguna norma, y el pliego debe indicar también cuánto dura la ventana punta y si la disponibilidad de los equipos se descuenta por separado.
Cuando las cifras estáticas cuadran, la simulación de eventos discretos muestra dónde se formarán colas en la punta. Sus datos de entrada son el perfil de tareas de la punta en tramos de 15 minutos, el tiempo de ciclo de cada nodo, las reglas de liberación del WCS y los tiempos de parada por avería; los resultados son la utilización de cada nodo, la longitud de las colas y la ocupación de los pulmones. Simule al menos tres escenarios: entradas y salidas en punta a la vez, un elevador o un RGV fuera de servicio, y la ola de salidas justo después de un cambio de turno.
Los resultados de los dos pasos van al pliego, para que la recepción no se convierta en una discusión. Adjunte una tabla de capacidades por nodo que indique, para cada uno, tipo y ubicación, tamaño y peso máximos de la carga, proporción entre flujo recto y flujo que gira, demanda punta, capacidad de diseño, condiciones de cálculo, límite de carga y método de aceptación. En la FAT, mida los tiempos de ciclo de transferencias, elevadores y RGV; en la SAT, haga funcionar tareas mixtas de forma continua y cuente con los registros del WCS para medir la capacidad de toda la línea.
Reformas y ampliaciones por fases: ¿qué va primero?
Cuando una línea existente no llega a sus cifras, no se precipite a sustituir equipos. Registre primero un día de datos en punta. Si el PLC o el WCS registran los disparos de fotocélulas y los tiempos de tarea, exporte al menos un día punta y cuente, por nodo y cada 15 minutos, el número de pasos, el tiempo bloqueado (aguas abajo lleno) y el tiempo en vacío (aguas arriba vacío). Si no hay registros, instale contadores provisionales o grábelo en vídeo. El cuello de botella es fácil de localizar: la cola aguas arriba nunca se vacía y el tramo aguas abajo queda continuamente desabastecido. Después, mida el tiempo de ciclo de los nodos sospechosos y revise en los registros los disparos falsos de fotocélulas y los reintentos de lectura de códigos de barras. Bastantes "problemas de capacidad" resultan ser de lógica de liberación o de prioridad en las incorporaciones. Nuestro orden habitual de corrección: primero la lógica, luego los pulmones, después un bypass o una unidad en paralelo y, en último lugar, equipos nuevos.
Si el pulmón es suficiente, normalmente se ve en la propia instalación. Un caso habitual: tras la puesta en servicio de un miniload, el preparador espera unos tres minutos entre que un contenedor vuelve al almacén y llega el siguiente, y el operario se queda parado hasta que se añade un pulmón de recirculación en la salida. Los pulmones de un miniload deben diseñarse desde el principio a partir del ciclo del puesto goods-to-person, no añadirse como parche después de la puesta en servicio.
A veces la falta de capacidad no tiene nada que ver con los nodos. Un caso habitual: en una línea de clasificación alimentada desde la red pública de baja tensión, los interruptores automáticos disparan de vez en cuando. Primero hay que medir y diagnosticar: sobrecarga, fuga a tierra, selectividad y calidad de la tensión. Después, la solución tiene dos partes. Ponga el sistema de control (PLC, servidores del WCS) detrás de un SAI, para que un hueco de tensión no corte la alimentación de control ni provoque pérdida de datos; un SAI solo protege lo que está conectado a él. Los disparos intempestivos de los circuitos de potencia se resuelven corrigiendo interruptores y puesta a tierra según los requisitos del fabricante del clasificador (TN-S en este caso) y las normas locales de instalación (TS HD 60364 en Turquía), con la comprobación de un ingeniero electricista cualificado. Incluya este tipo de riesgo de explotación en la lista de mantenimiento ya en la fase de licitación.
En Turquía, en Europa y en Oriente Medio, muchos proyectos son ampliaciones por fases dentro de edificios existentes, y la primera fase tiene que dejar sitio para la segunda. Dimensione la línea principal y los nodos clave para el volumen final, o reserve espacio para una línea paralela. Coloque tramos de interfaz en los futuros puntos de ramificación, para que la segunda fase no obligue a desmontar transportadores de la primera. Reserve la posición y el hueco en el forjado para un segundo elevador, y un tramo de prolongación para el raíl del RGV. Deje entradas y salidas del PLC, capacidad de equipos en el WCS, potencia eléctrica y espacio en los armarios de control suficientes para la segunda fase. La conexión de la segunda fase necesita un plan de parada, idealmente con el cambio en fin de semana o en festivo. Los huecos que atraviesan sectores de incendio deben confirmarse junto con el proyecto de protección contra incendios cuando se presente la primera fase para obtener las licencias.
Preguntas frecuentes
P: Si duplicamos la velocidad del transportador, ¿se duplica la capacidad de la línea?
R: Normalmente no. La elevación, la respuesta y el posicionamiento son tiempos fijos que suponen una parte grande del tiempo de ciclo en transferencias, elevadores, RGV y puestos manuales. No se reducen al subir la velocidad, así que los nodos cuello de botella ganan muy poco.
P: ¿Qué margen debe tener el diseño de un transportador de palés?
R: No hay una norma única. Nosotros solemos diseñar para una capacidad de al menos 1,2 veces la demanda punta, con un límite de carga del 85 % por nodo; lo que importa es indicar junto a ello la ventana punta y la base de disponibilidad. Si el negocio crece deprisa o las paradas salen caras, aumente el margen.
P: Nuestra línea actual no alcanza sus cifras. ¿Ha llegado el momento de cambiar equipos?
R: Todavía no. Con los registros del PLC o del WCS, o con contadores provisionales, localice el nodo que tiene cola aguas arriba y huecos aguas abajo, y mida su tiempo de ciclo. Muchos cuellos de botella se resuelven con un cambio de lógica en el PLC o en el WCS o añadiendo un pulmón; los equipos nuevos suelen ser el último paso.
Los ejemplos prácticos de este artículo son casos típicos. Las cifras de experiencia proceden de proyectos anteriores de nuestro equipo y solo sirven como primera orientación; cada proyecto se calcula con sus propios datos.
Referencias
- UE: Directiva 2014/32/UE sobre la comercialización de instrumentos de medida (el anexo VIII trata los instrumentos de pesaje de funcionamiento automático, MI-006): https://eur-lex.europa.eu/eli/dir/2014/32/oj/spa
- UE: Directiva 2014/31/UE sobre la comercialización de instrumentos de pesaje de funcionamiento no automático: https://eur-lex.europa.eu/eli/dir/2014/31/oj/spa
- OIML: R 51-1 Automatic catchweighing instruments (instrumentos de pesaje de funcionamiento automático para control y clasificación, edición de 2006): https://www.oiml.org/en/files/pdf_r/r051-p-e06.pdf
- Turquía, Boletín Oficial (Resmî Gazete) de 29 de junio de 2016, n.º 29757: Ölçü Aletleri Yönetmeliği (2014/32/AB), Measuring Instruments Regulation: https://www.resmigazete.gov.tr/eskiler/2016/06/20160629-22.htm
- Turquía, Boletín Oficial (Resmî Gazete) de 2 de julio de 2016, n.º 29760: Otomatik Olmayan Tartı Aletleri Yönetmeliği (2014/31/AB), Non-automatic Weighing Instruments Regulation: https://www.resmigazete.gov.tr/eskiler/2016/07/20160702-3.htm
Somos el equipo técnico de EMMANUEL. Si está planificando un sistema de transportadores nuevo, o una línea existente no llega a sus cifras, puede enviarnos el plano, las cifras de la hora punta o los registros del WCS a través del formulario de contacto y repasamos los nodos con usted.