Скільки конвеєрна система переміщує за годину, визначає не номінальна швидкість конвеєрів. Це залежить від структури завдань, спільного обладнання, правил керування і вузьких місць. Палетні лінії зазвичай захлинаються на кутових перевантажувачах (підйомно-перевантажувальних модулях), підйомниках, рейкових шатлах RGV і в точках подачі на склад та видачі зі складу; лінії для коробів — на злиттях потоків, перевантажувачах, підйомниках, станціях сканування і зважування та ручних робочих місцях. Наш метод складається з трьох кроків: розрахувати час циклу кожного вузла, перевірити його завантаження проти потреби пікової години, а потім запустити моделювання, щоб побачити черги й буфери.
Коротка відповідь
- На лінії, де один потік послідовно проходить через вузли, продуктивність визначає найповільніший вузол; якщо кілька потоків ділять спільний підйомник, перевантажувач чи RGV, доводиться враховувати ще й структуру завдань і правила випуску.
- На палетних конвеєрах із позонним випуском продуктивність визначає час такту зони; ділення швидкості конвеєра на довжину палети її завищує.
- Для кожного вузла специфікація має містити потребу, проєктну продуктивність, умови розрахунку і методику приймання, а граничне завантаження і проєктний запас слід записати як погоджені для проєкту значення.
Дві формули для розрахунку продуктивності конвеєра
Для безперервного транспортування є одна базова формула: потік (шт./год) = швидкість (м/хв) × 60 ÷ крок (м). Крок — це довжина вантажу в напрямку руху плюс проміжок до наступного. Бічна лінія зі швидкістю 15 м/хв і кроком 1,5 м пропускає 600 коробів/год; магістральна лінія зі швидкістю 60 м/хв і кроком 1,0 м — 3600 коробів/год. Перевіряючи найгірший випадок, беріть крок найдовшого вантажу; прогнозуючи реальну продуктивність, зважуйте його за асортиментом коробів. Проміжок також має залишати досить часу на зчитування штрихкоду, спрацювання фотодатчиків і відведення на наступному вузлі.
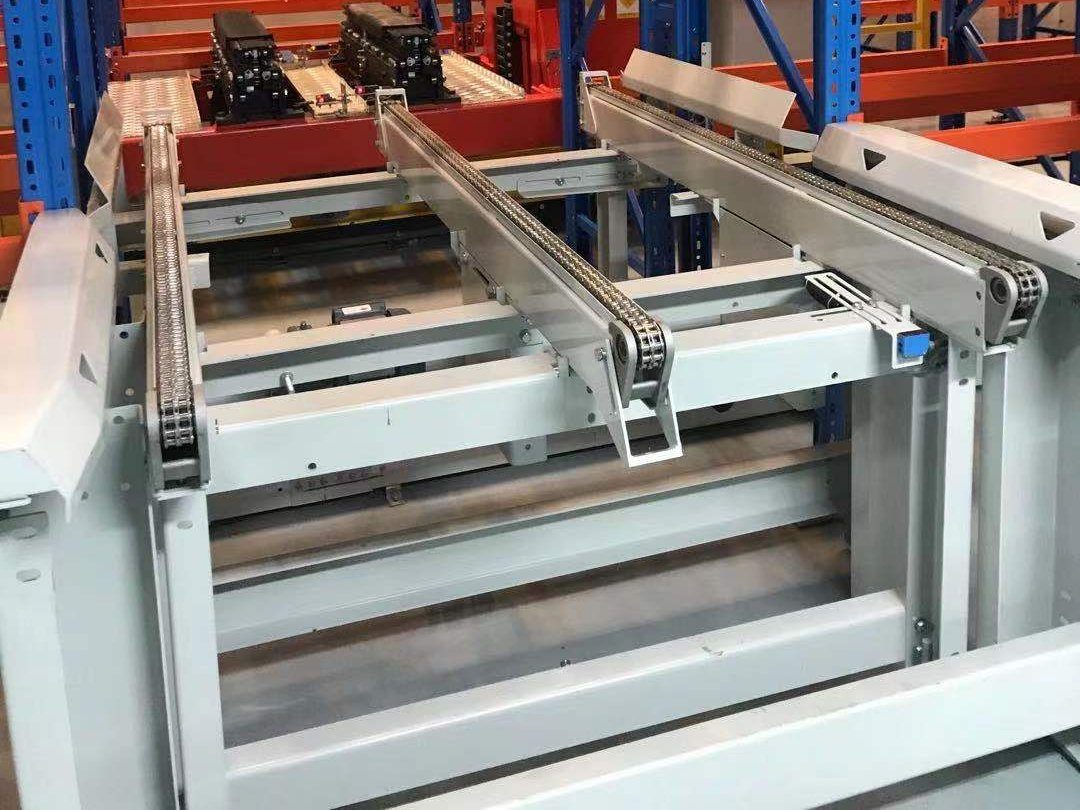
Палетні конвеєри для накопичення зазвичай ділять на зони, по одній палеті на зону. За позонного випуску продуктивність вузла випливає з часу такту зони. Якщо палета розганяється і гальмує з однаковим прискоренням і в межах зони виходить на швидкість лінії, T = шлях ÷ швидкість + швидкість ÷ прискорення + час реакції; для зони, закороткої, щоб вийти на швидкість лінії, потрібен розрахунок за трикутним профілем. Ланцюговий конвеєр завдовжки 2,7 м зі швидкістю 0,3 м/с (18 м/хв), прискоренням 0,5 м/с² і часом реакції 0,5 с потребує близько 10,1 с на зону, тобто теоретична продуктивність близько 356 палет/год. За 12 м/хв і зони 3 м це близько 15,9 с, або близько 226 палет/год. Безперервний випуск може бути швидшим; перевірте його за фактичним способом керування. Уже ці цифри показують, що прямі ділянки мають більшу теоретичну продуктивність, ніж будь-який вузол, де палета мусить зупинитися, щоб змінити напрямок, піднятися чи пройти перевірку.
Скільки палет за годину може переміщати палетний конвеєр?
У деяких палетних проєктах вузьким місцем є кутовий перевантажувач. Палета мусить зупинитися, піднятися і піти в іншому напрямку. За 12 м/хв, палети 1200 мм і часу підйому 2,4 с вона проходить 1,5 м по роликах і 1,8 м по ланцюгах; додайте підйом, а також розгін і гальмування з прискоренням 0,5 м/с² і час реакції 0,5 с для кожного з двох переміщень — і одне перевантаження займає близько 20,7 с. Це теоретична продуктивність близько 174 палет/год, або близько 148 палет/год за ефективності диспетчеризації 85%. У минулих проєктах нашої команди проєктні значення для палетних кутових перевантажувачів становили приблизно від 110 до 154 палет/год залежно від умов проєкту. Поворотним столам на поворот зазвичай потрібно 6–10 с, але порівнювати слід повні цикли (заїзд, поворот, виїзд); сам лише час повороту вводить в оману. Самі перевантажувачі представлено на сторінці наших палетних конвеєрних систем.
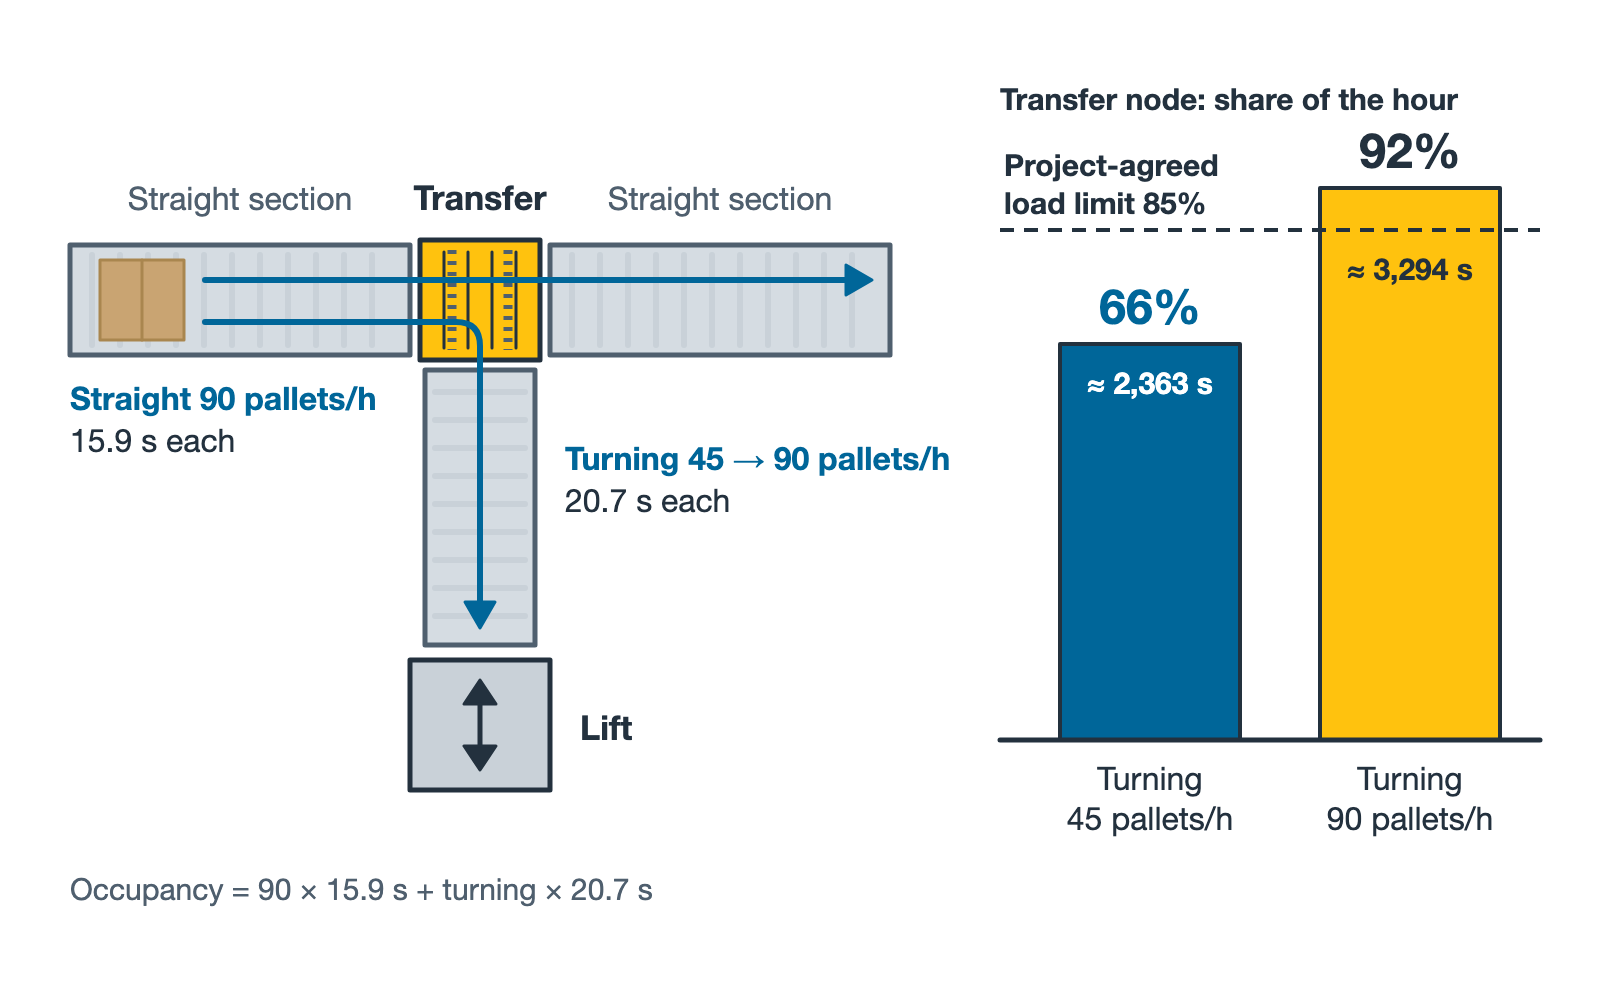
Вузли перевантаження часто пропускають і палети, що йдуть прямо, і палети з поворотом, тож їх зважують за структурою завдань. Скажімо, 90 палет/год ідуть прямо (по 15,9 с), а 45 палет/год повертають (по 20,7 с): разом вони займають близько 2363 с, тобто 66% години. Подвойте потік із поворотом до 90 палет/год — і зайнятість зросте до приблизно 3294 с, або 92%, тож цей вузол перейде межу завантаження 85% раніше, ніж прямі ділянки з обох боків.
Типовий приклад: палетний автоматизований склад має обробляти 90 палет/год на надходження і 90 палет/год на відвантаження плюс 30 порожніх палет/год, палети 1200 × 1000 мм масою до 500 кг. Конвеєрна система складається з ланцюгових і роликових конвеєрів, перевантажувачів і палетних підйомників зворотно-поступальної дії. Розрахунок циклу на одиницю дає близько 131 палети/год для ланцюгового конвеєра, близько 129 для роликового, близько 120 для перевантажувача і близько 101 для підйомника. Це продуктивність окремих одиниць; загальний потік ще треба розподілити за маршрутами між одиницями і перевірити знову. Але порядок величин уже зрозумілий: найбільший запас мають прямі ділянки, а найтісніше — на підйомниках і перевантажувачах.
Підйомники й RGV теж часто стають вузькими місцями. Для палетного підйомника зворотно-поступальної дії в минулих проєктах нашої команди одна установка з однією палетною позицією, вантажами до 1,5 т, вертикальною швидкістю близько 40 м/хв і подачею-видачею зі швидкістю близько 12 м/хв давала приблизно 60–90 палет/год за висоти підйому близько 6 м, а понад 15 м продуктивність часто падала до близько 40 палет/год. Висота — не єдиний чинник: вертикальне прискорення, відчинення і зачинення захисних воріт та час передачі вантажу теж змінюють результат, і в розрахунковому листі має бути кожна з цих складових. Однопозиційний RGV зі швидкістю 160 м/хв, середнім пробігом близько 26 м і бортовим ланцюговим конвеєром 12 м/хв для приймання і передачі вантажу обробляє близько 50–60 палет/год; довший пробіг або більше точок стикування зменшують цю цифру. Див. рейкові шатли (RGV). Двопозиційний RGV перевозить дві палети за рейс, але наближається до подвійної продуктивності лише тоді, коли завдання на надходження і відвантаження справді вдається поєднувати в пари.
На багатоповерхових складах типове місце затору — там, де конвеєр змінює напрямок і далі подає вантаж на підйомник. Поворот і підйомник стоять послідовно: час проходження палети додається, але пропускну здатність вузла визначає повільніший із двох плюс будь-які блокування чи взаємоблокування між ними. Перевіряйте такий вузол окремо, моделюйте пару разом і залишайте одну-дві палетні позиції буфера до і після підйомника.
Точки подачі й видачі та допоміжні станції теж мають входити до розрахунку. Якщо контроль контуру, перевищення висоти, ваги і штрихкоду на вході налаштовано як контроль із зупинкою, палета мусить стояти нерухомо, а це ще один вузол із зупинкою; для відбракованих палет у будь-якому разі потрібна лінія повернення. Лінійний палетообмотувач обробляє близько 20–25 палет/год на одиницю, палетообмінник — близько 30 циклів/год; коли вихідний потік наближається до цих значень, розгляньте паралельні установки або обхідну лінію.
Де застрягають конвеєри для коробів
На лініях для коробів ми насамперед дивимося, чи утворюватимуться черги на злиттях. Злиття з косими роликами зазвичай працюють під кутом 30°, а швидкість магістральної лінії здебільшого становить від 45 до 90 м/хв. Що більше бічних ліній подають вантаж, то менше проміжків лишається на магістралі і то довшими стають черги на бічних лініях. Тож вузли злиття перевіряйте за зайнятістю магістралі, а пріоритет випуску з кожної бічної лінії прописуйте у WCS.
Перевантажувачі й відвідні пристрої мають каталожні межі. Підйомні перевантажувачі для коробів (роликові або стрічкові) зазвичай розраховані на продуктивність до 1500 коробів/год (до 50 кг на одиницю), а відвідні пристрої з поворотним важелем — до 2400 шт./год. Якщо потік на магістралі більший, потрібен швидший спосіб відведення або більше точок відведення; див. модулі злиття та відведення.
Міжрівневе піднімання — це компроміс між продуктивністю і резервуванням. Підйомники для коробів зворотно-поступальної дії (до 100 кг на одиницю) працюють на рівні близько 100–400 коробів/год; до верхньої межі вони наближаються за висоти підйому 4–6 м, а на 15–20 м часто падають до близько 100 коробів/год. За одинарного циклу близько 20 с одна установка дає близько 180 коробів/год. Підйомники безперервної дії (C- або Z-подібні) досягають 1200 коробів/год, а один спіральний конвеєр — до 2000 коробів/год. Щойно міжрівневий потік сягає кількох сотень коробів/год, вибір стоїть між підйомником безперервної дії і кількома зворотно-поступальними. Якщо зворотно-поступальних підйомників кілька, решта продовжує працювати, коли один зупиняється; підйомник безперервної дії продуктивніший, але коли він стає, відрізано весь рівень. Вікна для техобслуговування, площа і отвори в перекриттях із протипожежним закриттям мають бути в тому самому порівнянні. Див. вертикальні підйомники.
Для станцій сканування, зважування і вимірювання габаритів спершу з’ясуйте, чи працюють вони із зупинкою, чи безперервно. Зважування із зупинкою потребує, щоб вантаж завмер, тож цикл складається із заїзду, заспокоєння і виїзду. Безперервне динамічне зважування і DWS працюють без зупинки конвеєра, але вантажі мають бути вже розділені поштучно і мати мінімальний проміжок; одна установка DWS зазвичай обробляє 3000–6000 шт./год. Що вища частка незчитаних, то завантаженіші маршрути відбраковування і рециркуляції. Якщо вагу використовують для виставлення рахунків чи розрахунків, ваги можуть підпадати під законодавчу метрологію. І ЄС, і Туреччина розмежовують ваги автоматичної і неавтоматичної дії залежно від того, чи має оператор втручатися під час зважування, і регулюють їх двома різними наборами правил (наведено в джерелах). Орієнтуйтеся на чинні консолідовані тексти ЄС і чинні турецькі зміни. Чи застосовується оцінка відповідності, залежить від призначення і національного законодавства згідно з директивами 2014/31/EU і 2014/32/EU; клас точності задає лише вимоги до характеристик. Підтвердьте це в органі з метрології країни проєкту.
Ручні робочі місця і завантаження вантажівок каталожних цифр не мають. Продуктивність переклеювання штрихкодів, маркування, перевірки і комплектації залежить від фактичного змісту роботи, і її треба перевіряти за виміряним часом операцій. Деякі специфікації для ручного завантаження коробів за допомогою телескопічних стрічкових конвеєрів вимагають близько 1500 коробів/год; кількість людей, вагу коробів і схему укладання треба підтверджувати для кожного проєкту.
У таблиці нижче наведено розрахункові значення, каталожні значення або наш проєктний досвід для типових вузлів за зазначених умов. Це не гарантовані показники.
| Вузол | Типова продуктивність | Умови |
|---|---|---|
| Пряма ділянка ланцюгового / роликового конвеєра для палет | близько 226–356 палет/год (теоретично) | 12–18 м/хв, зона 2,7–3 м, позонний випуск |
| Палетний кутовий перевантажувач (розрахунок) | близько 148 палет/год | 12 м/хв, палета 1200 мм, підйом 2,4 с, 0,5 м/с², реакція 0,5 с на переміщення, ефективність диспетчеризації 85% |
| Палетний кутовий перевантажувач (проєктні значення) | близько 110–154 палет/год | різні проєкти, різні припущення щодо швидкості і диспетчеризації |
| Палетний підйомник зворотно-поступальної дії | близько 60–90 палет/год на 6 м; близько 40 палет/год понад 15 м | проєктний досвід команди; одна установка, одна палетна позиція, ≤ 1,5 т, близько 40 м/хв по вертикалі; час воріт і передачі перевіряють для кожного проєкту |
| Однопозиційний RGV | близько 50–60 палет/год | проєктний досвід команди; 160 м/хв, середній пробіг близько 26 м, бортовий конвеєр 12 м/хв |
| Лінійний палетообмотувач | близько 20–25 палет/год | проєктний досвід команди; одна установка, перевіряти за кількістю обертів обмотування і типом плівки |
| Бічна / магістральна лінія для коробів | 600 / 3600 коробів/год | 15 м/хв за кроку 1,5 м / 60 м/хв за кроку 1,0 м |
| Підйомний перевантажувач для коробів | ≤ 1500 коробів/год | каталожна межа; ≤ 50 кг на одиницю, роликовий або стрічковий |
| Підйомник для коробів зворотно-поступальної дії | близько 100–400 коробів/год | каталожне значення; ≤ 100 кг на одиницю, біля верхньої межі на 4–6 м, близько 100 коробів/год на 15–20 м |
| Підйомник безперервної дії / спіральний | ≤ 1200 / ≤ 2000 коробів/год | каталожні межі; спіральний підйомник 1–12 м, ≤ 50 кг на одиницю |
| DWS | 3000–6000 шт./год | каталожне значення; безперервно, ≤ 2,5 м/с, ≤ 30 кг на одиницю, поштучно розділені |
| Завантаження телескопічним стрічковим конвеєром | близько 1500 коробів/год | вимога проєкту; кількість персоналу і тип коробів підтверджують для кожного проєкту |
Етап проєктування: розрахувати, змоделювати і записати в специфікацію
Починаємо зі статичного розрахунку. Конвеєрну систему зображують як схему вузлів і нумерують вузли. Для кожного вузла перелічують усі типи завдань, що проходять через нього в пікову годину (надходження, відвантаження, порожні палети, повернення, рециркуляція), з їхньою кількістю і зважують за часом циклу, щоб отримати зайнятість. Правило, яке ми часто застосовуємо в проєктах: проєктна продуктивність щонайменше в 1,2 раза вища за пікову потребу, і жоден вузол у пік не завантажений понад 85%. Це досвід, а не положення якогось стандарту, і в специфікації треба також зазначити, скільки триває пікове вікно і чи враховують готовність обладнання окремо.
Коли статичні цифри сходяться, дискретно-подієве моделювання показує, де в пік утворюватимуться черги. На вході — профіль пікових завдань 15-хвилинними інтервалами, час циклу кожного вузла, правила випуску у WCS і простої через відмови; на виході — завантаження вузлів, довжина черг і заповнення буферів. Проженіть щонайменше три сценарії: пік надходження і відвантаження одночасно, один підйомник або RGV виведено з роботи, хвиля відвантаження одразу після зміни.
Результати обох кроків вносять у специфікацію, щоб приймання не перетворилося на суперечку. Додайте таблицю продуктивності вузлів, де для кожного вузла зазначено тип і розташування, максимальні розміри й вагу вантажу, співвідношення прямого проходження і повороту, пікову потребу, проєктну продуктивність, умови розрахунку, граничне завантаження і методику приймання. На FAT вимірюйте час циклу перевантажувачів, підйомників і RGV; на SAT безперервно проганяйте змішані завдання і рахуйте за записами WCS, щоб виміряти пропускну здатність усієї лінії.
Модернізація і поетапне розширення: з чого починати?
Коли наявна лінія не встигає, не поспішайте міняти обладнання. Спершу зберіть дані за день піку. Якщо PLC або WCS записує спрацювання фотодатчиків і час завдань, вивантажте щонайменше один піковий день і порахуйте для кожного вузла за кожні 15 хвилин кількість проходжень, час блокування (наступна ділянка заповнена) і час простою без вантажу (попередня ділянка порожня). Якщо журналів немає, поставте тимчасові лічильники або зніміть на відео. Вузьке місце помітити легко: черга перед ним ніколи не розсмоктується, а лінія після нього постійно стоїть порожня. Далі виміряйте час циклу підозрілих вузлів і перевірте записи на хибні спрацювання фотодатчиків і повторні спроби зчитування штрихкодів. Чимало «проблем із продуктивністю» зрештою виявляються питанням логіки випуску або пріоритету на злитті. Наш звичний порядок виправлень: спершу логіка, потім буфери, потім обхідна лінія або паралельна установка, і нове обладнання — в останню чергу.
Чи достатній буфер, зазвичай видно на місці. Поширений випадок: після запуску системи miniload комплектувальник чекає близько трьох хвилин між поверненням одного контейнера на зберігання і надходженням наступного й просто стоїть без діла, доки не додадуть буфер рециркуляції на відвантаженні. Буфери miniload слід проєктувати заздалегідь, виходячи з циклу «товар до людини», а не латати після запуску.
Іноді нестача продуктивності взагалі не пов’язана з вузлами. Поширений випадок: у лінії сортера, яку живить загальна мережа низької напруги, час від часу спрацьовують автоматичні вимикачі. Спершу виміряйте і продіагностуйте: перевантаження, витік на землю, селективність і якість напруги. Далі виправлення має дві частини. Систему керування (PLC, сервери WCS) переведіть на ДБЖ, щоб провал напруги не знеструмлював керування і не призводив до втрати даних; ДБЖ захищає лише те, що до нього під’єднано. Хибні спрацювання в силових колах усувайте, привівши вимикачі й заземлення у відповідність до вимог виробника сортера (у цьому випадку TN-S) і місцевих правил електромонтажу (TS HD 60364 у Туреччині), з перевіркою кваліфікованим інженером-електриком. Такий експлуатаційний ризик внесіть до контрольного переліку техобслуговування ще на етапі тендеру.
У Туреччині, Європі та на Близькому Сході багато проєктів — це поетапне розширення в наявних будівлях, і перша черга має залишити місце для другої. Магістраль і ключові вузли розраховуйте на кінцевий обсяг або резервуйте місце під паралельну лінію. У точках майбутніх відгалужень ставте інтерфейсні секції, щоб друга черга не вимагала розбирати конвеєри першої. Зарезервуйте місце й отвір у перекритті під другий підйомник і ділянку для подовження рейкового шляху RGV. Залиште достатньо входів-виходів PLC, ресурсу WCS під обладнання, потужності електроживлення і місця в шафах керування для другої черги. Підключення другої черги потребує плану зупинки, бажано з перемиканням на вихідних або у свята. Отвори, що перетинають пожежні відсіки, слід погодити разом із протипожежним проєктом ще тоді, коли першу чергу подають на отримання дозволів.
Часті запитання
Запитання: Якщо подвоїти швидкість конвеєра, чи подвоїться продуктивність лінії?
Відповідь: Зазвичай ні. Підйом, реакція і позиціювання — це постійні складові часу, які становлять значну частину циклу на перевантажувачах, підйомниках, RGV і ручних станціях. Зі зростанням швидкості вони не скорочуються, тож вузькі місця виграють зовсім небагато.
Запитання: Який запас слід закладати в проєкт палетного конвеєра?
Відповідь: Єдиного стандарту немає. Ми часто проєктуємо продуктивність щонайменше в 1,2 раза вищу за пікову потребу із граничним завантаженням вузла 85%; головне — зазначити разом із цим пікове вікно і базу щодо готовності обладнання. Якщо бізнес швидко зростає або простій обходиться дорого, збільшуйте запас.
Запитання: Наша наявна лінія не виходить на свої показники. Чи час міняти обладнання?
Відповідь: Ще ні. За записами PLC або WCS чи тимчасовими лічильниками знайдіть вузол, перед яким черга, а після нього проміжки, і виміряйте його час циклу. Багато вузьких місць усуває зміна логіки PLC або WCS чи додатковий буфер; нове обладнання — зазвичай останній крок.
Наведені в цій статті приклади з практики — типові випадки; дані з досвіду взято з минулих проєктів нашої команди, і це лише перший орієнтир. Кожен проєкт розраховують на його власних даних.
Джерела
- ЄС: Directive 2014/32/EU, Measuring Instruments Directive (додаток VIII стосується ваг автоматичної дії, MI-006): https://eur-lex.europa.eu/eli/dir/2014/32/oj/eng
- ЄС: Directive 2014/31/EU, Non-automatic Weighing Instruments Directive: https://eur-lex.europa.eu/eli/dir/2014/31/oj/eng
- OIML: R 51-1 Automatic catchweighing instruments (видання 2006 р.): https://www.oiml.org/en/files/pdf_r/r051-p-e06.pdf
- Туреччина, Офіційний вісник від 29 червня 2016 р., № 29757: Ölçü Aletleri Yönetmeliği (2014/32/AB), Measuring Instruments Regulation: https://www.resmigazete.gov.tr/eskiler/2016/06/20160629-22.htm
- Туреччина, Офіційний вісник від 2 липня 2016 р., № 29760: Otomatik Olmayan Tartı Aletleri Yönetmeliği (2014/31/AB), Non-automatic Weighing Instruments Regulation: https://www.resmigazete.gov.tr/eskiler/2016/07/20160702-3.htm
Якщо ви плануєте нову конвеєрну систему або наявна лінія не виходить на свої показники, надішліть планування, дані пікової години чи журнали WCS технічній команді EMMANUEL через форму зворотного зв’язку — розберімо вузли разом.