食品饮料成品库做自动化,难点很少在单台设备上,出问题的多是衔接:包装线末端、入库检测、存储、出库装车这四段,哪一段按平均值设计,旺季或频繁换线时就堵在哪一段。我们的做法是,码垛能力按包装线高峰节拍留余量,按我们团队过去的项目经验,一般留到 1.2 倍以上;入库前用读码、称重和外形检测把住托盘质量;单品大批量的成品放密集库,SKU 多的放单深或双深堆垛机立体库;批次和保质期由 WMS 管到每一个托盘,出库按装车顺序提前排队。
先说三个最容易算错的地方:
- 码垛机器人要按包装线的高峰出箱节拍配,算出来的理论抓取率还得扣掉换托、换型、故障和合流等待,才是能用的能力。
- 饮料、瓶装水这类单品大批量的成品,适合穿梭板或四向穿梭车密集库;SKU 多、每个 SKU 托数少的成品,放单深或双深堆垛机立体库更合适。
- 食品饮料成品库的设计能力按旺季高峰日的高峰小时核算,入库和出库分开算,设备负荷率控制在 85% 以内。
包装线末端要配几台码垛机器人?
我们去现场,先要每条包装线的高峰出箱节拍。班产量除以小时数得到的是平均值,拿它配机器人会配少。
这个数也别直接照抄招标文件。常见的情况是招标文件里两张产线速度表对不上,这时我们会在澄清会前把疑问列成清单逐条去问,等成品流量的上限澄清了再配机器人。
机器人码垛的理论抓取率按 3,600 ÷ 单次循环秒数 × 每次抓取箱数计算。单次循环取决于抓手形式、码垛高度和机器人型号,按我们团队过去的项目经验,海绵吸盘码常规纸箱大约 15 秒一个循环,夹抱周转箱约 10 秒,具体还要按机型和垛型核算。按 15 秒、每次抓 2 箱算,一台约 480 箱/h;能一次抓一整排 3 箱时约 720 箱/h,前提是箱型和垛型允许、前面有整形段编组。
拿三条包装线来算:高峰各 12 箱/min,合计 2,160 箱/h,乘 1.2 约 2,600 箱/h,按理论抓取率算,每次抓 2 箱至少 6 台,每次抓 3 箱至少 4 台,这只是初算下限,定台数要用扣掉换托、换型、故障和合流等待后的净能力来算。这里的 1.2 倍余量和 85% 负荷率其实大致是同一份余量(1 ÷ 1.2 ≈ 0.83,比 0.85 略严),后面算存储和出库也一样,别连乘。
也有业主的规范要求更高,写明设计能力不低于需求的 2 倍,所以报价前一定先把业主规范翻一遍。
最容易漏算的是换托和同时在线的 SKU 数。单托位工作站换托时机器人只能等,要么把这段时间摊进节拍,要么做双托位并配托盘仓。一台机器人可以轮流服务 2–4 条低速线,但每个在线 SKU 都要有自己的码垛位。举个典型算例:十条低速包装线,用户需求写明最多 8 个 SKU 同时生产,码垛位就得照 8 个来排,不能只看机器人台数。具体配置可以参考机器人码垛工作站。
抓手选型看纸箱。海绵吸盘吸附受力均匀,但对纸箱厚度、强度、透气性和变形敏感;纸箱返潮后变软、抗压强度下降,透气率和表面状态也会变,吸附容易漏气。章鱼式吸盘对纸箱质量要求相对低,可高速运行时会摆动,节拍要放慢。哪种更稳,光看参数说不准,要看纸箱透气率、表面和抓具设计,所以我们要求必须拿最潮湿季节的实箱做抓取试验,并写进 FAT 出厂验收。收缩膜包装的瓶装饮料、带提手孔的箱子容易漏气,一般用夹抱或叉式抓手。
整形、缠膜、贴标和检测,各放在哪一段
整形段放在机器人前面,由输送、转向、止挡和靠边机构组成,用伺服推箱和挡箱把箱子编成要抓的排。转向顺带还能让标签面在垛上朝外。
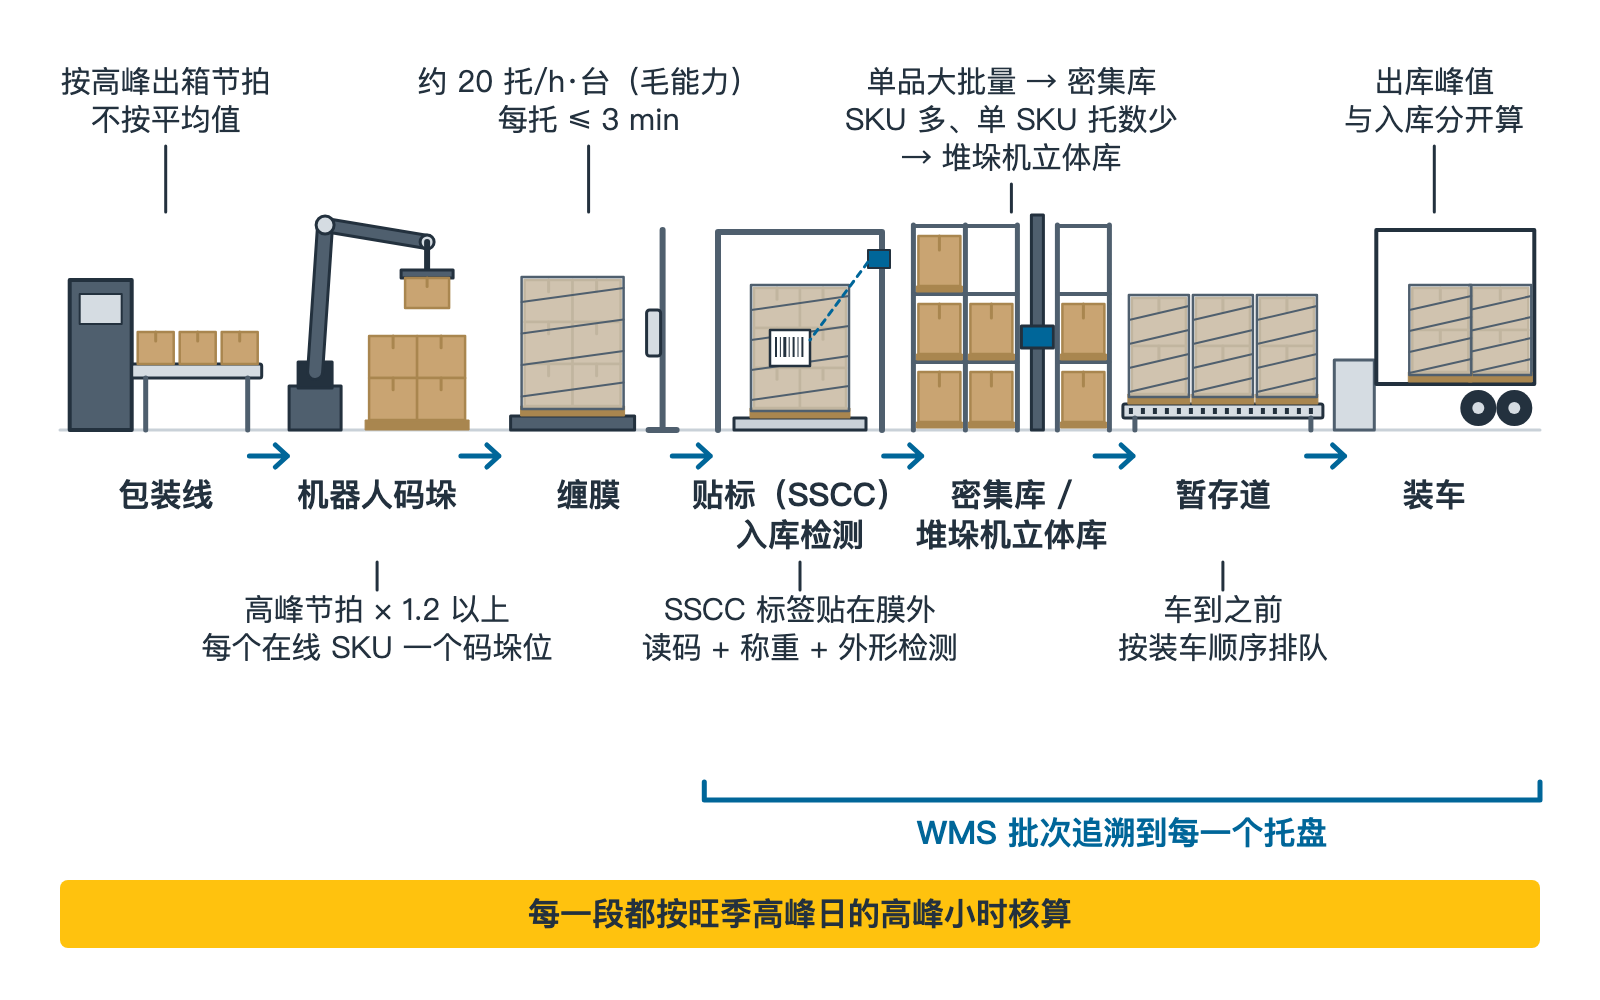
缠膜放在码垛之后。按我们团队过去的项目经验,每托缠绕 3 分钟以内时,单台缠绕机大约 20 托/h(毛能力,换膜等停顿另算);几台机器人的满托合流后超过这个量,就并联两台缠绕机或者分线缠绕。出口托盘可以加顶膜、增加缠绕圈数,参数用实托运输试验确认。
贴标放在缠膜之后,标签贴在膜外。托盘标签一般按 GS1 物流标签规范打印,用 GS1-128 条码承载 SSCC,同时印批次和生产日期或保质期。GS1 的指引建议相邻两面各贴一张,条码高度和位置按指引原文和收货方要求定。
称重和外形检测放在入库口,和读码器在一起。外形检测查超高、超宽和前后超出;称重查超重,皮重和单箱重量稳定时还能查出少箱;托盘底板破损一般另设检测。不合格的托盘退到人工处理位。
堆垛机立体库对托盘本身也挑。我们一般要求额定载荷下、按货架实际支撑方式测量的托盘挠度不超过 6 mm,外形公差不超过 5 mm,测试条件写进规格书。外部流通的木托盘质量参差不齐,可以库内用自有托盘,出库时用托盘交换机换成发货托盘。
饮料厂成品库选密集库还是堆垛机立体库?
| 情况 | 适合的存储方式 | 要先确认的事 |
|---|---|---|
| 单品大批量,每个 SKU 几十到上百托(饮料、瓶装水、啤酒常见) | 堆垛机加巷道穿梭板的密集库,或四向穿梭车多深货道 | 库存策略上一般每条货道只放同一 SKU、同一批次(设备不强制);货道深度按批量定,太深会留下大量半空货道 |
| SKU 多、每个 SKU 托数少(零食、调味品、多口味乳品) | 单深堆垛机立体库,任意货位随机存取 | 高峰小时出入库托数,对照堆垛机复合循环能力 |
| 库容优先、SKU 数量中等 | 双深堆垛机立体库 | 存取效率比单深低,经验上约低 15%(同巷道长度和层高下比较),按项目核算 |
| 需冷藏的乳品等 | 冷库型四向穿梭车或堆垛机,库内不进人 | 温度区间、快速门、电控柜和传感器的低温配置、地坪防冻 |
| 现有厂房净高有限,或要分期建设 | 四向穿梭车 | 净高、地坪、提升机数量 |
两种方式也可以放进同一个库。举个典型算例:一个零下二十多度的冷冻库,一半多库位做穿梭板密集库,其余做双深堆垛机货位。
饮料和瓶装水一般放常温库,啤酒、葡萄酒按产品要求定库温。乳品要分开看:UHT 奶和无菌包装乳可以常温存放,需冷藏的产品按标签和 HACCP 计划控温。
冷链这块,欧盟的食品卫生法规要求,需要温控、否则可能滋生致病菌或产生毒素的食品,冷链不得中断,但允许装卸、运输、存储中有受控的短时脱离温控,前提是不危害健康;土耳其的食品卫生条例也有冷链不得中断的规定,以官方现行文本为准。落到仓库里,就是这类产品的码垛、缓存和月台环节,要么放在温控区内,要么限定并评估常温停留时间。两种主机的参数可以看托盘堆垛机立体库和四向穿梭车系统。
批次追溯和先进先出,WMS 管到托盘
追溯方面,欧盟食品法要求企业说得清产品从谁那里来、发给了谁,也就是常说的"向前一步、向后一步";土耳其的食品法也要求食品企业建立追溯系统,主管部门要的时候拿得出信息。法规只要求上下游可追溯,没规定怎么实现。我们推荐的做法是由 WMS 在托盘级绑定 SSCC、批次、生产线和下线时间、货位、出库订单和车辆,召回时按批次一次冻结库存,并列出已发货客户。
先进先出最好做的是单深堆垛机立体库。密集库单端进出的货道天然是后进先出,所以库存策略上让同一货道只放同一 SKU、同一批次,清空后才放新批次,这是管理规则;必须严格先进先出的,就把货道做成一端入、另一端出。保质期短的乳品一般按到期日先出,客户对剩余保质期的要求写进 WMS 出库策略。
有些产品要检验放行才能发货,待检托盘在 WMS 里锁定,这几天的产量要算进库容。
出库装车和夏季旺季,能力怎么留够?
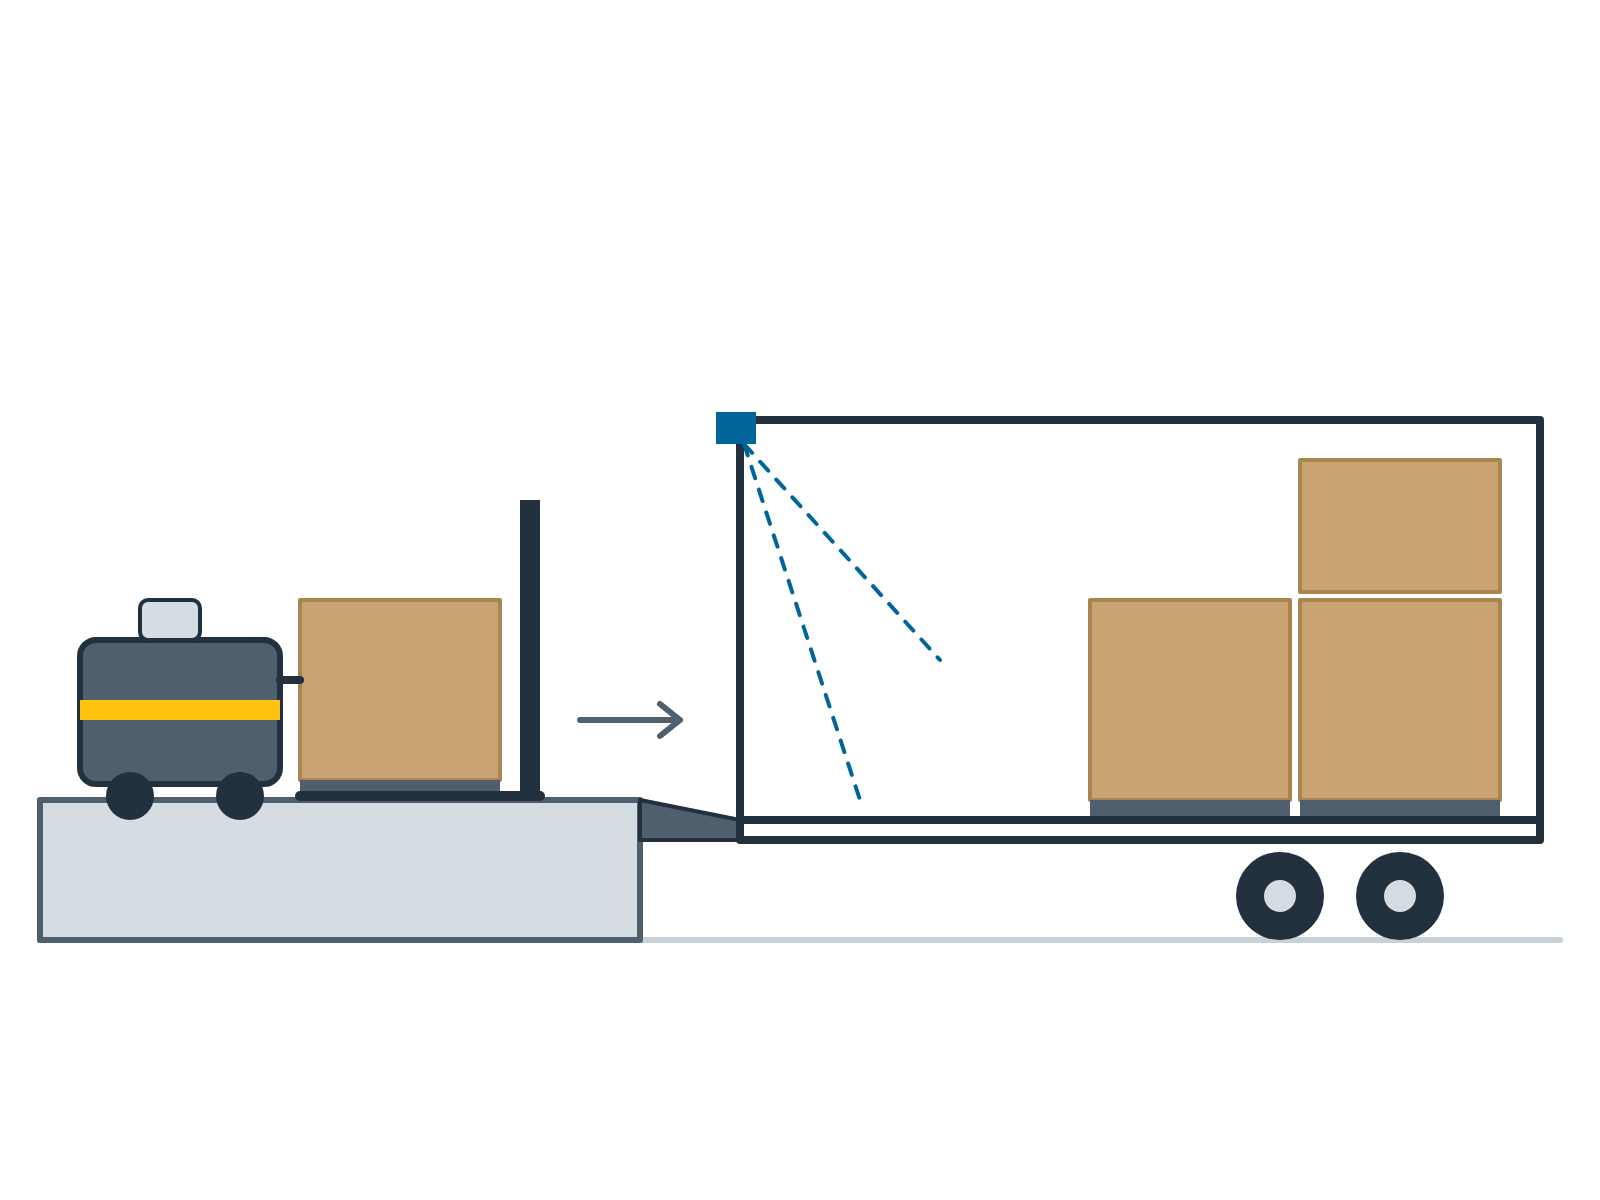
入库跟着生产走,比较均匀;出库集中在白班几个时段,峰值常高于入库,两者要分开算。整托订单直接出到月台排序缓存道,车辆按预约到场,WMS 在车到之前按装车顺序把托盘拉到暂存道。
经销商和零售订单多是多 SKU 拼托。拣选站人工拼托最直接,可饮料一箱十几公斤,干一个班下来很累;也可以按整层拣选;或者用混箱码垛系统,每个工作站约 300–600 箱/h,适合单箱 30 kg 以内、上游能按垛型顺序出箱的情况。
整托装车可以用自动装车系统,适合车型稳定、批量大的月台。它省的主要是叉车司机或装卸人员,单车装车时间不一定比熟练司机短。海运出口散箱装柜,可以用伸缩皮带机送入柜内人工码放,按我们团队过去的项目经验大约 1,500 箱/h,条件是箱型单一、柜内码放人手充足。
饮料的高峰在夏季,糖果零食的高峰常在宗教节日前后,日期每年不固定。很多工厂淡季提前备货,所以库容按旺季前的最高库存算,别按平均库存算;处理量按旺季高峰日的高峰小时乘 1.2 以上来算。
提升机能力和充电位有预留时,四向穿梭车可以在旺季前加车;堆垛机每条巷道的能力基本是固定的,只能在设计时留够。超出库容的部分可以临时放平库或外租仓,外部库位也要纳入 WMS,追溯才不会断。土耳其是食品饮料的重要生产国和出口国,不少工厂同时供应国内、欧洲和中东市场,出口订单和国内旺季叠在一起时,出库峰值要单独核算。
常见问题
一台码垛机器人一小时到底能码多少箱? 海绵吸盘码常规纸箱、一次抓两箱,理论上一台大约 480 箱/h。实际能跑多少,要扣掉换托、换型、故障和合流等待,按现场节拍算。
纸箱一返潮,吸盘就吸不牢,怎么办? 返潮后纸箱变软、透气率和表面状态都会变,吸附容易漏气。海绵吸盘和章鱼式吸盘哪种更稳没有通用结论,拿最潮湿季节的实箱试抓再定;收缩膜包装的瓶装饮料一般直接用夹抱或叉式抓手。
要冷藏的乳品,能放进自动化立体库吗? 能。堆垛机和四向穿梭车都有冷库配置,库内不进人反而是优势。要确认温度区间、设备低温配置、地坪防冻和快速门,码垛和月台环节的常温停留时间也要受控。
文中的算例都是典型工况示例;经验数字来自团队成员过去的项目,只作初步参考,具体以项目核算为准。
参考资料
- 欧盟《通用食品法》Regulation (EC) No 178/2002:https://eur-lex.europa.eu/eli/reg/2002/178/oj
- 欧盟食品卫生法规 Regulation (EC) No 852/2004:https://eur-lex.europa.eu/eli/reg/2004/852/oj
- 欧盟追溯实施条例 Commission Implementing Regulation (EU) No 931/2011(适用于动物源性食品):https://eur-lex.europa.eu/eli/reg_impl/2011/931/oj
- 土耳其第 5996 号法律《兽医服务、植物健康、食品和饲料法》(官方现行文本):https://www.mevzuat.gov.tr/mevzuatmetin/1.5.5996.pdf
- 土耳其《食品卫生条例》Gıda Hijyeni Yönetmeliği(Resmî Gazete 2011-12-17 第 28145 号原文):https://www.resmigazete.gov.tr/eskiler/2011/12/20111217-5.htm
- GS1 物流标签指引 GS1 Logistic Label Guideline:https://www.gs1.org/standards/gs1-logistic-label-guideline/current-standard
包装线节拍、SKU 和批量数据、厂房平面图可以发给 EMMANUEL 技术团队,码垛、存储和装车各段的能力,我们按项目逐段核算。