La capacidad de un transelevador se estima normalmente con el método de ciclos de referencia de FEM 9.851: dentro del rango de validez del método, se toman dos puntos de referencia en el pasillo, se calculan los tiempos medios de ciclo simple y de ciclo combinado y se convierten en ciclos por hora. Cuando los palés por hora de una oferta no se materializan en operación, o bien los licitadores calculaban sobre bases distintas, o bien el cuello de botella nunca fue el transelevador, sino un nodo del sistema de transportadores, el punto de entrada/salida o un puesto de picking. Cuando comparamos varias propuestas de AS/RS, pedimos a todos los licitadores un cálculo con el mismo conjunto de condiciones y después lo comprobamos nodo por nodo.
La respuesta breve
- Según FEM 9.851, un ciclo combinado parte del punto de entrada/salida, almacena un palé en P1 (1/5 de la longitud del pasillo, 2/3 de la altura de elevación), extrae otro en P2 (2/3 de la longitud del pasillo, 1/5 de la altura de elevación) y vuelve, de modo que mueve dos palés, uno de entrada y otro de salida.
- Para un transelevador de palés de simple profundidad con un pasillo de 60 m, 20 m de altura de elevación, 160 m/min de traslación, 50 m/min de elevación, 0,5 m/s² de aceleración en ambos ejes, unos 7,8 s por manipulación de carga y 1 s de margen por parada, el ciclo combinado sale de unos 88 s: en teoría, unos 41 ciclos/h, es decir, 82 palés/h.
- Lo que puede dar el AS/RS completo lo fijan sus recursos cuello de botella junto con la secuenciación de tareas del sistema; las transferencias en ángulo recto, las unidades de transferencia elevables (pop-up), los elevadores verticales, los RGV y los puestos de picking manual pueden ser cada uno más lentos que el transelevador, y hay que comprobarlos todos.
El método de dos puntos de FEM 9.851 y los dos tipos de ciclo
FEM 9.851 es un documento de orientación técnica, no una norma EN ni ISO, publicado por la Federación Europea de Manutención (FEM) con el título "Performance data of storage and retrieval machines – Cycle times"; la edición que figura en la web de la FEM es de 2003. Se aplica a transelevadores de control automático que manipulan unidades de carga. El método estima el tiempo medio de ciclo a partir de dos puntos de referencia, con la hipótesis de que a todas las ubicaciones se accede con la misma probabilidad durante el periodo considerado. Si el punto de entrada/salida no está en la cabecera del pasillo, o el acceso es claramente desigual (por ejemplo, artículos de alta rotación agrupados cerca de la cabecera en una zonificación ABC), el resultado de los dos puntos deja de ser la media real. En ese caso se calcula ubicación por ubicación o se simula.
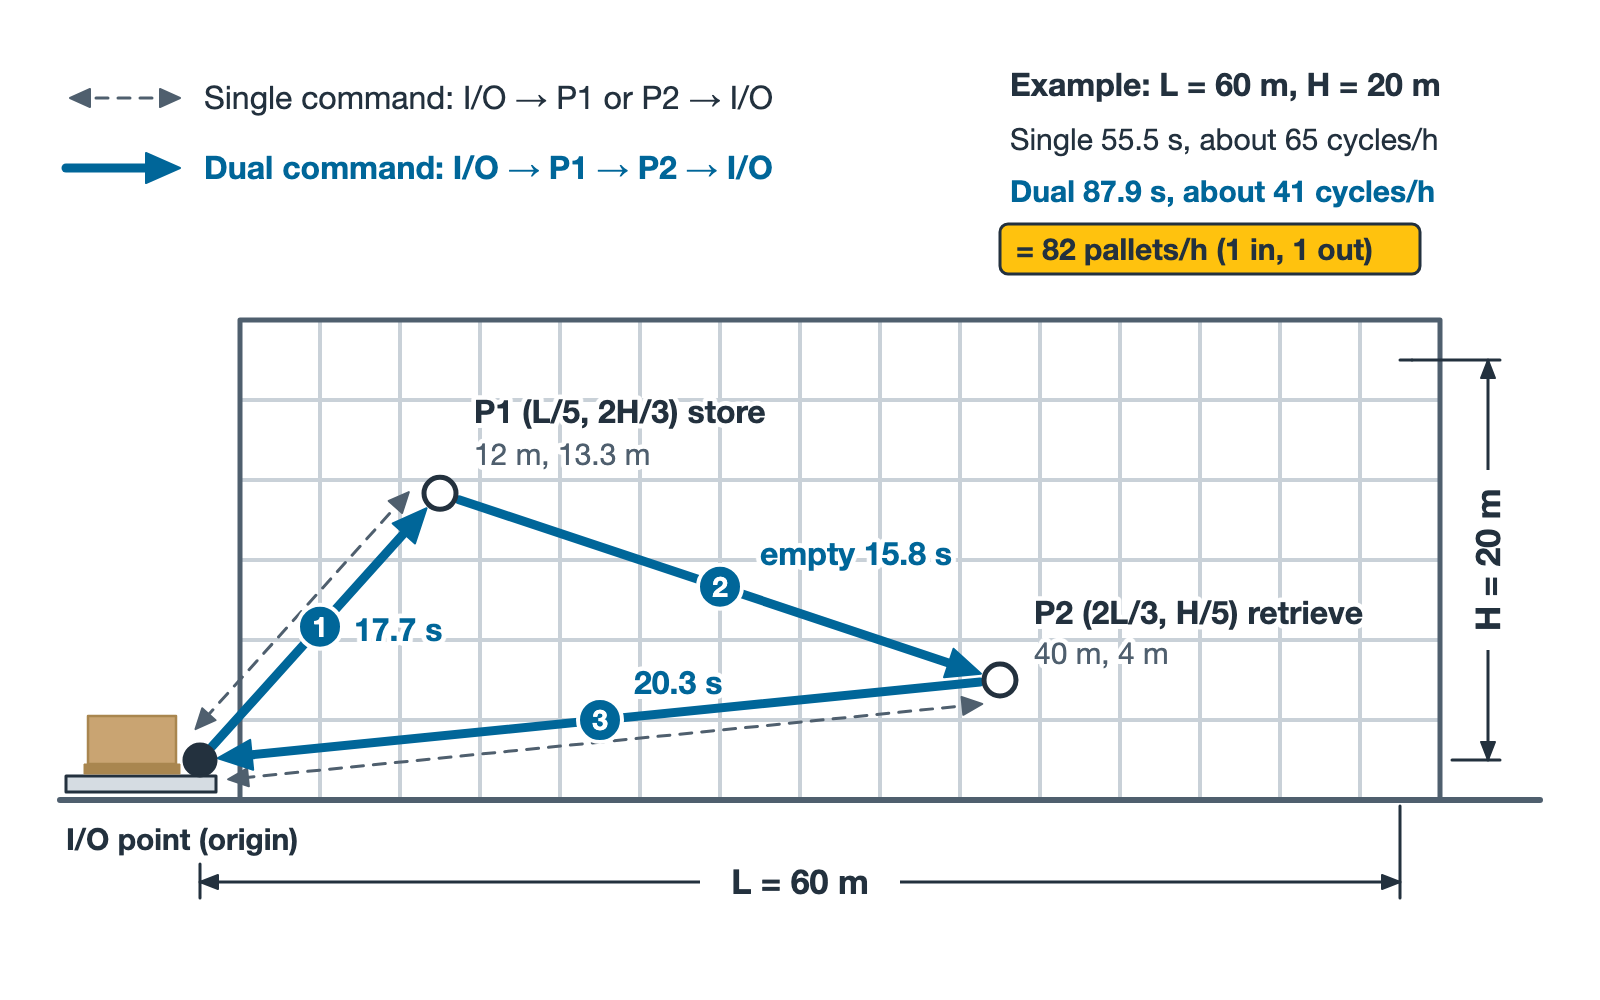
El origen de coordenadas es el punto de entrada/salida. L es la distancia de traslación desde la referencia de entrada/salida hasta el centro de la ubicación más alejada incluida en el cálculo; H es la altura de elevación efectiva desde la referencia de entrada/salida hasta el centro de la ubicación más alta incluida, no la altura total de la estantería. P1 está a L/5 del punto de entrada/salida, a una altura de 2H/3; P2 está a 2L/3, a una altura de H/5. Las definiciones exactas de L y H y el rango de validez del método de dos puntos (que depende de la relación entre longitud y altura del pasillo y de las velocidades de los dos ejes) son los que da el propio texto de FEM 9.851. Es un documento de pago, así que no reproducimos aquí sus valores límite. Los tiempos de manipulación de carga y de espera de nuestro ejemplo resuelto son datos de ejemplo, no valores tomados de FEM 9.851; un cálculo real utiliza los tiempos declarados para el proyecto.
Un ciclo simple es un almacenamiento o una extracción: desde el punto de entrada/salida hasta la ubicación y vuelta. FEM 9.851 toma la media de dos ciclos simples, uno a P1 y otro a P2. Un ciclo combinado reúne un almacenamiento y una extracción: recoger el palé de entrada en el punto de entrada/salida, depositarlo en P1, ir en vacío a P2, recoger el palé de salida y llevarlo de vuelta al punto de entrada/salida.
Así pues, "40 ciclos combinados por hora" significa 80 palés por hora, con dos condiciones: que cada ciclo combinado almacene un palé y extraiga otro (horquillas para una sola unidad de carga) y que en la hora punta las entradas y las salidas ocurran de verdad a la vez y en cantidades parecidas. Con una mezcla de tipos de ciclo, sea d la fracción de ciclos combinados sobre el total de ciclos. Entonces, palés por hora = 3.600 × (1 + d) ÷ [(1 − d) × tiempo de ciclo simple + d × tiempo de ciclo combinado], con los tiempos de ciclo en segundos y cada ciclo simple moviendo un palé y cada ciclo combinado dos. Si en una oferta se confunden ciclos y palés, la capacidad se duplica sobre el papel. Cuando nos llega el cálculo de otra parte, lo primero que comprobamos es si dice ciclos/h o palés/h.
Ejemplo completo: pasillo de 60 m, 20 m de altura de elevación
La traslación y la elevación funcionan simultáneamente, así que cada tramo dura lo que el más lento de los dos ejes. El tiempo de cada eje es una fase de aceleración más una fase a velocidad constante, suponiendo aceleración y deceleración iguales y convirtiendo antes las velocidades a m/s. Si la carrera s ≥ v²/a, el eje alcanza la velocidad nominal y t = s/v + v/a. Si s < v²/a, nunca la alcanza y t = 2√(s/a). Aquí s está en m, v en m/s y a es la aceleración en m/s².
Además del desplazamiento, cada ciclo lleva dos bloques de tiempo fijos. Uno es la manipulación de carga: las horquillas telescópicas se extienden, suben o bajan ligeramente y se recogen, y se cuenta una vez por cada palé almacenado o extraído. El otro es un margen de espera para el posicionamiento fino, la confirmación de la ubicación y la comunicación en cada parada, que aquí tomamos como 1 s por parada. Un ciclo simple tiene 2 manipulaciones de carga y 2 paradas; un ciclo combinado, 4 manipulaciones de carga y 3 paradas.
Condiciones del ejemplo: transelevador de palés de simple profundidad, L = 60 m, H = 20 m; traslación a 160 m/min, aceleración 0,5 m/s²; elevación a 50 m/min, aceleración 0,5 m/s²; horquillas a 40 m/min, aceleración 0,5 m/s², carrera de simple profundidad de 1,2 m, más 1,5 s para la pequeña elevación o descenso, lo que da unos 7,8 s por manipulación de carga; punto de entrada/salida abajo en la cabecera del pasillo.
| Tramo / partida | Traslación | Elevación | Determinante |
|---|---|---|---|
| Punto E/S → P1 (12 m, 13,3 m) | 9,8 s | 17,7 s | 17,7 s |
| Punto E/S → P2 (40 m, 4 m) | 20,3 s | 6,5 s | 20,3 s |
| P1 → P2 (28 m, 9,3 m) | 15,8 s | 12,9 s | 15,8 s |
| Ciclo simple = (2×17,7 + 2×20,3) ÷ 2 + 2 manipulaciones de carga + 2 s | 55,5 s, unos 65 ciclos/h | ||
| Ciclo combinado = 17,7 + 15,8 + 20,3 + 4 manipulaciones de carga + 3 s | 87,9 s, unos 41 ciclos/h (82 palés/h) |
Como muestra la fila de P1, en ese tramo manda la elevación; la traslación solo tarda 9,8 s, así que subir la velocidad de traslación no ahorra nada ahí. El tramo a P2 es lo contrario y lo determina la traslación. Todas las cifras de la tabla son teóricas, sin aplicar ningún grado de utilización, y hay que recalcularlas cada vez que cambie un parámetro.
¿Cuánto cuestan los pasillos largos, la doble profundidad y el cambio de pasillo?
Mismo transelevador que antes, cambiando una sola condición cada vez:
| Condición (resto como arriba) | Ciclo simple | Ciclo combinado | Observaciones |
|---|---|---|---|
| Base: 60 m × 20 m, simple profundidad | unos 65 ciclos/h | unos 41 ciclos/h | — |
| Pasillo ampliado a 120 m | unos 51 ciclos/h | unos 32 ciclos/h | Los tramos hasta las ubicaciones lejanas quedan determinados por completo por la traslación; compruebe la validez del método de dos puntos con el texto de FEM 9.851 |
| Doble profundidad, lado de la estantería 50 % posición delantera y 50 % trasera, sin reubicaciones | unos 63 ciclos/h | unos 39 ciclos/h | 7,8 s de simple profundidad en el lado E/S; 9,6 s de media en el lado de la estantería |
| Doble profundidad, lado de la estantería todo en posición trasera, sin reubicaciones | unos 61 ciclos/h | unos 38 ciclos/h | 7,8 s de simple profundidad en el lado E/S; 11,4 s en el lado de la estantería (carrera de 2,4 m) |
| Transelevador con cambio de pasillo | Según proyecto | Según proyecto | Un transelevador atiende varios pasillos, reduce la velocidad en las curvas y su capacidad se reparte entre esos pasillos |
Un pasillo más largo en un AS/RS de palés con transelevadores da a cada transelevador más ubicaciones, pero también alarga cada ciclo, y los modelos con menor velocidad y aceleración pierden más. Llevar el punto de entrada/salida al centro del pasillo acorta la traslación, pero entonces el método de dos puntos ya no se aplica directamente; calcule la disposición real o simúlela.
En el almacenamiento de doble profundidad, el método de dos puntos de FEM 9.851 no dice nada sobre cómo se reparte el acceso entre las posiciones delantera y trasera, así que se pondera con datos del proyecto: tiempo medio de manipulación de carga en el lado de la estantería = probabilidad de acceso a la posición delantera × tiempo de manipulación en posición delantera + probabilidad de acceso a la posición trasera × tiempo de manipulación en posición trasera + tasa de reubicación × tiempo por reubicación, donde el tiempo por reubicación es toda la operación adicional, incluida la traslación a una ubicación provisional y las manipulaciones de carga añadidas, y no solo el movimiento de las horquillas. Hace falta una reubicación cuando el palé que se quiere extraer está en la posición trasera con otro palé delante, que hay que mover primero. La tasa de reubicación depende del perfil de referencias y de la estrategia de ubicación del WMS. La fila "todo en posición trasera" excluye las reubicaciones, de modo que no es un límite inferior de la capacidad real; con reubicaciones frecuentes, la capacidad real baja todavía más. Cuando diseñamos nosotros una solución de doble profundidad, nuestra costumbre es calcular cada extracción como acceso a posición trasera y sumar encima las reubicaciones.
Un transelevador con cambio de pasillo trabaja en varios pasillos y es adecuado para almacenes con muchos pasillos y poca frecuencia por pasillo. Su capacidad no puede tomarse de un modelo de pasillo recto: reduce la velocidad en las curvas, el cambio de pasillo añade un tiempo fijo y la capacidad de un transelevador se reparte entre todos los pasillos que atiende. Estos casos los simulamos con el número de pasillos, el tiempo de cambio y la distribución de la demanda punta, en lugar de forzar una fórmula.
Los transelevadores bastan, ¿por qué el almacén se queda corto?
FEM 9.851 trata solo el transelevador. Las líneas en paralelo, el encaminamiento y los equipos compartidos quedan fuera.
En los transportadores de palés, capacidad del nodo = 3.600 ÷ el tiempo que cada palé ocupa el nodo (en segundos). En proyectos anteriores de nuestro equipo, los nodos típicos salieron aproximadamente así, considerando cada uno con un palé cada vez y sin colas. Una transferencia en ángulo recto o una unidad de transferencia elevable (pop-up) en un transportador de cadenas para palés queda ocupada 24–33 s por palé, unos 110–150 palés/h. Un elevador vertical de una posición de carga entre plantas tarda 36 s por ciclo de ida y vuelta, unos 100 palés/h. Un RGV (vehículo guiado por raíl) de una posición de carga tarda 60–72 s por ciclo de ida y vuelta, unos 50–60 palés/h. Los tiempos reales de ocupación varían con la carrera, la carga y la asignación de tareas, así que deben entrar en el cálculo. Cuando un RGV o un elevador es compartido por varias líneas, compruébelo frente a la demanda conjunta.
En los sistemas de contenedores, el cuello de botella suele estar en los puestos de picking manual, no en el transelevador. Normalmente planificamos un puesto de picking manual a 60 contenedores por persona y hora (el número de líneas de pedido por contenedor influye mucho), y con esa base los puestos pueden llegar a su tope antes que un transelevador miniload. Un ejemplo práctico típico: un almacén de piezas en una primera planta, con 4,5 m de altura libre, servido por lanzaderas multinivel. Con 9 vehículos, el cálculo da unos 938 contenedores/h en ciclos simples, pero con solo 6 posiciones de picking manual los puestos procesan entre todos 360 contenedores/h. Añadir vehículos no aporta nada en ese punto. La solución está en el lado del picking, por ejemplo contenedores compartimentados y lotes de entrada y salida planificados en función de las órdenes de producción.
Un AS/RS de palés también puede atascarse en los equipos periféricos. Otro ejemplo práctico típico: transelevadores calculados con doble profundidad, acceso a posición trasera y un factor del 85 % dan unos 299 palés/h frente a una demanda de 215 palés/h (282 palés/h a largo plazo), lo cual basta. Sin embargo, una sola máquina, como un cambiador de palés de producto terminado, solo alcanza 24 palés/h frente a una demanda de 30. Un desfase así debe declararse claramente en la propuesta como no cumplido, junto con una alternativa; mucho mejor que el cliente lo descubra en la recepción.
El margen de diseño y el grado de utilización se confunden con facilidad, así que acuerde cómo se define cada uno antes de combinarlos. El grado de utilización es la fracción de la hora punta en que una máquina está ocupada; normalmente tomamos el 85 %, lo que deja tiempo para reintentos de posicionamiento y esperas de secuenciación. El margen de diseño es un incremento sobre la demanda prevista; normalmente tomamos 1,2. Combínelos solo cuando cada uno esté definido por separado: una demanda punta de 100 palés/h × 1,2 = 120 palés/h, dividida entre 0,85, exige una capacidad teórica de unos 141 palés/h. Si el 1,2 del cliente ya incluye las pérdidas de explotación, no divida además entre 0,85; bastan 120 palés/h teóricos. Las dos interpretaciones difieren en un 18 % aproximadamente, y el contrato debe decir cuál se aplica. Una condición más: solo se pueden suponer ciclos combinados cuando las entradas y las salidas ocurren a la vez en la punta. En periodos de expedición concentrada, casi sin entradas, solo cuentan los ciclos simples.
Qué deben indicar los licitadores en sus cálculos
Cuando los palés por hora no cuadran con la instalación, la causa suele estar en uno de estos puntos: ciclos combinados contados como palés, o la capacidad calculada solo con ciclos simples presentada como capacidad en hora punta; puntos de referencia tomados a mitad de pasillo o cerca del punto de entrada/salida en lugar de los P1 y P2 de FEM 9.851; velocidades nominales aplicadas a carreras cortas que nunca las alcanzan; doble profundidad calculada solo con la posición delantera, sin el acceso a la posición trasera ni las reubicaciones; tiempos de manipulación de carga y de posicionamiento omitidos, o ningún grado de utilización aplicado; el transelevador calculado y los nodos del sistema de transportadores y el punto de entrada/salida no.
Por eso exigimos a todos los licitadores un cálculo con el mismo conjunto de condiciones, que indique como mínimo:
| Partida | Qué debe indicar el cálculo |
|---|---|
| Geometría | Definición y valor de L y H; posición y altura del punto de entrada/salida; simple o doble profundidad |
| Accionamientos | Velocidades y aceleraciones de traslación, elevación y horquillas; si difieren en vacío y con carga |
| Tiempos fijos | Tiempo de manipulación de carga y tiempo de posicionamiento y comunicación por parada, por separado |
| Ciclos | Coordenadas de P1 y P2, tiempo por tramo, tiempos de ciclo simple y de ciclo combinado |
| Doble profundidad | Probabilidad de acceso a las posiciones delantera y trasera; tasa de reubicación |
| Factores | Valores del grado de utilización y del margen de diseño, y si se combinan |
| Sistema | Capacidad y carga punta de cada nodo del sistema de transportadores, elevador, RGV y puesto de picking; resultados de simulación con entradas y salidas simultáneas |
Los objetivos del propio cliente también pueden ser poco realistas. Un caso habitual: el primer borrador de la licitación pide 200 palés/h de entrada y salida más almacenamiento de doble profundidad, mientras que los tiempos de ciclo reales de los equipos solo sostienen unos 150 palés/h y, además, el emplazamiento no tiene anchura suficiente para estanterías de doble profundidad. Esto debe decirse en la fase de aclaraciones, dividiendo el objetivo en una media y una punta (por ejemplo, 120 palés/h de media y 150 palés/h en punta) y cambiando el diseño a simple profundidad. Si se deja para la oferta y se redacta como desviación, se parte en desventaja.
El método de recepción también debe figurar en el contrato. Según FEM 9.221, los tiempos de ciclo de la prueba de prestaciones se determinan como se describe en FEM 9.851. Durante la prueba, se debe acceder a las ubicaciones con la misma distribución uniforme que sirvió de base para el cálculo de los tiempos de ciclo; las operaciones concentradas, como el llenado inicial del almacén o los periodos punta, no son adecuadas para esta prueba. La prueba de fiabilidad y disponibilidad dura entre 1 día y 1 semana laboral, según el tamaño de la instalación. El contrato debe indicar además si se miden ciclos simples o combinados, y en qué ubicaciones.
Preguntas frecuentes
Si el transelevador hace 40 ciclos combinados por hora, ¿solo mueve 40 palés? No. Cada ciclo combinado entra un palé y saca otro, así que 40 ciclos/h son 80 palés/h. Eso solo se cumple cuando en la punta hay a la vez entradas y salidas, en cantidades parecidas.
Todos los licitadores ofrecen doble profundidad. ¿Cómo los comparamos con justicia? Pida a cada uno que indique las probabilidades de acceso a las posiciones delantera y trasera y la tasa de reubicación, pondere el tiempo de manipulación con esos tres valores y recalcule todo con un mismo conjunto de datos. Este paso no forma parte del método de dos puntos de FEM 9.851, así que los documentos de la licitación tienen que definirlo.
¿Cuánto margen debe tener un transelevador? Depende de cómo se definan el margen de diseño y el grado de utilización. Normalmente tomamos 1,2 y 85 %, y solo los combinamos cuando están definidos por separado; si el 1,2 ya incluye las pérdidas de explotación, no vuelva a dividir entre 0,85. Los dos métodos difieren en un 18 % aproximadamente, y el cálculo debe decir cuál utiliza.
Los ejemplos prácticos son casos típicos. Las cifras de experiencia proceden de proyectos anteriores de nuestro equipo y solo sirven como primera orientación; cada proyecto se calcula con sus propios datos.
Referencias
- FEM (Federación Europea de Manutención), lista de documentos de orientación técnica, que incluye FEM 9.851 (2003), FEM 9.221 y FEM 9.222: https://fem-eur.com/technical-guidance/
- FEM 9.851 (EN) Performance Data of Storage and Retrieval Machines: Cycle Times, ficha de catálogo: https://standards.globalspec.com/std/2054853/FEM%209.851%20(EN)
- FEM 9.221 Performance Data of S/R Machines: Reliability, Availability (primera edición de 1981; prueba de prestaciones en el apartado 3.1): https://www.fem-eur.com/wp-content/uploads/2016/03/FEM-9_221_Englisch.pdf
- Rücker, A. et al., cálculo del consumo energético de transelevadores, FME Transactions vol. 48, n.º 4 (2020); la figura 5 muestra los puntos de referencia del ciclo combinado de FEM 9.851: https://www.mas.bg.ac.rs/_media/istrazivanje/fme/vol48/4/4_a_ruecker_et_al.pdf
- UNE 58912:2004, norma española sobre tiempos de ciclo de los transelevadores: https://www.en-standard.eu/une-58912-2004-storage-and-retrieval-machines-cycle-times/
Somos el equipo técnico de EMMANUEL. Si tiene que comparar los cálculos de varios licitadores, o quiere comprobar cuántos pasillos necesita un proyecto, puede enviarnos el plano, la altura de las estanterías y las cifras de entradas y salidas en hora punta a través del formulario de contacto para contrastarlos con los datos de su proyecto.