خط التغليف في نهاية خط الإنتاج
تشكيل الكراتين، والتعبئة، والإغلاق، والوزن، ووضع الملصقات، والرص على المنصات والتغليف في خط واحد مُهيأ حسب الإنتاجية والمنتجات؛ أو الآلة الواحدة التي تمثل نقطة الاختناق فقط.
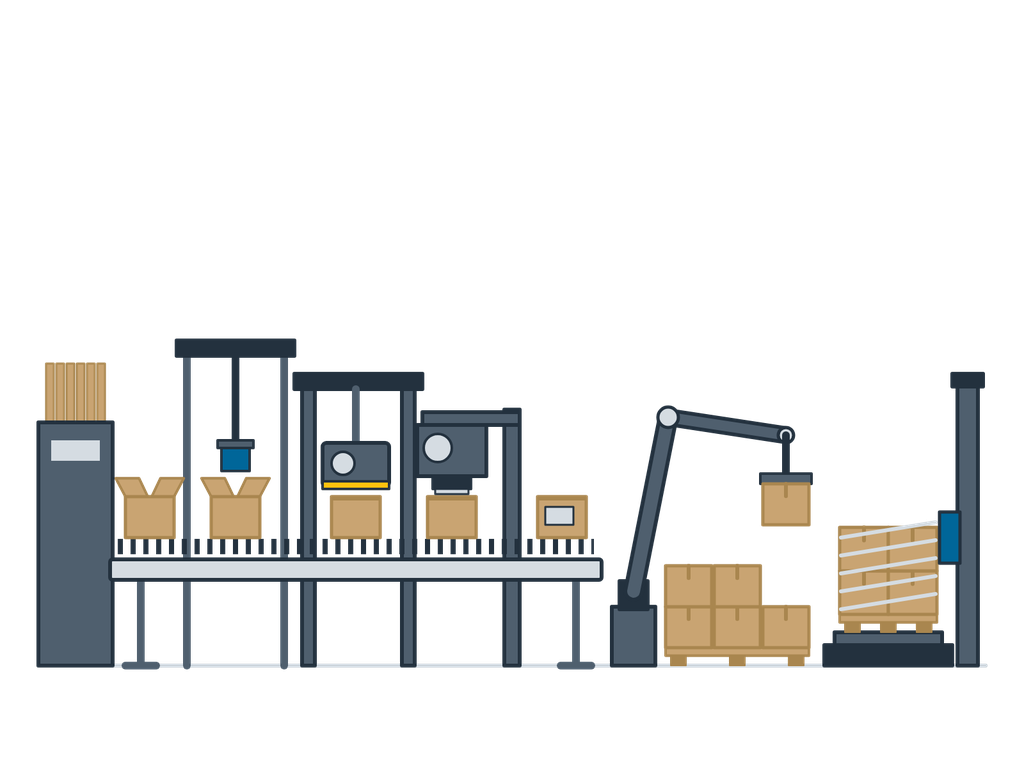
تشكيل الكراتين، والتعبئة، والإغلاق، والوزن، ووضع الملصقات، والرص على المنصات والتغليف في خط واحد مُهيأ حسب الإنتاجية والمنتجات؛ أو الآلة الواحدة التي تمثل نقطة الاختناق فقط.
تشكيل الكراتين، والتعبئة، والإغلاق، والوزن، ووضع الملصقات، والرص على المنصات والتغليف في خط واحد مُهيأ حسب الإنتاجية والمنتجات؛ أو الآلة الواحدة التي تمثل نقطة الاختناق فقط.
ينقل خط التغليف في نهاية خط الإنتاج المنتجات من نهاية الإنتاج إلى منصة جاهزة للشحن: تُشكِّل آلة تشكيل الكراتين الصندوق، ويعبئه العمال أو الروبوتات، وتغلقه آلة الإغلاق، ويرفض ميزان الفحص العبوات الناقصة، وتضع آلة الملصقات الملصق اللوجستي، ويرص الروبوت على المنصة، وتلف آلة التغليف بالفيلم المطاطي، ويُوضع ملصق المنصة أخيراً. يعمل الخط بأكمله بسرعة أبطأ آلة فيه، لذا يُحدَّد حجم كل آلة أولاً وفق عدد الكراتين في الدقيقة، ثم تُضبط مناطق التجميع والمخطط. كثير من المصانع لا تحتاج إلى خط كامل، بل إلى الآلة الواحدة التي أصبحت نقطة الاختناق فقط.
| سرعة الخط | تحددها أبطأ آلة؛ كمرجع، الطرازات المنشورة: التشكيل حوالي 5–35 كرتونة/دقيقة، والإغلاق العشوائي حوالي 15–28 كرتونة/دقيقة |
|---|---|
| الآلات | التشكيل، والتعبئة، والإغلاق، ووزن الفحص، ووضع الملصقات، والتحزيم، والرص على المنصات، والتغليف، ووضع ملصقات المنصات، حسب الحاجة |
| مناطق التجميع | ناقلات التجميع بين الآلات تمتص تفاوت دورات العمل |
| أنظمة التحكم | تحكم على مستوى الخط مع واجهة MES وWMS |
| الامتثال | تُحدَّد وثائق المطابقة للمعدات وللخط بأكمله، وتوزيع المسؤوليات ومعايير القبول في العقد وفقاً لنطاق المشروع (في الاتحاد الأوروبي، يسري التوجيه 2006/42/EC حتى 19 يناير 2027 واللائحة (EU) 2023/1230 اعتباراً من 20 يناير 2027) |
الأرقام تمثل نطاقات تكوين نموذجية؛ وتُحدَّد المواصفات الدقيقة لكل مشروع.