Производительность крана-штабелёра обычно оценивают по методике опорного цикла FEM 9.851: в пределах области применимости метода в проходе берут две опорные точки, считают среднее время одинарного и двойного цикла и переводят его в циклы в час. Если обещанные в предложении паллеты в час на объекте не получаются, то либо участники тендера считали на разных основаниях, либо узким местом с самого начала был не кран, а узел конвейера, точка ввода-вывода или станция комплектации. Когда мы сравниваем несколько предложений по AS/RS, мы просим всех участников посчитать на одном наборе условий, а затем проверяем расчёт узел за узлом.
Коротко
- По FEM 9.851 двойной цикл начинается в точке ввода-вывода: кран ставит одну паллету в P1 (1/5 длины прохода, 2/3 высоты подъёма), забирает одну из P2 (2/3 длины прохода, 1/5 высоты подъёма) и возвращается, то есть обрабатывает две паллеты — одну на приход, одну на отгрузку.
- Для паллетного крана-штабелёра одинарной глубины с проходом 60 м, высотой подъёма 20 м, скоростью хода 160 м/мин, подъёма 50 м/мин, ускорением 0,5 м/с² по обеим осям, около 7,8 с на грузовую операцию и 1 с запаса на каждую остановку двойной цикл составляет около 88 с: теоретически около 41 цикла/ч, или 82 паллеты/ч.
- Что реально выдаст весь AS/RS, определяют его узкие места вместе с управлением системой: угловые трансферы, поперечные трансферы pop-up, вертикальные подъёмники, RGV и ручные станции комплектации могут оказаться медленнее крана, и каждый из них нужно проверить.
Метод двух точек FEM 9.851 и два типа цикла
FEM 9.851 — это техническое руководство, а не стандарт EN или ISO. Его выпускает Европейская федерация подъёмно-транспортного оборудования (FEM) под названием «Performance data of storage and retrieval machines – Cycle times»; на сайте FEM указана редакция 2003 года. Документ относится к кранам-штабелёрам с автоматическим управлением, работающим с грузовыми единицами. Метод оценивает среднее время цикла по двум опорным точкам, исходя из того, что за рассматриваемый период ко всем ячейкам обращаются с одинаковой вероятностью. Если точка ввода-вывода находится не в торце прохода или обращения к ячейкам заметно неравномерны (например, быстрооборачиваемые позиции собраны ближе к началу прохода по ABC-зонированию), результат по двум точкам перестаёт быть реальным средним. Тогда считают по каждой ячейке или моделируют.
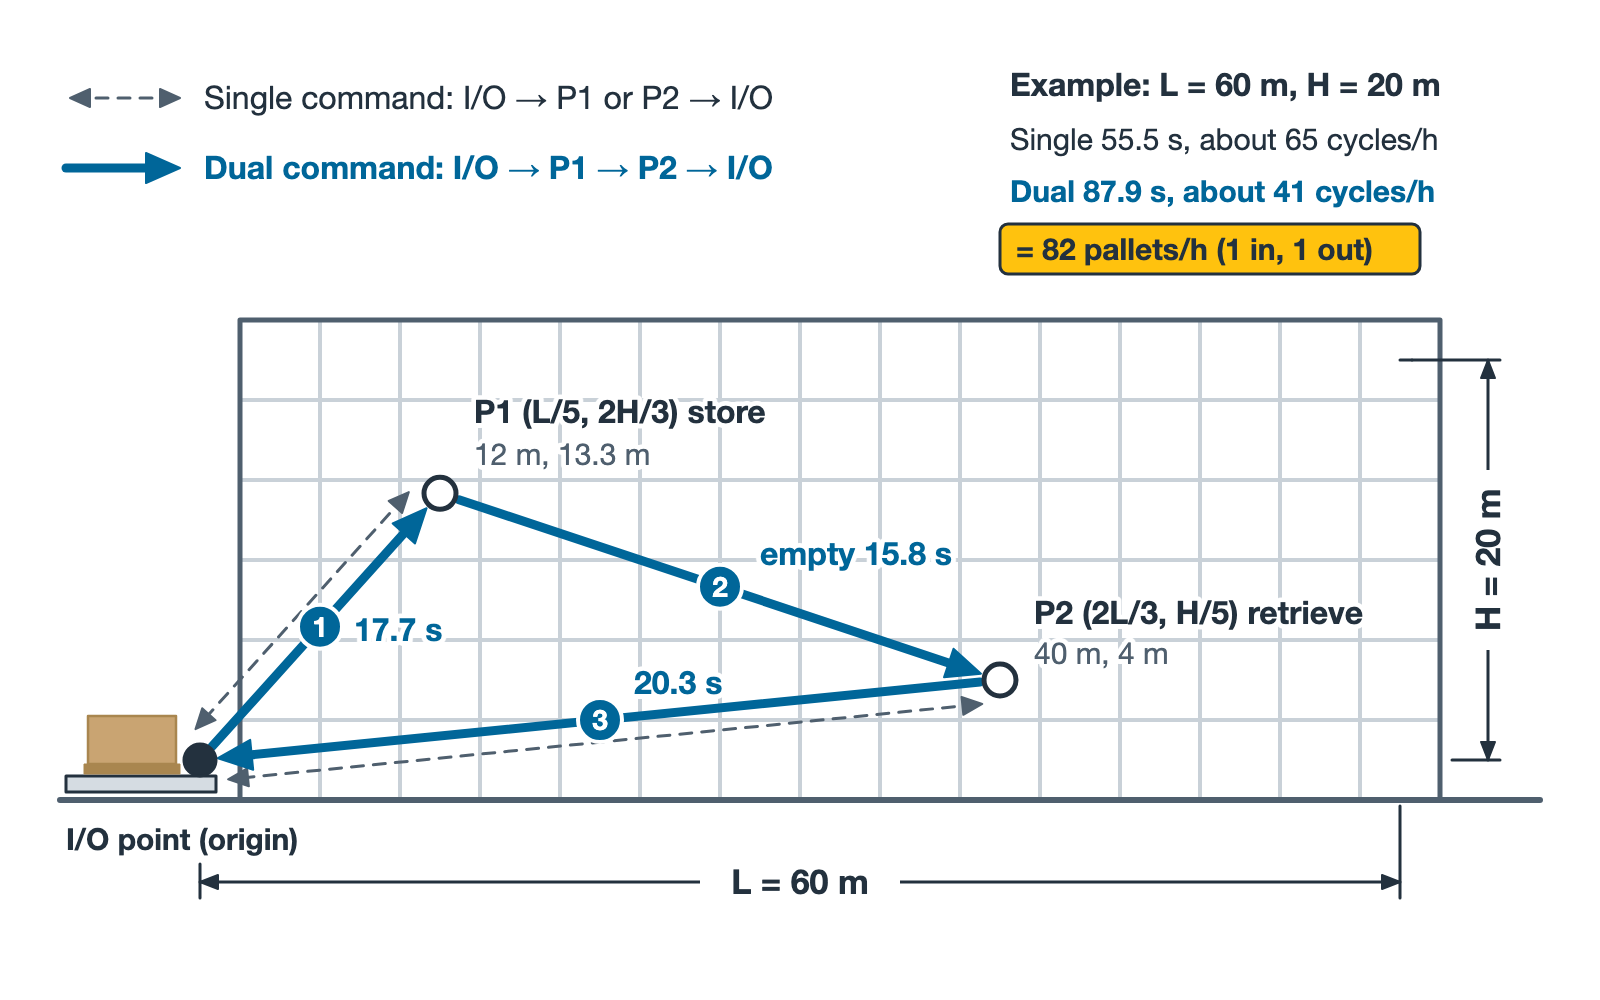
Начало координат — точка ввода-вывода. L — путь хода от опорной точки ввода-вывода до центра самой дальней ячейки, включённой в расчёт; H — эффективная высота подъёма от опорной точки ввода-вывода до центра самой высокой включённой ячейки, а не общая высота стеллажа. P1 лежит на расстоянии L/5 от точки ввода-вывода на высоте 2H/3; P2 — на расстоянии 2L/3 на высоте H/5. Точные определения L и H и область применимости метода двух точек (она зависит от отношения длины прохода к высоте и от скоростей по обеим осям) приведены в самом тексте FEM 9.851. Документ платный, поэтому его предельные значения мы здесь не пересказываем. Времена грузовых операций и задержек в нашем примере ниже — это входные данные примера, а не значения из FEM 9.851; в реальном расчёте используют времена, заявленные для проекта.
Одинарный цикл — это одна укладка или одна выемка: от точки ввода-вывода до ячейки и обратно. FEM 9.851 берёт среднее из двух одинарных циклов: одного до P1 и одного до P2. Двойной цикл объединяет одну укладку и одну выемку: кран забирает приходящую паллету в точке ввода-вывода, ставит её в P1, порожняком идёт к P2, забирает отгружаемую паллету и привозит её в точку ввода-вывода.
Поэтому «40 двойных циклов в час» означают 80 паллет в час при двух условиях: каждый двойной цикл ставит одну паллету и забирает одну (грузозахват на одну грузовую единицу), и в пиковый час приход и отгрузка действительно идут одновременно и примерно в равных объёмах. При смешанных циклах обозначим через d долю двойных циклов среди всех циклов. Тогда паллет в час = 3 600 × (1 + d) ÷ [(1 − d) × время одинарного цикла + d × время двойного цикла], где времена циклов в секундах, одинарный цикл перемещает одну паллету, двойной — две. Стоит в предложении спутать циклы и паллеты — и на бумаге производительность удваивается. Когда к нам попадает чужой расчёт, первым делом мы смотрим, что в нём написано: циклы/ч или паллеты/ч.
Полный пример расчёта: проход 60 м, высота подъёма 20 м
Ход и подъём идут одновременно, поэтому каждый участок длится столько, сколько более долгая из двух осей. Время по каждой оси складывается из разгона и движения с постоянной скоростью; ускорение и замедление считаем одинаковыми, скорости сначала переводим в м/с. Если путь s ≥ v²/a, ось выходит на номинальную скорость и t = s/v + v/a. Если s < v²/a, номинальная скорость не достигается и t = 2√(s/a). Здесь s — в м, v — в м/с, a — ускорение в м/с².
Помимо перемещения, в каждый цикл входят два постоянных блока времени. Первый — грузовая операция: телескопические вилы выдвигаются, немного приподнимают или опускают груз и втягиваются; она считается один раз на каждую уложенную или вынутую паллету. Второй — запас на точное позиционирование, подтверждение ячейки и обмен данными при каждой остановке, здесь 1 с на остановку. В одинарном цикле 2 грузовые операции и 2 остановки, в двойном — 4 грузовые операции и 3 остановки.
Условия примера: паллетный кран-штабелёр одинарной глубины, L = 60 м, H = 20 м; ход 160 м/мин, ускорение 0,5 м/с²; подъём 50 м/мин, ускорение 0,5 м/с²; вилы 40 м/мин, ускорение 0,5 м/с², ход вил при одинарной глубине 1,2 м плюс 1,5 с на небольшой подъём или опускание — итого около 7,8 с на грузовую операцию; точка ввода-вывода внизу у торца прохода.
| Участок / статья | Ход | Подъём | Определяющее |
|---|---|---|---|
| Точка ввода-вывода → P1 (12 м, 13,3 м) | 9,8 с | 17,7 с | 17,7 с |
| Точка ввода-вывода → P2 (40 м, 4 м) | 20,3 с | 6,5 с | 20,3 с |
| P1 → P2 (28 м, 9,3 м) | 15,8 с | 12,9 с | 15,8 с |
| Одинарный цикл = (2×17,7 + 2×20,3) ÷ 2 + 2 грузовые операции + 2 с | 55,5 с, около 65 циклов/ч | ||
| Двойной цикл = 17,7 + 15,8 + 20,3 + 4 грузовые операции + 3 с | 87,9 с, около 41 цикла/ч (82 паллеты/ч) |
Как видно по строке P1, этот участок определяет подъём; ход занимает всего 9,8 с, так что увеличение скорости хода здесь ничего не даёт. На участке до P2 всё наоборот: его определяет ход. Все цифры в таблице теоретические, без коэффициента использования, и их нужно пересчитывать при изменении любого параметра.
Во что обходятся длинный проход, двойная глубина и кран с переводом между проходами?
Тот же кран, что и выше, меняем по одному условию:
| Условие (остальное как выше) | Одинарный цикл | Двойной цикл | Примечания |
|---|---|---|---|
| База: 60 × 20 м, одинарная глубина | около 65 циклов/ч | около 41 цикла/ч | — |
| Проход удлинён до 120 м | около 51 цикла/ч | около 32 циклов/ч | Дальние участки полностью определяет ход; применимость метода двух точек проверить по тексту FEM 9.851 |
| Двойная глубина, со стороны стеллажа 50% переднее и 50% заднее место, без перестановок | около 63 циклов/ч | около 39 циклов/ч | 7,8 с при одинарной глубине на стороне ввода-вывода; в среднем 9,6 с на стороне стеллажа |
| Двойная глубина, со стороны стеллажа только заднее место, без перестановок | около 61 цикла/ч | около 38 циклов/ч | 7,8 с при одинарной глубине на стороне ввода-вывода; 11,4 с на стороне стеллажа (ход вил 2,4 м) |
| Кран-штабелёр с переводом между проходами | Зависит от проекта | Зависит от проекта | Один кран обслуживает несколько проходов, замедляется на кривых, его производительность делится между этими проходами |
Более длинный проход в паллетном автоматизированном складе (AS/RS) даёт каждому крану больше ячеек, но и каждый цикл становится длиннее, причём модели с меньшими скоростями и ускорениями теряют больше. Перенос точки ввода-вывода в середину прохода сокращает ход, но метод двух точек тогда напрямую не применим; нужно считать фактическую компоновку или моделировать её.
Для двухглубинного хранения метод двух точек FEM 9.851 ничего не говорит о том, как обращения распределяются между передним и задним местом, поэтому взвешивают по данным проекта: среднее время грузовой операции со стороны стеллажа = вероятность обращения к переднему месту × время операции на переднем месте + вероятность обращения к заднему месту × время операции на заднем месте + доля перестановок × время одной перестановки. Время перестановки — это вся дополнительная операция, включая ход до временной ячейки и лишние грузовые операции, а не только движение вил. Перестановка нужна, когда выдаваемая паллета стоит на заднем месте, а перед ней стоит другая, которую сначала надо убрать. Доля перестановок зависит от структуры SKU и от стратегии размещения в WMS. Строка «только заднее место» не учитывает перестановки, поэтому нижней границей реальной производительности она не является: при частых перестановках фактическая производительность падает ещё сильнее. Когда мы сами компонуем двухглубинный склад, мы по привычке считаем каждую выемку как обращение к заднему месту и сверху добавляем перестановки.
Кран-штабелёр с переводом между проходами (по криволинейному рельсу) работает в нескольких проходах и подходит складам с большим числом проходов и низкой интенсивностью в каждом из них. Его производительность нельзя взять из модели прямого прохода: на кривых он замедляется, перевод стрелки добавляет фиксированное время, а производительность одного крана делится между всеми проходами, которые он обслуживает. Такие решения мы моделируем с учётом числа проходов, времени перевода и распределения пикового спроса, а не подгоняем под формулу.
Кранов достаточно — почему склад всё равно не даёт нужной производительности?
FEM 9.851 описывает только кран-штабелёр. Параллельные линии, маршрутизация и общее оборудование в него не входят.
На паллетных конвейерах производительность узла = 3 600 ÷ время, на которое каждая паллета занимает узел (в секундах). В прошлых проектах нашей команды типовые узлы давали примерно следующие цифры — каждый при одной паллете за раз и без очереди. Угловой или поперечный трансфер pop-up на паллетном цепном конвейере занят 24–33 с на паллету, это около 110–150 паллет/ч. Однопозиционный вертикальный подъёмник между этажами тратит 36 с на рейс туда и обратно, около 100 паллет/ч. Одноместный челнок RGV тратит 60–72 с на рейс туда и обратно, около 50–60 паллет/ч. Фактическое время занятости меняется в зависимости от длины хода, груза и диспетчеризации, поэтому его нужно закладывать в расчёт. Если RGV или подъёмник обслуживает несколько линий, проверять его надо по суммарному спросу.
В системах с контейнерами производительности скорее не хватит людям, чем крану. Ручную станцию комплектации мы обычно закладываем на 60 контейнеров на человека в час (число строк заказа на контейнер сильно влияет на эту цифру), и при таком допущении станции могут упереться в потолок раньше, чем кран-штабелёр мини-лоад. Типовой пример расчёта: склад запчастей на втором этаже, полезная высота 4,5 м, обслуживание многоуровневыми шаттлами. С 9 шаттлами расчёт на одинарных циклах даёт около 938 контейнеров/ч, но при всего 6 ручных местах комплектации станции вместе обрабатывают 360 контейнеров/ч. Добавлять шаттлы в такой ситуации бесполезно. Решение лежит на стороне комплектации: например, секционные контейнеры (с разделителями) и партии прихода и отгрузки, спланированные под производственные заказы.
Паллетный AS/RS тоже может встать из-за периферийного оборудования. Ещё один типовой пример: краны-штабелёры, посчитанные на двойную глубину с обращением к заднему месту и коэффициентом 85%, дают около 299 паллет/ч при спросе 215 паллет/ч (в перспективе 282 паллеты/ч) — этого хватает. Но одна машина, например паллетообменник на участке готовой продукции, справляется лишь с 24 паллетами/ч при потребности 30. Такой разрыв нужно прямо указать в предложении как невыполненное требование вместе с альтернативой — это гораздо лучше, чем если заказчик обнаружит его на приёмке.
Проектный запас и коэффициент использования легко перепутать, поэтому, прежде чем перемножать их, договоритесь, как определяется каждый. Коэффициент использования — доля пикового часа, в течение которой машина занята; мы обычно берём 85%, оставляя время на повторное позиционирование и ожидание диспетчеризации. Проектный запас — надбавка к прогнозному спросу; мы обычно берём 1,2. Перемножать их можно, только если каждый определён отдельно: пиковый спрос 100 паллет/ч × 1,2 = 120 паллет/ч, делённое на 0,85, требует теоретической производительности около 141 паллеты/ч. Если коэффициент 1,2 у заказчика уже включает эксплуатационные потери, делить ещё и на 0,85 не нужно: достаточно теоретических 120 паллет/ч. Два прочтения расходятся примерно на 18%, и в договоре должно быть сказано, какое из них действует. Ещё одно условие: двойные циклы можно закладывать, только если в пике приход и отгрузка идут одновременно. В периоды массовой отгрузки почти без прихода считаются только одинарные циклы.
Что участники тендера должны указать в расчётах
Когда паллеты в час не сходятся с объектом, причина обычно кроется в одном из следующих мест: двойные циклы посчитаны как паллеты или производительность на одинарных циклах подана как пиковая; опорные точки взяты в середине прохода или рядом с точкой ввода-вывода вместо P1 и P2 по FEM 9.851; номинальные скорости применены к коротким ходам, на которых они не достигаются; двойная глубина посчитана только по переднему месту, без обращений к заднему месту и перестановок; не учтены времена грузовых операций и позиционирования или не применён коэффициент использования; посчитан кран-штабелёр, но не посчитаны узлы конвейера и точка ввода-вывода.
Поэтому мы требуем от каждого участника расчёт на одном наборе условий, в котором указано как минимум:
| Статья | Что должно быть в расчёте |
|---|---|
| Геометрия | Определение и значения L и H; положение и высота точки ввода-вывода; одинарная или двойная глубина |
| Приводы | Скорости и ускорения хода, подъёма и вил; различаются ли значения для порожнего и гружёного режима |
| Постоянные времена | Время грузовой операции, а также время позиционирования и обмена данными на каждой остановке — отдельными строками |
| Циклы | Координаты P1 и P2, время каждого участка, время одинарного и двойного цикла |
| Двойная глубина | Вероятность обращения к переднему и заднему месту; доля перестановок |
| Коэффициенты | Значения коэффициента использования и проектного запаса и то, перемножаются ли они |
| Система | Производительность и пиковая нагрузка каждого узла конвейера, подъёмника, RGV и станции комплектации; результаты моделирования при одновременном приходе и отгрузке |
Нереальными бывают и цели самого заказчика. Распространённый случай: первая редакция тендерной документации требует 200 паллет/ч на приход и отгрузку плюс двухглубинное хранение, тогда как фактические времена циклов оборудования выдерживают лишь около 150 паллет/ч, а ширины площадки для двухглубинных стеллажей всё равно не хватает. Это нужно сказать на этапе уточнений, разделить цель на среднюю и пиковую (скажем, 120 паллет/ч в среднем и 150 паллет/ч в пике) и перейти на одинарную глубину. Если отложить это до подачи предложения и оформить отклонение, вы уже в обороне.
Методика приёмки тоже должна быть в договоре. По FEM 9.221 время цикла при испытаниях на производительность определяется так, как описано в FEM 9.851. Во время испытаний обращения к ячейкам должны быть распределены так же равномерно, как это заложено в расчёт времени цикла; сосредоточенные операции, такие как первичное заполнение склада или пиковые периоды, для этого испытания не подходят. Испытание на надёжность и коэффициент готовности длится от 1 дня до 1 рабочей недели в зависимости от размера установки. В договоре также должно быть указано, какие циклы измеряются — одинарные или двойные — и в каких ячейках.
Частые вопросы
Если кран делает 40 двойных циклов в час, он перемещает всего 40 паллет? Нет. Каждый двойной цикл одну паллету ставит и одну забирает, поэтому 40 циклов/ч — это 80 паллет/ч. Это верно только тогда, когда в пике есть и приход, и отгрузка в сопоставимых объёмах.
Все участники предлагают двухглубинное хранение. Как сравнить их честно? Попросите каждого указать вероятности обращения к переднему и заднему месту и долю перестановок, взвесьте время грузовой операции по этим трём величинам и пересчитайте всё на одном наборе данных. Этот шаг не входит в метод двух точек FEM 9.851, поэтому его должна задавать тендерная документация.
Какой запас нужен крану-штабелёру? Зависит от того, как определены проектный запас и коэффициент использования. Мы обычно берём 1,2 и 85% и перемножаем их, только если они определены отдельно; если 1,2 уже включает эксплуатационные потери, повторно делить на 0,85 не нужно. Два способа расходятся примерно на 18%, и в расчёте должно быть сказано, какой из них применён.
Примеры расчёта — типовые случаи. Ориентировочные цифры основаны на опыте прошлых проектов нашей команды и служат лишь первым ориентиром; каждый проект считается по его собственным данным.
Источники
- FEM (European Materials Handling Federation), перечень технических руководств, включая FEM 9.851 (2003), FEM 9.221 и FEM 9.222: https://fem-eur.com/technical-guidance/
- FEM 9.851 (EN) Performance Data of Storage and Retrieval Machines: Cycle Times, страница каталога: https://standards.globalspec.com/std/2054853/FEM%209.851%20(EN)
- FEM 9.221 Performance Data of S/R Machines: Reliability, Availability (первое издание 1981 года; испытание на производительность — раздел 3.1): https://www.fem-eur.com/wp-content/uploads/2016/03/FEM-9_221_Englisch.pdf
- Rücker, A. et al., расчёт энергопотребления кранов-штабелёров, FME Transactions Vol. 48 No. 4 (2020); на рисунке 5 показаны опорные точки двойного цикла по FEM 9.851: https://www.mas.bg.ac.rs/_media/istrazivanje/fme/vol48/4/4_a_ruecker_et_al.pdf
- UNE 58912:2004 Storage and retrieval machines – Cycle times (испанский стандарт): https://www.en-standard.eu/une-58912-2004-storage-and-retrieval-machines-cycle-times/
Мы — технический отдел EMMANUEL. Если нужно сравнить расчёты нескольких участников тендера или проверить, сколько проходов требуется проекту, присылайте компоновку, высоту стеллажей и цифры прихода и отгрузки в пиковый час через форму обратной связи — мы проверим их на данных вашего проекта.