Сколько конвейерная система перемещает за час, определяет не номинальная скорость конвейеров. Это зависит от структуры заданий, совместно используемого оборудования, правил управления и узких мест. Паллетные линии обычно упираются в угловые трансферы (подъёмные перегружатели), подъёмники, RGV и точки ввода и вывода склада; коробочные — в узлы слияния, трансферы, подъёмники, станции сканирования и взвешивания и ручные рабочие места. Наш метод состоит из трёх шагов: рассчитать время цикла каждого узла, проверить его загрузку по спросу пикового часа, а затем провести моделирование, чтобы увидеть очереди и буферы.
Коротко
- На линии, где один поток идёт через последовательные узлы, производительность определяет самый медленный узел; если несколько потоков делят подъёмник, трансфер или RGV, нужно учитывать ещё и структуру заданий и правила выпуска.
- На паллетных конвейерах с выпуском по зонам производительность определяется временем такта зоны; деление скорости конвейера на длину паллеты её завышает.
- Для каждого узла в техническом задании должны быть указаны спрос, проектная производительность, условия расчёта и методика приёмки, а предел загрузки и проектный запас — записаны как согласованные для проекта значения.
Две формулы для расчёта производительности конвейера
Для непрерывного транспортирования есть одна базовая формула: поток (шт./ч) = скорость (м/мин) × 60 ÷ шаг (м). Шаг — это длина груза в направлении движения плюс промежуток до следующего. Ответвление при 15 м/мин с шагом 1,5 м перемещает 600 коробов/ч; магистраль при 60 м/мин с шагом 1,0 м — 3 600 коробов/ч. Для проверки худшего случая берут шаг самого длинного груза; для прогноза реальной производительности его взвешивают по структуре коробов. Промежуток также должен оставлять достаточно времени на считывание штрихкода, срабатывание фотодатчиков и отвод ниже по потоку.
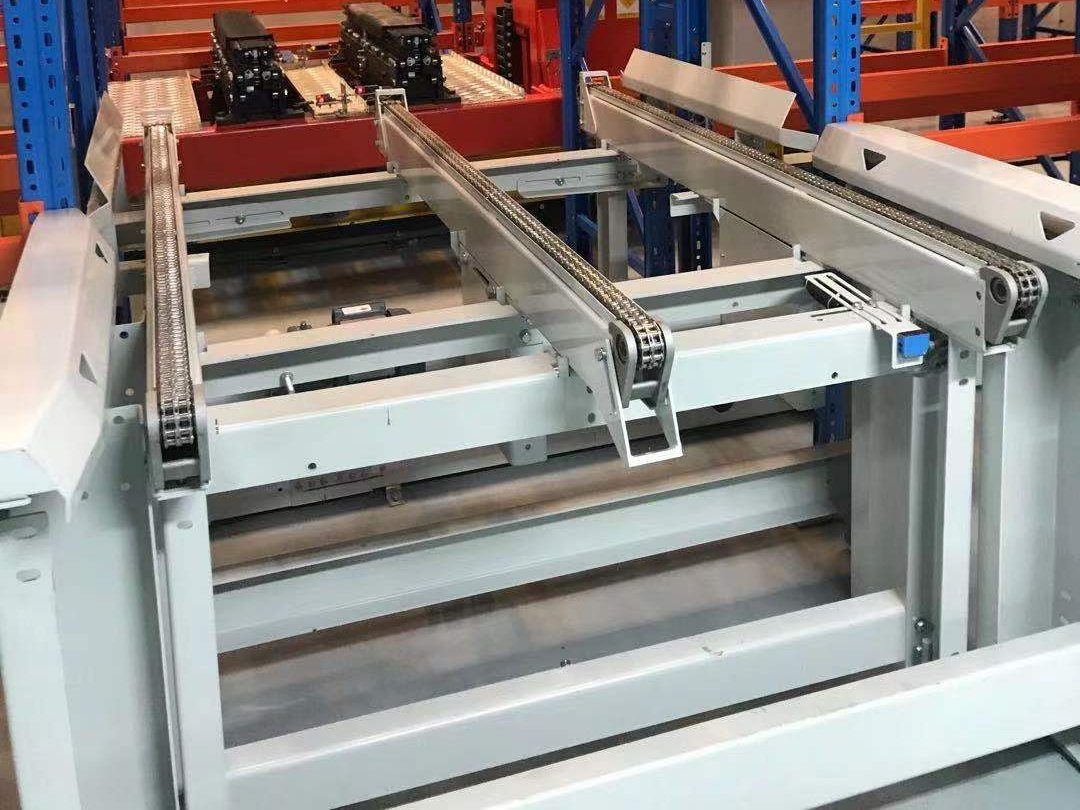
Паллетные конвейеры обычно делят на накопительные зоны, по одной паллете на зону. При выпуске по зонам производительность узла следует из времени такта зоны. Если паллета разгоняется и тормозит с одинаковым ускорением и в пределах зоны выходит на скорость линии, T = путь ÷ скорость + скорость ÷ ускорение + время реакции; для зоны, слишком короткой, чтобы выйти на скорость линии, нужен расчёт по треугольному профилю. Цепному конвейеру длиной 2,7 м при 0,3 м/с (18 м/мин), ускорении 0,5 м/с² и реакции 0,5 с нужно около 10,1 с на зону — теоретическая производительность около 356 паллет/ч. При 12 м/мин и зоне 3 м получается около 15,9 с, то есть около 226 паллет/ч. Непрерывный выпуск может дать больше; проверяйте по фактическому способу управления. Уже эти цифры показывают, что у прямых участков теоретическая производительность выше, чем у любого узла, где паллета должна остановиться, чтобы сменить направление, подняться или пройти проверку.
Сколько паллет в час может переместить паллетный конвейер?
На некоторых паллетных проектах узкое место — угловой трансфер. Паллета должна остановиться, подняться и уйти в другом направлении. При 12 м/мин, паллете 1 200 мм и времени подъёма 2,4 с она проходит 1,5 м по роликам и 1,8 м по цепям; добавляем подъём, а также разгон и торможение с ускорением 0,5 м/с² и реакцию 0,5 с для каждого из двух движений — и один перевод занимает около 20,7 с. Это теоретическая производительность около 174 паллет/ч, или около 148 паллет/ч при эффективности диспетчеризации 85%. В прошлых проектах нашей команды расчётные значения для паллетных угловых трансферов лежали примерно в диапазоне 110–154 паллет/ч в зависимости от условий проекта. Поворотным столам на поворот обычно нужно 6–10 с, но сравнивать следует полные циклы (въезд, поворот, выезд): одно лишь время поворота вводит в заблуждение. Сами трансферы представлены на странице паллетных конвейерных систем.
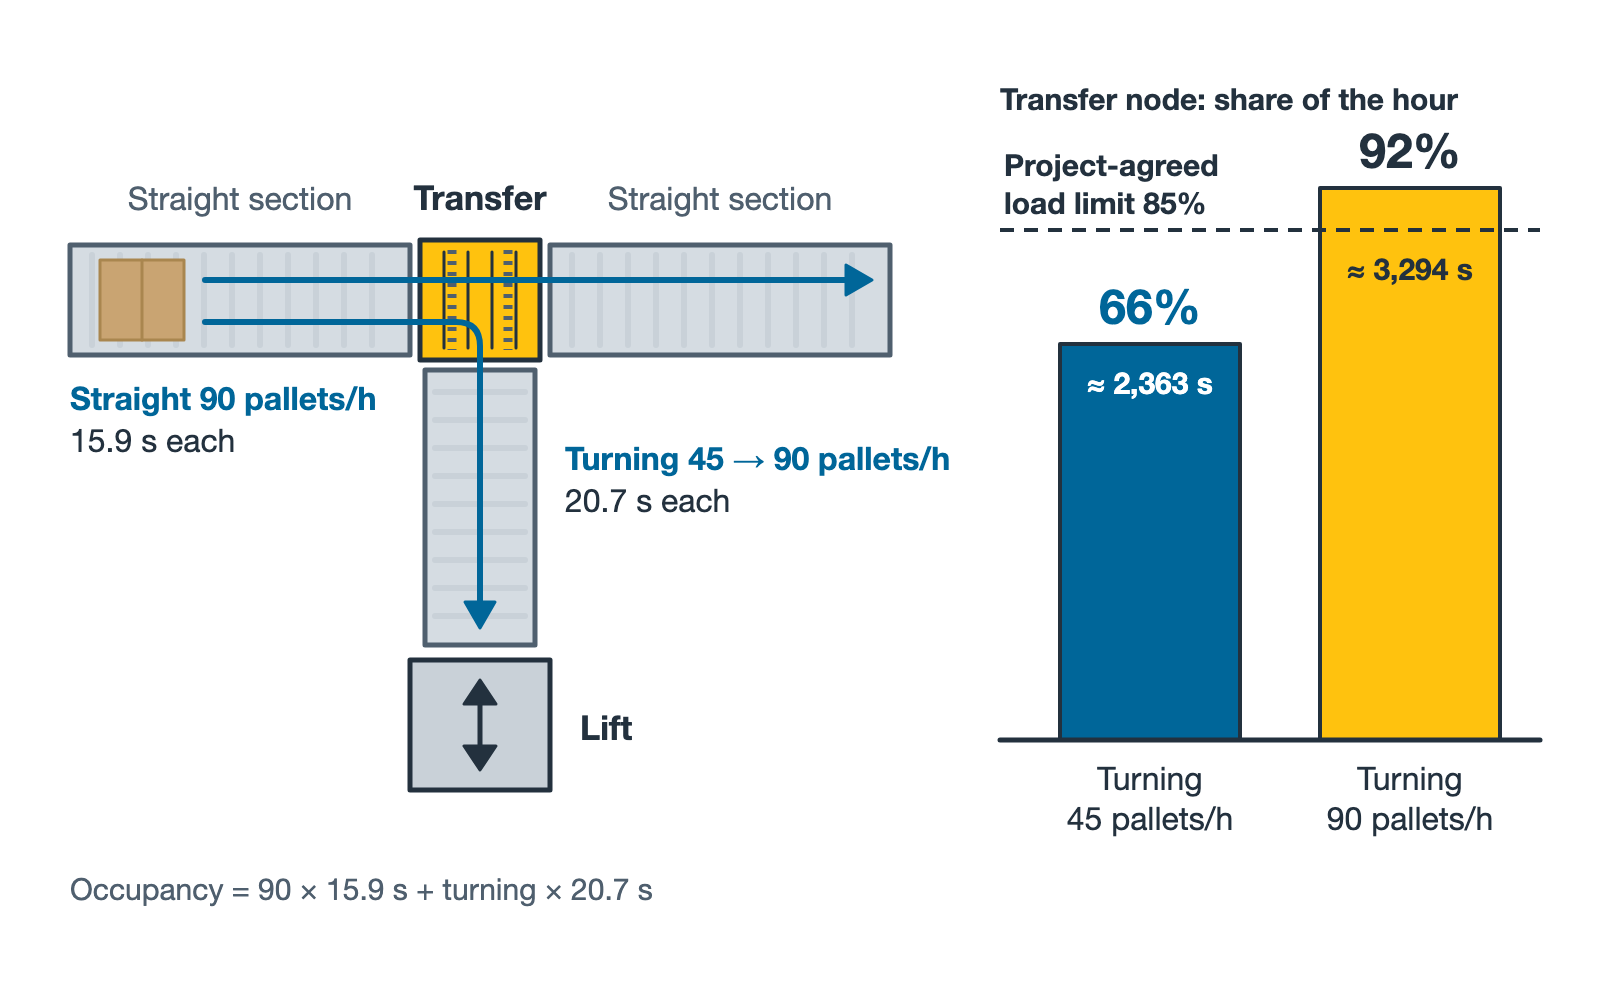
Узлы трансферов часто обрабатывают и проходящие прямо, и поворачивающие паллеты, поэтому их взвешивают по структуре заданий. Допустим, 90 паллет/ч идут прямо (по 15,9 с) и 45 паллет/ч поворачивают (по 20,7 с): вместе они занимают около 2 363 с, или 66% часа. Удвойте поворачивающий поток до 90 паллет/ч — и занятость вырастет примерно до 3 294 с, или 92%, то есть этот узел превысит предел загрузки 85% раньше, чем прямые участки по обе стороны от него.
Типовой пример расчёта: паллетный AS/RS должен обрабатывать 90 паллет/ч на приход и 90 паллет/ч на отгрузку плюс 30 пустых паллет/ч, паллеты 1 200 × 1 000 мм массой до 500 кг. Конвейерная система состоит из цепных конвейеров, рольгангов, трансферов и паллетных подъёмников возвратно-поступательного действия. Расчёт цикла на одну единицу даёт около 131 паллеты/ч для цепного конвейера, около 129 — для рольганга, около 120 — для трансфера и около 101 — для подъёмника. Это производительность одной единицы; общий поток ещё нужно разделить по маршрутам между единицами и проверить заново. Порядок величин, однако, уже ясен: наибольший запас у прямых участков, а самые напряжённые — подъёмники и трансферы.
Подъёмники и RGV тоже часто становятся узкими местами. Паллетный подъёмник возвратно-поступательного действия в прошлых проектах нашей команды — одна единица на одно паллетоместо, грузы до 1,5 т, вертикальная скорость около 40 м/мин, конвейер ввода и вывода около 12 м/мин — давал примерно 60–90 паллет/ч при высоте подъёма около 6 м и часто опускался примерно до 40 паллет/ч выше 15 м. Высота — не единственный фактор: вертикальное ускорение, открывание и закрывание защитных ворот и время передачи груза тоже меняют результат, и в расчётной ведомости каждая из этих статей должна быть указана. Одноместный RGV при 160 м/мин, среднем пути около 26 м и бортовом цепном конвейере 12 м/мин для приёма и выдачи даёт около 50–60 паллет/ч; более длинный путь или больше точек стыковки снижают эту цифру. См. рельсовые челноки (RGV). Двухместный RGV (с двумя паллетоместами) везёт за рейс две паллеты, но приближается к двойной производительности, только когда задания на приход и отгрузку действительно удаётся спаривать.
В многоэтажных складах частое узкое место — там, где конвейер меняет направление и затем подаёт груз на подъёмник. Поворот и подъёмник стоят последовательно: время прохождения паллеты складывается, а пропускную способность стыка определяет более медленный из двух плюс любые блокировки и взаимные ожидания между ними. Проверяйте этот стык отдельно, моделируйте пару целиком и оставляйте одно-два паллетоместа буфера до и после подъёмника.
Станции ввода, вывода и вспомогательные станции тоже входят в расчёт. Если контроль габаритов, превышения высоты, веса и штрихкода на вводе настроен по принципу «стоп — проверка», паллета должна стоять, а это ещё один узел с остановкой; для отбракованных паллет в любом случае нужна возвратная линия. Встроенный в линию паллетообмотчик обрабатывает около 20–25 паллет/ч на единицу, а паллетообменник — около 30 циклов/ч; когда поток отгрузки приближается к этим цифрам, рассмотрите параллельные единицы или обводную линию.
Где застревают коробочные конвейеры
На коробочных линиях мы прежде всего смотрим, будут ли очереди на узлах слияния. Слияния с косыми роликами обычно работают под углом 30°, скорость магистрали — как правило, от 45 до 90 м/мин. Чем больше ответвлений вливается, тем меньше промежутков остаётся на магистрали и тем длиннее очереди на ответвлениях. Поэтому узлы слияния проверяют по занятости магистрали, а приоритет выпуска каждого ответвления прописывают в WCS.
У трансферов и отводов есть каталожные пределы. Коробочные поперечные трансферы pop-up (роликовые или ленточные) обычно рассчитаны максимум на 1 500 коробов/ч (≤ 50 кг на единицу), а поворотные рычажные отводчики — до 2 400 шт./ч. Если поток на магистрали выше, нужен более быстрый способ отвода или больше точек отвода; см. модули слияния и отвода.
Межэтажный подъём — это компромисс между производительностью и резервированием. Коробочные подъёмники возвратно-поступательного действия (≤ 100 кг на единицу) дают около 100–400 коробов/ч; к верхней цифре они приближаются при подъёме 4–6 м и часто опускаются примерно до 100 коробов/ч при 15–20 м. При одинарном цикле около 20 с одна единица даёт около 180 коробов/ч. Подъёмники непрерывного действия (C- или Z-типа) достигают 1 200 коробов/ч, а один спиральный конвейер — до 2 000 коробов/ч. Когда межэтажный поток доходит до нескольких сотен коробов в час, выбирать приходится между подъёмником непрерывного действия и несколькими возвратно-поступательными. При нескольких возвратно-поступательных подъёмниках остальные продолжают работать, когда один остановлен; у подъёмника непрерывного действия производительность выше, но при его остановке отрезан целый этаж. Окна технического обслуживания, площадь и проёмы в перекрытиях с их противопожарными закрытиями входят в то же сравнение. См. вертикальные подъёмники.
Для станций сканирования, взвешивания и измерения габаритов сначала выясните, работают ли они с остановкой или в потоке. Взвешивание с остановкой требует, чтобы груз замер, поэтому его цикл — въезд, успокоение, выезд. Непрерывное динамическое взвешивание и DWS работают без остановки конвейера, но грузы должны быть уже разделены, подаваться поштучно и выдерживать минимальный промежуток; одна установка DWS обычно обрабатывает 3 000–6 000 шт./ч. Чем выше доля несчитанных штрихкодов, тем больше загружены линии отбраковки и рециркуляции. Если вес используется для выставления счетов или расчётов, весы могут подпадать под законодательную метрологию. И ЕС, и Турция разделяют автоматические и неавтоматические весы — по тому, должен ли оператор вмешиваться в процесс взвешивания, — и регулируют их двумя разными сводами правил (перечислены в источниках). Руководствуйтесь действующими консолидированными текстами ЕС и действующими турецкими изменениями. Применяется ли оценка соответствия, зависит от назначения и от национального законодательства в рамках директив 2014/31/EU и 2014/32/EU; класс точности задаёт лишь требования к характеристикам. Уточните это в метрологическом органе страны проекта.
У ручных рабочих мест и погрузки в грузовые автомобили каталожных цифр нет. Производительность перемаркировки штрихкодов, этикетирования, контроля и комплектации зависит от фактического содержания работы и проверяется по замеренным временам операций. В некоторых технических заданиях на ручную погрузку коробов с телескопическими ленточными конвейерами требуют около 1 500 коробов/ч; число людей, масса коробов и схема укладки подтверждаются для каждого проекта.
В таблице ниже приведены расчётные значения, каталожные значения или наш проектный опыт для типовых узлов при указанных условиях. Это не гарантированные цифры.
| Узел | Типовая производительность | Условия |
|---|---|---|
| Прямой участок паллетного цепного / роликового конвейера | около 226–356 паллет/ч (теоретически) | 12–18 м/мин, зона 2,7–3 м, выпуск по зонам |
| Паллетный угловой трансфер (расчёт) | около 148 паллет/ч | 12 м/мин, паллета 1 200 мм, подъём 2,4 с, 0,5 м/с², реакция 0,5 с на каждое движение, эффективность диспетчеризации 85% |
| Паллетный угловой трансфер (расчётные значения проектов) | около 110–154 паллет/ч | разные проекты, разные допущения по скорости и диспетчеризации |
| Паллетный подъёмник возвратно-поступательного действия | около 60–90 паллет/ч при 6 м; около 40 паллет/ч выше 15 м | проектный опыт команды; одна единица, одно паллетоместо, ≤ 1,5 т, около 40 м/мин по вертикали; время ворот и передачи проверяется по проекту |
| Одноместный RGV | около 50–60 паллет/ч | проектный опыт команды; 160 м/мин, средний путь около 26 м, бортовой конвейер 12 м/мин |
| Встроенный в линию паллетообмотчик | около 20–25 паллет/ч | проектный опыт команды; одна единица, проверить по числу витков и типу плёнки |
| Коробочное ответвление / магистраль | 600 / 3 600 коробов/ч | 15 м/мин при шаге 1,5 м / 60 м/мин при шаге 1,0 м |
| Коробочный поперечный трансфер pop-up | ≤ 1 500 коробов/ч | каталожный предел; ≤ 50 кг на единицу, роликовый или ленточный |
| Коробочный подъёмник возвратно-поступательного действия | около 100–400 коробов/ч | каталожное значение; ≤ 100 кг на единицу, близко к верхней цифре при 4–6 м, около 100 коробов/ч при 15–20 м |
| Подъёмник непрерывного действия / спиральный | ≤ 1 200 / ≤ 2 000 коробов/ч | каталожные пределы; спиральный подъёмник 1–12 м, ≤ 50 кг на единицу |
| DWS | 3 000–6 000 шт./ч | каталожное значение; в потоке, ≤ 2,5 м/с, ≤ 30 кг на единицу, грузы разделены и подаются поштучно |
| Погрузка телескопическим ленточным конвейером | около 1 500 коробов/ч | требование проекта; численность персонала и тип коробов подтверждаются по проекту |
Этап проектирования: посчитать, смоделировать и записать в техническое задание
Начинаем со статического расчёта. Конвейерную систему изображаем в виде схемы узлов и нумеруем узлы. Для каждого узла перечисляем все типы заданий, проходящих через него в пиковый час (приход, отгрузка, пустые паллеты, возвраты, рециркуляция), с их количеством и, взвешивая по времени цикла, получаем занятость. В проектах мы часто исходим из того, что проектная производительность должна быть не меньше 1,2 пикового спроса, а ни один узел в пике не должен быть загружен больше чем на 85%. Это опыт, а не пункт какого-либо стандарта, и в техническом задании нужно также указать длительность пикового окна и то, учитывается ли коэффициент технической готовности отдельно.
Когда статические цифры сходятся, дискретно-событийное моделирование показывает, где в пике будут копиться очереди. На входе — профиль пиковых заданий по 15-минутным интервалам, время цикла каждого узла, правила выпуска WCS и простои из-за отказов; на выходе — загрузка узлов, длина очередей и заполнение буферов. Прогоните как минимум три сценария: одновременный пик прихода и отгрузки, выход из строя одного подъёмника или RGV и волна отгрузки сразу после пересменки.
Результаты обоих шагов вносятся в техническое задание, чтобы приёмка не превратилась в спор. Приложите таблицу производительности узлов, где для каждого узла указаны тип и место, максимальные размеры и масса груза, соотношение прямого прохода и поворота, пиковый спрос, проектная производительность, условия расчёта, предел загрузки и методика приёмки. На FAT замерьте времена циклов трансферов, подъёмников и RGV; на SAT запустите смешанные задания в непрерывном режиме и посчитайте по записям WCS производительность всей линии.
Модернизация и поэтапное расширение: с чего начинать?
Если существующая линия не обеспечивает требуемую производительность, не спешите менять оборудование. Сначала снимите данные за пиковый день. Если PLC или WCS записывает срабатывания фотодатчиков и времена заданий, выгрузите как минимум один пиковый день и посчитайте по каждому узлу и по 15-минутным интервалам число проходов, время блокировки (ниже по потоку всё занято) и время простоя без груза (выше по потоку пусто). Если журналов нет, поставьте временные счётчики или снимите на видео. Узкое место найти легко: очередь перед ним никогда не рассасывается, а линия за ним постоянно работает вхолостую. Затем замерьте время цикла подозрительных узлов и проверьте записи на ложные срабатывания фотодатчиков и повторные попытки считывания штрихкодов. Немалая часть «проблем с производительностью» оказывается логикой выпуска или приоритетом слияния. Наш обычный порядок исправлений: сначала логика, потом буферы, потом обводная линия или параллельная единица и только в последнюю очередь новое оборудование.
Достаточен ли буфер, обычно видно прямо на объекте. Распространённый случай: после запуска мини-лоад комплектовщик ждёт около трёх минут между возвратом одного контейнера на хранение и прибытием следующего и просто стоит без дела, пока не добавят буфер рециркуляции на отгрузке. Буферы мини-лоад нужно проектировать заранее, исходя из цикла «товар к человеку», а не латать после запуска.
Иногда недобор производительности вообще не связан с узлами. Распространённый случай: на сортировочной линии, питаемой от низковольтной сети общего пользования, время от времени срабатывают автоматические выключатели. Сначала измерения и диагностика: перегрузка, утечка на землю, селективность, качество напряжения. Затем решение из двух частей. Систему управления (PLC, серверы WCS) поставьте на ИБП, чтобы провал напряжения не обесточивал управление и не приводил к потере данных; ИБП защищает только то, что к нему подключено. С ложными срабатываниями в силовых цепях разбирайтесь, приводя выключатели и заземление в соответствие с требованиями производителя сортера (в этом случае TN-S) и местными правилами электромонтажа (в Турции — TS HD 60364), с проверкой квалифицированным инженером-электриком. Такие эксплуатационные риски вносите в перечень технического обслуживания ещё на этапе тендера.
В Турции, Европе и на Ближнем Востоке многие проекты — это поэтапное расширение в существующих зданиях, и первая очередь должна оставлять место для второй. Магистраль и ключевые узлы рассчитывайте на конечный объём или резервируйте место под параллельную линию. В будущих точках ответвления ставьте интерфейсные секции, чтобы для второй очереди не пришлось разбирать конвейеры первой. Зарезервируйте место и проём в перекрытии под второй подъёмник, а также секцию удлинения рельса RGV. Оставьте достаточный запас по входам-выходам PLC, оборудованию WCS, электрической мощности и месту в шкафах управления для второй очереди. Подключение второй очереди требует плана остановки, лучше всего с переключением в выходные или праздники. Проёмы, пересекающие пожарные отсеки, следует согласовать вместе с проектом противопожарной защиты ещё при подаче первой очереди на разрешения.
Частые вопросы
В: Если удвоить скорость конвейера, удвоится ли производительность линии?
О: Обычно нет. Подъём, реакция и позиционирование — это постоянные времена, которые составляют большую часть цикла на трансферах, подъёмниках, RGV и ручных станциях. При росте скорости они не сокращаются, поэтому узкие места выигрывают совсем немного.
В: Какой запас нужен при проектировании паллетного конвейера?
О: Единого стандарта нет. Мы часто проектируем на производительность не меньше 1,2 пикового спроса с пределом загрузки 85% на узел; важно вместе с этим указать пиковое окно и базу по готовности. Если бизнес быстро растёт или простой обходится дорого, запас увеличивайте.
В: Наша существующая линия не обеспечивает требуемую производительность. Пора менять оборудование?
О: Пока нет. По записям PLC или WCS либо по временным счётчикам найдите узел, перед которым стоит очередь, а за которым пусто, и замерьте его время цикла. Многие узкие места снимаются изменением логики PLC или WCS либо добавлением буфера; новое оборудование — обычно последний шаг.
Примеры расчёта в этой статье — типовые случаи; ориентировочные цифры основаны на опыте прошлых проектов нашей команды и служат лишь первым ориентиром. Каждый проект считается по его собственным данным.
Источники
- ЕС: Директива 2014/32/EU о средствах измерений (приложение VIII — автоматические весы, MI-006): https://eur-lex.europa.eu/eli/dir/2014/32/oj/eng
- ЕС: Директива 2014/31/EU о неавтоматических весах: https://eur-lex.europa.eu/eli/dir/2014/31/oj/eng
- OIML: R 51-1 Automatic catchweighing instruments (редакция 2006 года): https://www.oiml.org/en/files/pdf_r/r051-p-e06.pdf
- Турция, Official Gazette от 29 июня 2016 года, № 29757: Ölçü Aletleri Yönetmeliği (2014/32/AB), Measuring Instruments Regulation: https://www.resmigazete.gov.tr/eskiler/2016/06/20160629-22.htm
- Турция, Official Gazette от 2 июля 2016 года, № 29760: Otomatik Olmayan Tartı Aletleri Yönetmeliği (2014/31/AB), Non-automatic Weighing Instruments Regulation: https://www.resmigazete.gov.tr/eskiler/2016/07/20160702-3.htm
Если вы планируете новую конвейерную систему или существующая линия не выходит на свои цифры, присылайте компоновку, данные пикового часа или журналы WCS в технический отдел EMMANUEL через форму обратной связи — разберём узлы вместе.