En un almacén de producto terminado de alimentos y bebidas, los cuellos de botella rara vez nacen de una sola máquina: aparecen en los traspasos entre el paletizado de final de línea, los controles de entrada, el almacenamiento y la carga de expedición. La etapa que se dimensionó con un promedio es justo donde los palés hacen cola en temporada alta o cuando hay cambios de formato frecuentes. Nosotros dimensionamos el paletizado sobre la cadencia de cajas en hora punta de las líneas de envasado con un margen (en los proyectos anteriores de nuestro equipo, normalmente 1,2 veces o más), controlamos cada palé con lectura de código, pesaje y control de gálibo antes de que entre al almacén, y destinamos los productos de gran volumen y referencia única al almacenamiento compacto, y las gamas con muchas referencias a un AS/RS con transelevadores de simple o doble profundidad. El WMS sigue el lote y la vida útil hasta el nivel de cada palé y pone en cola los palés de salida en orden de carga antes de que llegue el camión.
La respuesta breve
- Dimensione los robots paletizadores sobre la cadencia de cajas en hora punta de las líneas de envasado y descuente del ritmo teórico de toma los cambios de palé, los cambios de formato, las averías y las esperas en las incorporaciones antes de llamarlo capacidad útil.
- Las bebidas y el agua embotellada, con pocas referencias y lotes grandes, encajan en almacenamiento compacto con lanzaderas o con lanzaderas de cuatro vías; las gamas con muchas referencias y pocos palés por referencia funcionan mejor en un AS/RS con transelevadores de simple o doble profundidad.
- Calcule la capacidad de diseño sobre la hora punta del día punta de la temporada alta, entradas y salidas por separado, y mantenga el grado de utilización de los equipos en el 85 % o por debajo.
¿Cuántos robots paletizadores necesita el final de línea?
En planta, la primera cifra que pedimos es la producción punta de cajas de cada línea de envasado. Dividir la producción del turno entre sus horas solo da un promedio, y los robots dimensionados con un promedio se quedan cortos en la punta.
Tampoco copie esa cifra a ciegas del pliego. Es habitual encontrar en una misma licitación dos tablas de velocidades de línea que no coinciden. Antes de la reunión de aclaraciones preparamos la lista de preguntas, las repasamos una a una y solo dimensionamos los robots cuando se ha acordado el límite superior del flujo de producto terminado.
El ritmo teórico de toma de un robot paletizador es 3.600 ÷ tiempo de ciclo en segundos × cajas por toma. El tiempo de ciclo depende del tipo de garra, de la altura de apilado y del modelo de robot. En los proyectos anteriores de nuestro equipo, una garra de vacío con espuma sobre cajas de cartón estándar trabaja a unos 15 segundos por ciclo, y una garra de pinza sobre cajas de plástico, a unos 10 segundos; aun así, cada caso debe comprobarse con el robot y el mosaico de palé reales. Con 15 segundos y 2 cajas por toma, un robot hace unas 480 cajas/h. Tomar una fila completa de 3 cajas da unas 720 cajas/h, siempre que la caja y el mosaico lo permitan y que un tramo de formación de filas aguas arriba construya esas filas.
Un ejemplo práctico típico con tres líneas de envasado, cada una con una punta de 12 cajas/min:
| Paso | Cifra |
|---|---|
| Punta combinada | 3 × 12 cajas/min × 60 = 2.160 cajas/h |
| Con margen de 1,2 (20 % de holgura) | unas 2.600 cajas/h |
| Robots mínimos con 2 cajas por toma (teórico 480 cajas/h cada uno) | 6 |
| Robots mínimos con 3 cajas por toma (teórico 720 cajas/h cada uno) | 4 |
El margen de 1,2 y el tope de utilización del 85 % son, en esencia, la misma holgura vista desde dos lados (1 ÷ 1,2 ≈ 0,83, algo más exigente que 0,85), así que no los multiplique entre sí. Lo mismo vale cuando más adelante dimensione el almacenamiento y la expedición. El 6 y el 4 salen de ritmos teóricos de toma, de modo que deben tratarse como mínimos preliminares. El número de diseño se obtiene dividiendo entre el ritmo neto de cada robot, una vez descontados los cambios de palé, los cambios de formato, las averías y las esperas en las incorporaciones, y aplicando una sola holgura: o el margen de 1,2 o el tope del 85 %.
Algunas especificaciones de la propiedad (URS) van más allá y exigen una capacidad de diseño de al menos el doble de la demanda, así que lea la especificación del cliente antes de ofertar.
Lo que más se olvida son los cambios de palé y el número de referencias que se producen a la vez. En un puesto de un solo palé, el robot espera mientras se cambia el palé, de modo que ese tiempo entra en el ciclo o el puesto lleva dos posiciones de palé y un almacén de palés vacíos. Un robot puede atender por turnos 2–4 líneas de baja velocidad, pero cada referencia en producción necesita su propia posición de paletizado. Un caso típico: diez líneas de baja velocidad y un requisito de usuario de hasta 8 referencias en producción simultánea. La disposición necesita entonces 8 posiciones de paletizado, diga lo que diga el número de robots. Los detalles de configuración están en la página de la célula de paletizado robotizado.
La garra se elige según la caja. Una garra de vacío con espuma reparte la fuerza de sujeción de manera uniforme, pero es sensible al espesor, la resistencia, la porosidad y la deformación del cartón. Las cajas que absorben humedad se reblandecen y pierden resistencia a la compresión, y su porosidad y su superficie también cambian, de modo que se producen fugas de vacío. Las garras con ventosas individuales (a menudo llamadas tipo pulpo) toleran mejor la calidad del cartón, pero oscilan a alta velocidad y obligan a ralentizar el ciclo. Cuál sujeta mejor no se lee en una ficha técnica; depende de la porosidad y la superficie del cartón y del diseño de la garra. Por eso especificamos pruebas de toma con cajas reales de la estación más húmeda del año, incluidas en el FAT. Los packs de botellas retractilados y las cajas con asas troqueladas suelen dejar escapar aire y normalmente llevan garra de pinza o de horquilla.
Dónde van la formación de filas, el enfardado, el etiquetado y los controles
La formación de filas (acondicionamiento de cajas) se sitúa delante del robot: transportadores, giradores, topes y guías laterales, con empujadores y retenedores servoaccionados que construyen las filas que el robot va a tomar. El girador también puede asegurar que la cara de la etiqueta quede hacia el exterior de la carga.
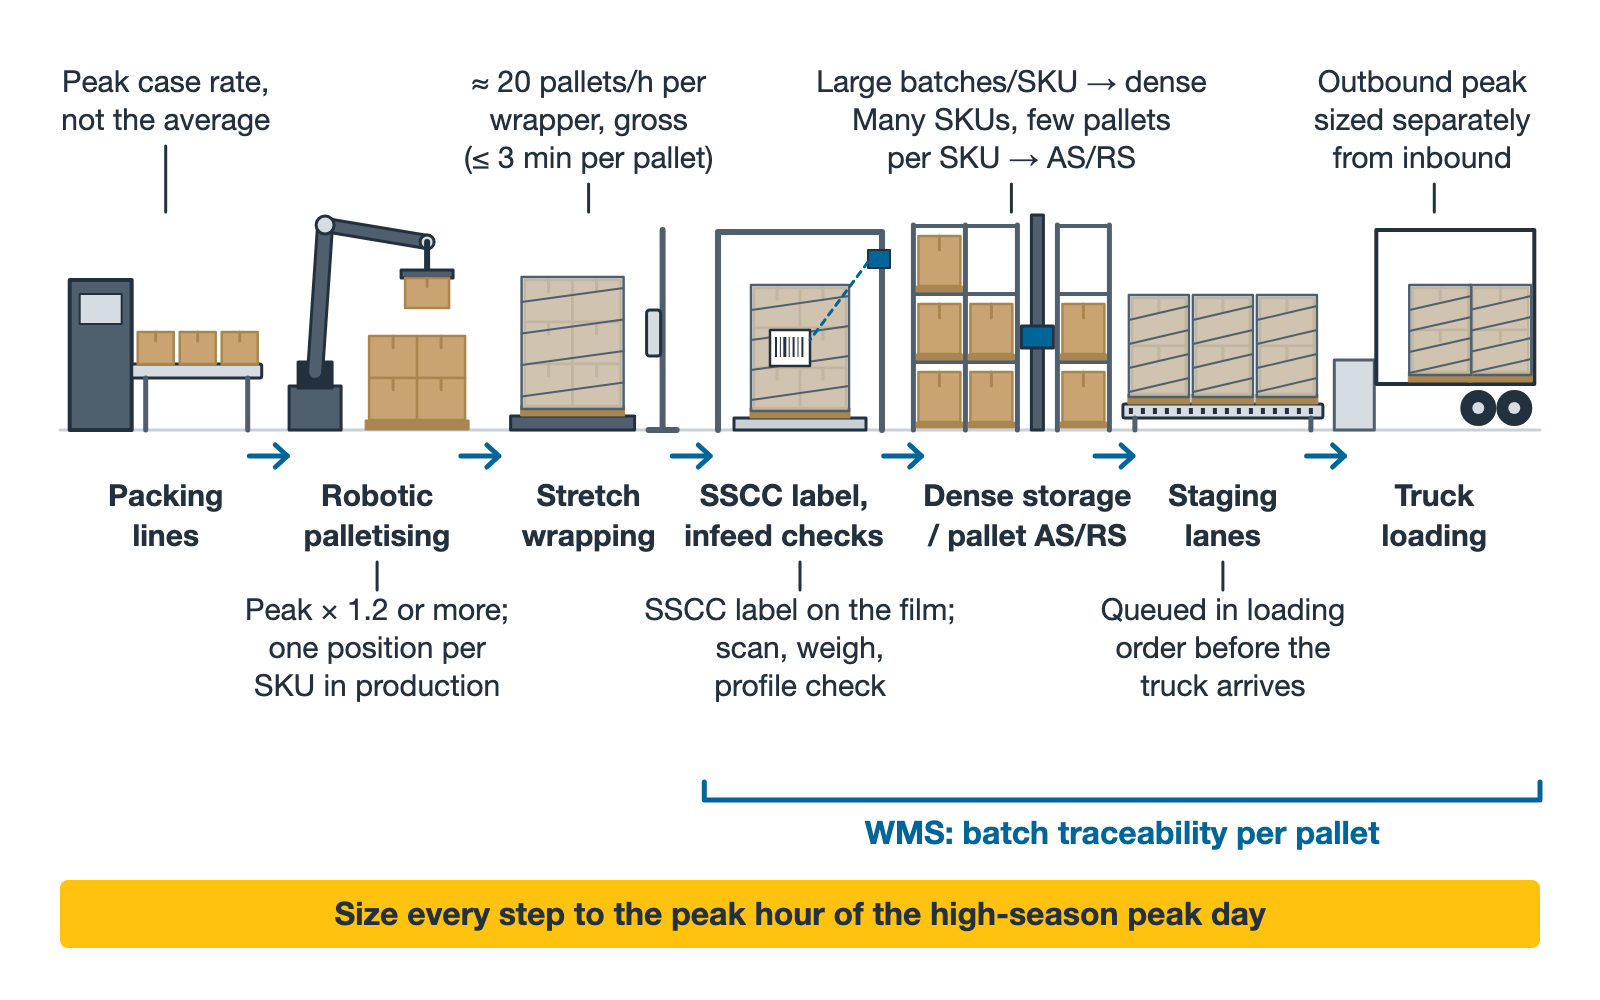
El enfardado con film estirable va después del paletizado. En los proyectos anteriores de nuestro equipo, con un ciclo de enfardado especificado en 3 minutos o menos por palé, contamos con unos 20 palés/h por enfardadora. Es una cifra bruta; los cambios de bobina y los traslados de palé le restan una parte. Si el flujo combinado de palés completos de varios robots la supera, ponga dos enfardadoras en paralelo o enfarde en líneas separadas. Los palés de exportación pueden llevar una cubierta superior y vueltas adicionales; confirme los ajustes con pruebas de transporte sobre palés reales.
El etiquetado va después del enfardado, con la etiqueta sobre el film. Las etiquetas de palé se imprimen normalmente según la GS1 Logistic Label Guideline, con el SSCC (identificador de aplicación 00) en un código de barras GS1-128 y el lote y la fecha de producción o de consumo preferente impresos al lado. La guía de GS1 recomienda una etiqueta en cada una de dos caras contiguas; la altura y la posición del código de barras siguen el texto de la guía y los requisitos del destinatario.
El pesaje y el control de gálibo se colocan en la entrada del almacén, junto con el lector de códigos de barras. El control de gálibo detecta sobrealtura, sobreanchura y voladizo delantero o trasero. El pesaje detecta palés con sobrepeso y, cuando la tara del palé y el peso de las cajas son estables, cajas que faltan. Las tablas inferiores dañadas suelen necesitar un control aparte. Los palés rechazados vuelven a un puesto de manipulación manual.
Un AS/RS con transelevadores es exigente también con los propios palés. Normalmente especificamos una flecha del palé de no más de 6 mm bajo la carga nominal, medida con la disposición real de apoyos de la estantería, y una tolerancia dimensional de no más de 5 mm. Son valores de nuestros proyectos, no límites de una norma, por lo que la carga, la luz entre apoyos y el método de ensayo deben figurar en la especificación (la ISO 8611-1 describe los ensayos habituales de palés). La calidad de los palés de madera en circulación abierta varía mucho, así que una opción es usar palés cautivos dentro del almacén y un cambiador de palés en expedición que pase las cargas a palés de envío.
Almacenamiento compacto o AS/RS con transelevadores en una planta de bebidas
| Situación | Almacenamiento adecuado | Qué comprobar primero |
|---|---|---|
| Lotes grandes de una sola referencia, de decenas a más de cien palés por referencia (habitual en bebidas, agua embotellada, cerveza) | Almacenamiento compacto con transelevadores y lanzaderas de canal, o canales de varias profundidades con lanzaderas de cuatro vías | Como regla de stock, cada canal suele contener una referencia y un lote (el equipo no lo impone); la profundidad del canal sigue al tamaño del lote, y los canales demasiado profundos dejan muchos canales a medio llenar |
| Muchas referencias, pocos palés por referencia (snacks, condimentos, lácteos de varios sabores) | AS/RS con transelevadores de simple profundidad y acceso aleatorio a cualquier ubicación | Palés de entrada y salida en hora punta frente a la capacidad del transelevador en ciclo combinado; una cifra de ciclo según FEM 9.851 es un valor de comparación, así que debe reducirse para la disposición real |
| Prioridad a la densidad, número medio de referencias | AS/RS con transelevadores de doble profundidad | Menor eficiencia de manipulación que la simple profundidad, por experiencia alrededor de un 15 % menos (misma longitud de pasillo y altura de nivel), a calcular en cada proyecto |
| Lácteos refrigerados y similares | Lanzadera de cuatro vías o transelevador para cámara frigorífica, sin personas dentro del almacén | Rango de temperatura, puertas rápidas, versiones para baja temperatura de armarios eléctricos y sensores, protección contra el levantamiento del terreno por congelación bajo la solera |
| Edificio existente con altura libre limitada, o construcción por fases | Lanzadera de cuatro vías | Altura libre, suelo, número de elevadores |
Ambos sistemas pueden convivir en un mismo edificio. Un ejemplo práctico típico: un almacén de congelados a menos de −20 °C, con algo más de la mitad de las ubicaciones en almacenamiento compacto con lanzaderas y el resto en ubicaciones de transelevador de doble profundidad.
Las bebidas y el agua embotellada se almacenan normalmente a temperatura ambiente; la cerveza y el vino, a la temperatura que requiera el producto. Los lácteos merecen una mirada más atenta: la leche UHT y los lácteos envasados asépticamente pueden almacenarse a temperatura ambiente, mientras que los productos refrigerados se mantienen a la temperatura que fijan su etiqueta y el plan APPCC (HACCP).
Sobre la cadena de frío, las normas de higiene alimentaria de la UE (Reglamento (CE) n.º 852/2004) establecen que, para los alimentos que puedan favorecer la multiplicación de microorganismos patógenos o la formación de toxinas, no debe interrumpirse la cadena de frío. Se permiten periodos limitados sin control de temperatura por necesidades prácticas de manipulación, también durante el transporte y el almacenamiento, siempre que ello no suponga un riesgo para la salud. El Food Hygiene Regulation de Turquía también establece que la cadena de frío no debe interrumpirse; consulte el texto consolidado vigente y no el original de 2011. En el almacén, esto significa que las zonas de paletizado, pulmón y muelle de estos productos o bien están dentro de la zona con temperatura controlada, o bien el tiempo que pasan a temperatura ambiente está limitado y evaluado. Los parámetros de ambos tipos de almacenamiento están en las páginas del AS/RS de palés y del sistema de lanzaderas de cuatro vías.
Trazabilidad por lote y FIFO, gestionadas por el WMS palé a palé
La legislación alimentaria de la UE (Reglamento (CE) n.º 178/2002) exige a las empresas alimentarias identificar quién les ha suministrado y a qué empresas han suministrado sus productos, el principio que suele llamarse «un paso atrás, un paso adelante». La Law No. 5996 de Turquía también obliga a los operadores de empresas alimentarias a establecer un sistema de trazabilidad y a facilitar la información cuando la autoridad competente la solicite. La ley exige trazabilidad hacia arriba y hacia abajo de la cadena; no dice cómo conseguirla. La implantación que recomendamos es que el WMS vincule, a nivel de palé, el SSCC, el lote, la línea de producción y la hora de salida de línea, la ubicación, el pedido de salida y el vehículo. En una retirada, el stock puede bloquearse por lote en un solo paso, con la lista de clientes que ya lo han recibido.
El FIFO es más sencillo en un AS/RS con transelevadores de simple profundidad. Un canal de almacenamiento compacto con acceso por un solo extremo funciona por naturaleza como último en entrar, primero en salir, de modo que la regla de stock es una referencia y un lote por canal, y un lote nuevo solo cuando el canal está vacío. Es una regla de gestión, no una función de la máquina. Donde se exija FIFO estricto, construya los canales pasantes: entrada por un extremo y salida por el otro. Los lácteos de vida útil corta se expiden normalmente según el criterio de primero en caducar, primero en salir, y los requisitos de vida útil residual mínima de los clientes se incorporan a las reglas de expedición del WMS.
Algunos productos solo pueden expedirse tras la liberación de calidad. Los palés pendientes de liberación quedan bloqueados en el WMS, y esos días de producción deben contarse en la capacidad de almacenamiento.
Dejar capacidad suficiente para la carga y la punta de verano
Las entradas siguen a la producción y son bastante regulares. Las salidas se concentran en unas pocas ventanas del turno de día y su punta suele ser más alta que la de entrada, así que ambas se calculan por separado. Los pedidos de palés completos van directamente a carriles pulmón de secuenciación en el muelle; los camiones llegan con cita, y el WMS lleva los palés a los carriles de preparación en orden de carga antes de que llegue el camión.
Los pedidos de distribuidores y de la distribución minorista son en su mayoría palés multirreferencia. Montarlos a mano en un puesto de picking es la vía más sencilla, pero una caja de bebidas suele pesar más de 10 kg, y un turno completo así es un trabajo duro. Otra opción es el picking por capas, y otra, un sistema de paletizado de cajas mixtas de unas 300–600 cajas/h por puesto, adecuado cuando las cajas pesan 30 kg o menos y aguas arriba se pueden liberar en la secuencia de apilado.
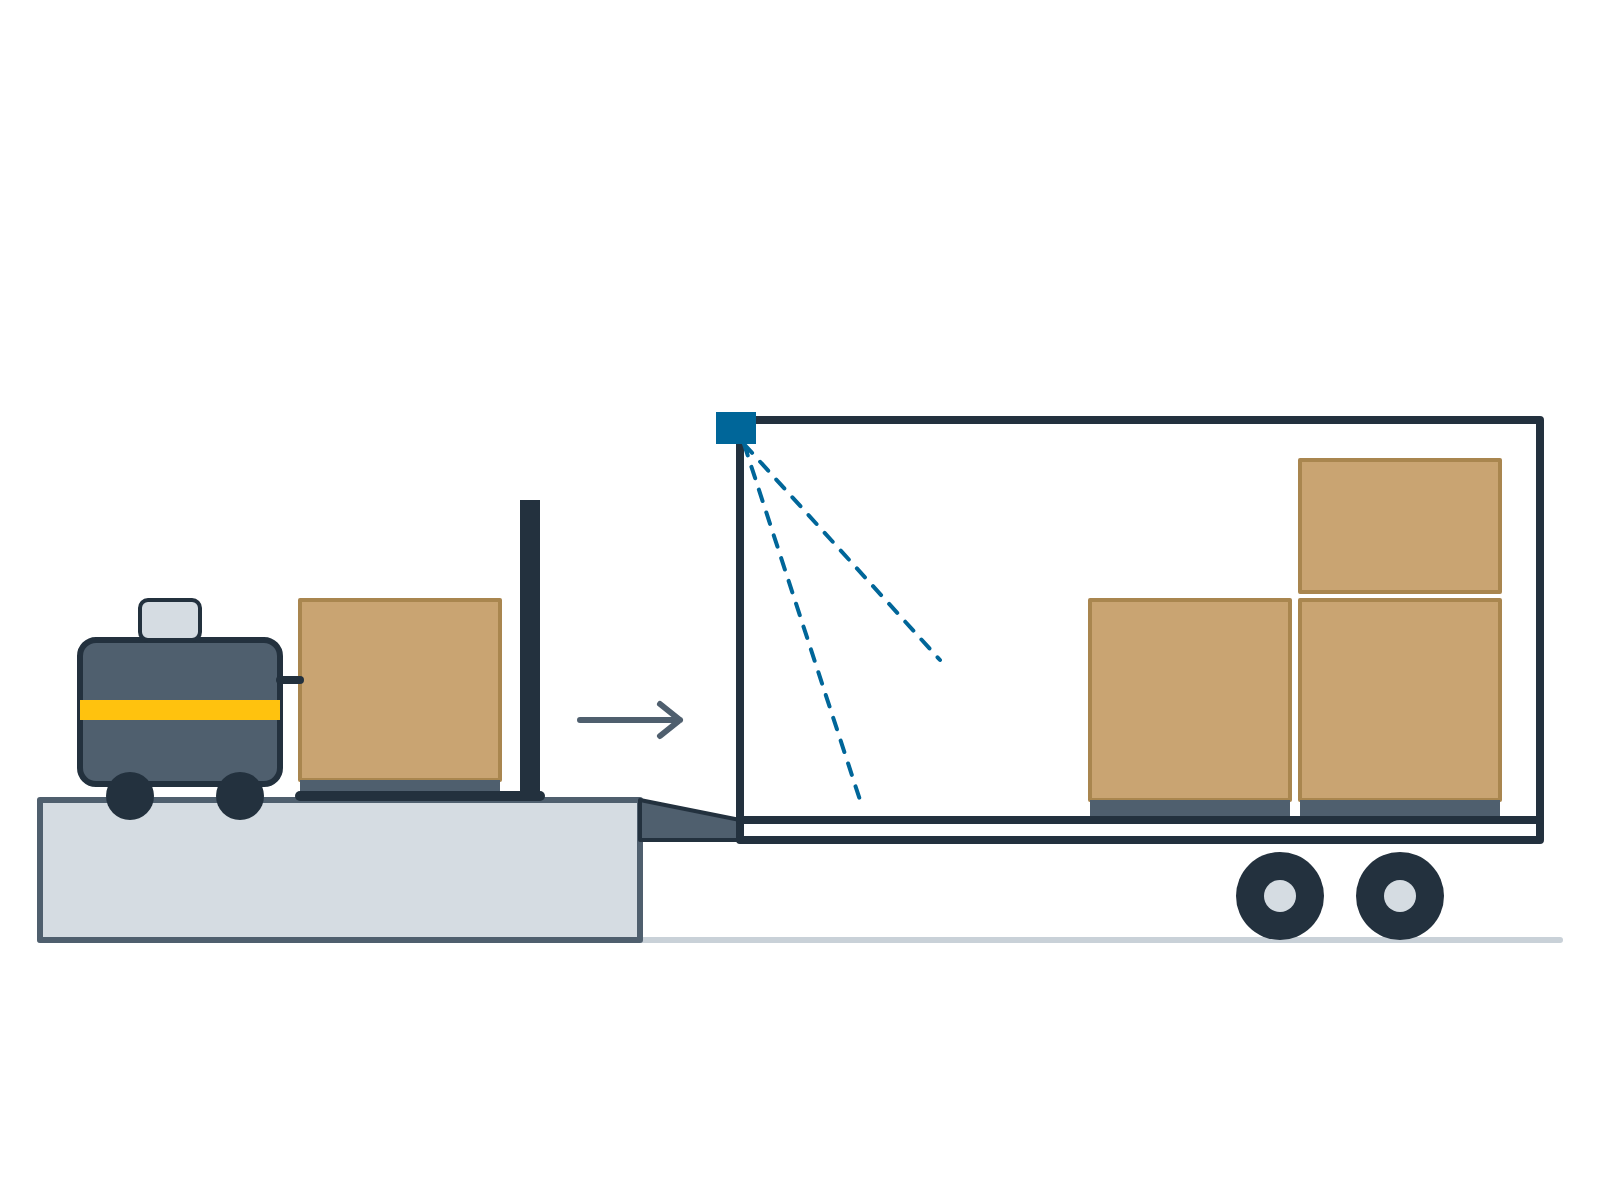
La carga de palés completos puede hacerse con un sistema de carga automática de camiones, adecuado para muelles con tipos de camión homogéneos y grandes volúmenes. Su principal ahorro está en carretilleros o personal de carga; el tiempo de carga por camión no es necesariamente menor que con un carretillero experimentado. Para contenedores marítimos cargados con cajas directamente sobre el suelo, sin palés, un transportador telescópico de banda puede llevar las cajas al interior del contenedor para apilarlas a mano. En los proyectos anteriores de nuestro equipo, esto rinde unas 1.500 cajas/h, con un solo tipo de caja y suficientes personas apilando dentro del contenedor.
Las bebidas tienen su punta en verano. La confitería y los snacks suelen tenerla en torno a festividades religiosas, cuyas fechas cambian cada año. Muchas plantas acumulan stock en temporada baja, así que dimensione la capacidad de almacenamiento sobre el stock máximo antes de la temporada, no sobre el promedio. Dimensione la capacidad de movimiento sobre la hora punta del día punta de la temporada alta multiplicada por 1,2 o más.
Con capacidad de elevadores y posiciones de carga de baterías reservadas, un sistema de lanzaderas de cuatro vías admite vehículos adicionales antes de la temporada. La capacidad por pasillo de un transelevador es prácticamente fija, por lo que debe preverse en la fase de diseño. El exceso puede ir temporalmente a almacenamiento en suelo o a un almacén de terceros, y esas ubicaciones externas también deben estar en el WMS, o la trazabilidad se rompe. Turquía es un gran productor y exportador de alimentos y bebidas, y muchas plantas abastecen a la vez el mercado interior, Europa y Oriente Medio. Cuando los pedidos de exportación coinciden con la punta nacional, calcule por separado la punta de salida.
Preguntas frecuentes
¿Cuántas cajas por hora puede manejar realmente un robot paletizador? Con una garra de vacío con espuma sobre cajas de cartón estándar y dos cajas por toma, en teoría unas 480 cajas/h por robot. Lo que consigue en la práctica depende de los cambios de palé, los cambios de formato, las averías y las esperas en las incorporaciones, así que calcúlelo con las cadencias reales de línea en planta.
Nuestras cajas absorben humedad y la garra de vacío pierde sujeción. ¿Qué podemos hacer? Las cajas húmedas se reblandecen y su porosidad y su superficie cambian, de modo que el vacío fuga. No hay una respuesta general sobre si sujeta mejor el vacío con espuma o las ventosas tipo pulpo; haga pruebas de toma con cajas reales de la estación más húmeda y decida según los resultados. Los packs de botellas retractilados suelen ir directamente a garra de pinza o de horquilla.
¿Pueden los lácteos refrigerados ir a un almacén automático? Sí. Tanto los transelevadores como las lanzaderas de cuatro vías existen en versión para cámara frigorífica, y que no haya personas dentro del almacén es una ventaja. Confirme el rango de temperatura, las versiones de los equipos para baja temperatura, la protección contra la congelación bajo la solera y las puertas rápidas, y mantenga bajo control el tiempo a temperatura ambiente durante el paletizado y en el muelle.
Los ejemplos prácticos son casos típicos. Las cifras de experiencia proceden de proyectos anteriores de nuestro equipo y solo sirven como primera orientación; cada proyecto se calcula con sus propios datos.
Referencias
- Reglamento (CE) n.º 178/2002 por el que se establecen los principios y los requisitos generales de la legislación alimentaria: https://eur-lex.europa.eu/eli/reg/2002/178/oj/spa
- Reglamento (CE) n.º 852/2004 relativo a la higiene de los productos alimenticios: https://eur-lex.europa.eu/eli/reg/2004/852/oj/spa
- Reglamento de Ejecución (UE) n.º 931/2011 de la Comisión relativo a los requisitos en materia de trazabilidad de los alimentos de origen animal, incluidos los lácteos: https://eur-lex.europa.eu/eli/reg_impl/2011/931/oj/spa
- Turquía, Law No. 5996 on Veterinary Services, Plant Health, Food and Feed (texto oficial vigente, en turco): https://www.mevzuat.gov.tr/mevzuatmetin/1.5.5996.pdf
- Turquía, Food Hygiene Regulation (Gıda Hijyeni Yönetmeliği), Boletín Oficial n.º 28145 de 17 de diciembre de 2011, versión publicada originalmente (en turco): https://www.resmigazete.gov.tr/eskiler/2011/12/20111217-5.htm
- GS1 Logistic Label Guideline: https://www.gs1.org/standards/gs1-logistic-label-guideline/current-standard
Somos el equipo técnico de EMMANUEL. Si desea una segunda revisión de la capacidad de paletizado, almacenamiento y carga etapa por etapa, envíenos las cadencias de sus líneas de envasado, los datos de referencias y lotes y el plano del edificio a través del formulario de contacto.