На складі готової продукції виробника харчових продуктів чи напоїв вузькі місця рідко виникають через одну машину; вони з’являються на передачах між палетизацією в кінці лінії, контролем на вході до складу, зберіганням і завантаженням транспорту. На тому етапі, який розраховували за середнім значенням, палети й збиратимуться в чергу в сезон або за частих переналагоджень. Палетизацію ми розраховуємо на пікову продуктивність пакувальних ліній у коробах із запасом (у минулих проєктах нашої команди зазвичай від 1,2 раза), кожну палету перед зберіганням перевіряємо скануванням, зважуванням і контролем габаритів, а продукцію з великими обсягами одного SKU розміщуємо в щільному зберіганні, асортимент із великою кількістю SKU — в автоматизованому складі (AS/RS) із кранами-штабелерами одинарної чи подвійної глибини. WMS веде партію і строк придатності аж до кожної палети та ще до прибуття вантажівки вишиковує палети на відвантаження в порядку завантаження.
Коротка відповідь
- Роботів-палетизаторів розраховуйте на пікову продуктивність пакувальних ліній у коробах, а перш ніж називати теоретичну швидкість захоплення корисною продуктивністю, відніміть від неї заміну палет, переналагодження формату, збої й очікування на злитті потоків.
- Напоям і бутильованій воді з невеликою кількістю SKU і великими партіями підходить щільне зберігання на шатлах або чотиристоронніх шатлах; асортимент із багатьма SKU і невеликою кількістю палет на SKU краще розмістити в автоматизованому складі з кранами-штабелерами одинарної чи подвійної глибини.
- Проєктну продуктивність розраховуйте на пікову годину пікового дня сезону, окремо для надходження і відвантаження, і тримайте коефіцієнт використання обладнання не вище 85%.
Скільки роботів-палетизаторів потрібно в кінці лінії?
На об’єкті ми насамперед просимо пікову продуктивність кожної пакувальної лінії в коробах. Поділ змінного випуску на тривалість зміни дає лише середнє, а роботи, розраховані на середнє, у пік не встигатимуть.
Не переписуйте цю цифру наосліп і з тендерної документації. Нерідко в одній документації трапляються дві таблиці швидкостей ліній, які між собою не збігаються. Ми складаємо перелік запитань до наради з роз’яснень, проходимо їх по одному і розраховуємо роботів лише тоді, коли погоджено верхню межу потоку готової продукції.
Теоретична швидкість робота-палетизатора = 3600 ÷ час циклу в секундах × кількість коробів за одне захоплення. Час циклу залежить від типу захоплювача, висоти укладання і моделі робота. У минулих проєктах нашої команди вакуумний захоплювач із поролоновою подушкою на стандартних коробах працював приблизно з циклом 15 секунд, а затискний захоплювач на пластикових ящиках — близько 10 секунд; кожен випадок однаково треба перевіряти на конкретному роботі та схемі укладання. За 15 секунд і двох коробів за захоплення один робот дає близько 480 коробів/год. Захоплення цілого ряду з 3 коробів дає близько 720 коробів/год, якщо це дозволяють короб і схема укладання, а ряди формує ділянка перед роботом.
Типовий приклад із трьома пакувальними лініями, кожна з піком 12 коробів/хв:
| Крок | Значення |
|---|---|
| Сумарний пік | 3 × 12 коробів/хв × 60 = 2160 коробів/год |
| Із запасом 1,2 (20% резерву) | близько 2600 коробів/год |
| Мінімум роботів із 2 коробами за захоплення (теоретично 480 коробів/год кожен) | 6 |
| Мінімум роботів із 3 коробами за захоплення (теоретично 720 коробів/год кожен) | 4 |
Запас 1,2 і межа коефіцієнта використання 85% — по суті той самий резерв, побачений із двох боків (1 ÷ 1,2 ≈ 0,83, трохи жорсткіше за 0,85), тож не перемножуйте їх. Те саме стосується й подальших розрахунків зберігання і відвантаження. Цифри 6 і 4 отримано з теоретичних швидкостей, тож сприймайте їх як попередній мінімум. Проєктну кількість визначають діленням на чисту швидкість кожного робота — після вирахування заміни палет, переналагоджень формату, збоїв і очікувань на злитті — із застосуванням лише одного резерву: або запасу 1,2, або межі 85%.
Деякі технічні вимоги замовника (URS) ідуть далі й вимагають проєктної продуктивності щонайменше вдвічі вищої за потребу, тож прочитайте специфікацію замовника, перш ніж подавати ціну.
Найчастіше забувають про заміну палет і кількість SKU, що випускаються одночасно. На станції з однією палетною позицією робот стоїть, поки міняють палету, тож або цей час закладають у цикл, або станцію оснащують двома палетними позиціями і магазином палет. Один робот може по черзі обслуговувати 2–4 низькошвидкісні лінії, але кожен SKU у виробництві потребує власної позиції палетизації. Типовий випадок: десять низькошвидкісних ліній, а у вимогах користувача — до 8 SKU у виробництві одночасно. Тоді планування потребує 8 позицій палетизації, хоч би що показував розрахунок кількості роботів. Деталі конфігурації — на сторінці роботизованої станції палетизації.
Вибір захоплювача визначає короб. Вакуумний захоплювач із поролоновою подушкою розподіляє утримувальне зусилля рівномірно, але чутливий до товщини, міцності, пористості й деформації картону. Короби, що набрали вологи, м’якнуть і втрачають міцність на стиск, змінюються також їхня пористість і поверхня, тож вакуум починає підтікати. Захоплювачі з окремими присосками (їх часто називають «восьминіг») поблажливіші до якості коробів, але на високій швидкості розгойдуються, тож цикл доводиться сповільнювати. Який із них тримає краще, з паспорта не прочитаєш; це залежить від пористості й поверхні картону та конструкції захоплювача. Тому ми прописуємо у FAT випробування захоплення справжніми коробами з найвологішого сезону року. Пакування пляшок у термоусадковій плівці і короби з отворами-ручками зазвичай пропускають повітря, тож для них, як правило, беруть затискний або вилковий захоплювач.
Де розміщувати формування рядів, обмотування, маркування і контроль
Формування рядів (підготовка коробів) стоїть перед роботом: конвеєри, повертачі, упори й бічні напрямні, а сервоштовхачі й стопори формують ряди, які робот захоплюватиме. Повертач також може забезпечити, щоб бік з етикеткою опинився ззовні штабеля.
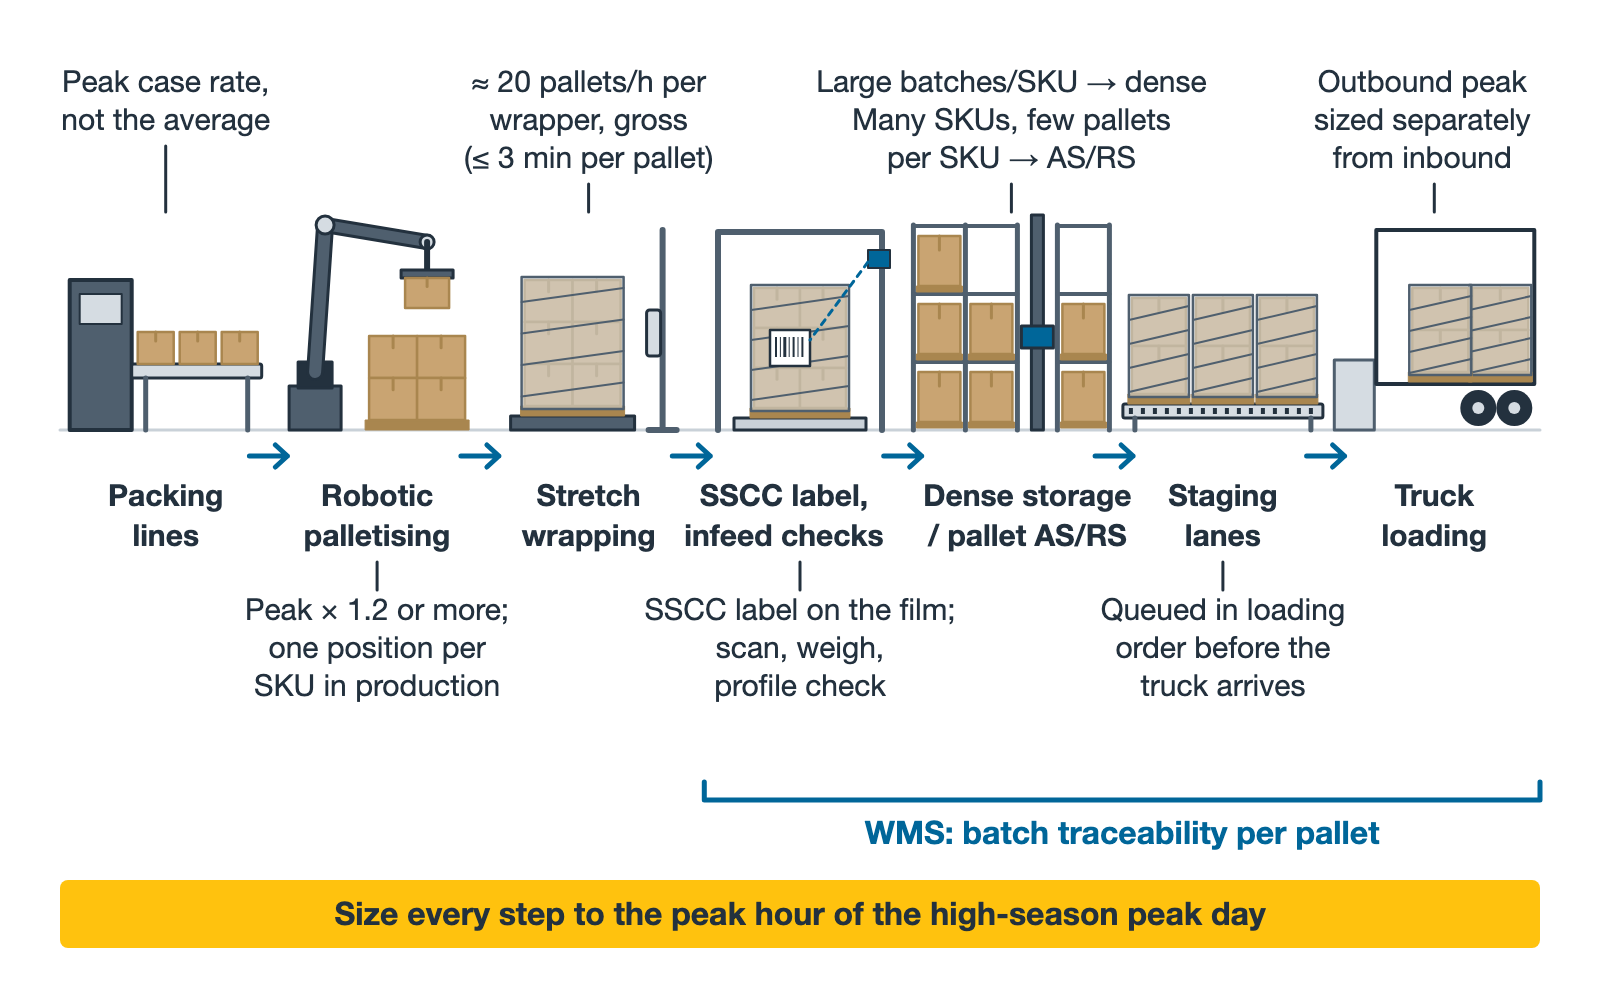
Обмотування стретч-плівкою йде після палетизації. У минулих проєктах нашої команди, коли цикл обмотування був заданий не довше 3 хвилин на палету, ми закладали приблизно 20 палет/год на один палетообмотувач. Це значення брутто; заміна плівки і передача палет забирають частину часу. Якщо сумарний потік повних палет від кількох роботів перевищує цю цифру, ставте два палетообмотувачі паралельно або обмотуйте на окремих лініях. Експортні палети можуть отримувати верхній покривний лист і додаткові оберти плівки; налаштування підтверджуйте транспортними випробуваннями на справжніх палетах.
Маркування йде після обмотування, етикетку клеять на плівку. Палетні етикетки зазвичай друкують за GS1 Logistic Label Guideline: SSCC (ідентифікатор застосування 00) у штрихкоді GS1-128, а поруч — партія і дата виробництва або «вжити до». Настанова GS1 рекомендує по одній етикетці на двох суміжних боках; висоту і розташування штрихкоду визначають текст настанови і вимоги вантажоодержувача.
Зважування і контроль габаритів ставлять на вході на зберігання разом зі сканером штрихкодів. Контроль габаритів виявляє перевищення висоти, ширини і звисання спереду чи ззаду. Зважування виявляє перевантажені палети, а якщо тара палети і вага короба стабільні, то й нестачу коробів. Пошкоджені нижні дошки зазвичай потребують окремої перевірки. Відбраковані палети повертаються на станцію ручної обробки.
Автоматизований склад із кранами-штабелерами вибагливий і до самих палет. Ми зазвичай задаємо прогин палети не більше 6 мм під номінальним навантаженням, виміряний на фактичній схемі опирання на стелажі, і допуск розмірів не більше 5 мм. Це наші проєктні значення, а не межі зі стандарту, тож навантаження, проліт між опорами і методику випробування вносять у специфікацію (стандартні випробування палет описує ISO 8611-1). Дерев’яні палети з відкритого обігу дуже різняться за якістю, тож один із варіантів — внутрішні палети, що не залишають складу, і палетообмінник на відвантаженні, який перекладає вантаж на транспортні палети.
Щільне зберігання чи автоматизований склад із кранами-штабелерами для заводу напоїв
| Ситуація | Відповідний тип зберігання | Що перевірити насамперед |
|---|---|---|
| Великі партії одного SKU, від десятків до понад сотні палет на SKU (типово для напоїв, бутильованої води, пива) | Щільне зберігання з кранами-штабелерами і канальними шатлами або багатоглибинні канали з чотиристоронніми шатлами | За правилом обліку запасів кожен канал зазвичай містить один SKU і одну партію (обладнання цього не вимагає); глибина каналу відповідає розміру партії, а надто глибокі канали залишають багато напівпорожніх каналів |
| Багато SKU, мало палет на SKU (снеки, приправи, молочні продукти з різними смаками) | Автоматизований склад із кранами-штабелерами одинарної глибини з довільним доступом до будь-якої комірки | Палети на надходження і відвантаження в пікову годину проти продуктивності крана в подвійних циклах; значення циклу за FEM 9.851 — порівняльна величина, тож для фактичного компонування складу її знижують |
| Насамперед щільність зберігання, середня кількість SKU | Автоматизований склад із кранами-штабелерами подвійної глибини | Нижча ефективність обробки, ніж за одинарної глибини, з досвіду приблизно на 15% (за однакової довжини проходу і висоти ярусу), розраховується для кожного проєкту |
| Охолоджені молочні продукти тощо | Чотиристоронній шатл або кран-штабелер у холодильному виконанні, без людей усередині камери | Температурний діапазон, швидкісні ворота, низькотемпературне виконання шаф керування і датчиків, захист підлоги від морозного здимання |
| Наявна будівля з обмеженою корисною висотою або поетапне будівництво | Чотиристоронній шатл | Корисна висота, підлога, кількість підйомників |
Обидва типи можуть співіснувати в одній будівлі. Типовий приклад: морозильний склад із температурою нижче −20 °C, де трохи більше половини комірок — щільне зберігання на шатлах, а решта — комірки подвійної глибини з кранами-штабелерами.
Напої та бутильовану воду зазвичай зберігають за температури навколишнього середовища; пиво і вино — за температури, якої вимагає продукт. Молочні продукти потребують уважнішого підходу: молоко UHT і асептично пакована молочна продукція можуть зберігатися за температури навколишнього середовища, а охолоджені продукти — за температури, визначеної етикеткою і планом HACCP.
Щодо холодового ланцюга, правила ЄС щодо гігієни харчових продуктів (Регламент (ЄС) № 852/2004) встановлюють, що для продуктів, у яких можуть розмножуватися патогенні мікроорганізми або утворюватися токсини, холодовий ланцюг не можна переривати. Обмежені періоди поза температурним контролем допускаються з практичних міркувань під час поводження з продуктами, зокрема під час транспортування і зберігання, якщо це не створює ризику для здоров’я. Турецький Food Hygiene Regulation також установлює, що холодовий ланцюг не можна переривати; звіряйтеся з чинною консолідованою редакцією, а не з первинним текстом 2011 року. На складі це означає, що зони палетизації, буферизації і рамп для такої продукції або розташовані всередині зони з контрольованою температурою, або час її перебування за температури навколишнього середовища обмежено й оцінено. Параметри обох типів зберігання — на сторінках палетного автоматизованого складу і системи чотиристоронніх шатлів.
Простежуваність партій і FIFO: WMS веде облік до кожної палети
Харчове законодавство ЄС (Регламент (ЄС) № 178/2002) вимагає від харчових підприємств визначати, хто їх постачав і яким підприємствам вони постачали свою продукцію; цей принцип зазвичай називають «крок назад, крок уперед». Турецький закон № 5996 так само вимагає від операторів харчового ринку створити систему простежуваності і надавати інформацію на запит компетентного органу. Закон вимагає простежуваності вгору і вниз ланцюгом, але не визначає, як її досягти. Ми радимо такий спосіб реалізації: WMS на рівні палети пов’язує SSCC, партію, виробничу лінію і час сходження з лінії, комірку зберігання, замовлення на відвантаження і транспортний засіб. Тоді під час відкликання запаси можна заблокувати за партією одним кроком і отримати список клієнтів, які вже її отримали.
FIFO найпростіше забезпечити в автоматизованому складі з кранами-штабелерами одинарної глибини. Канал щільного зберігання з доступом з одного боку за своєю природою працює за принципом «останнім прийшов — першим вийшов», тож правило обліку — один SKU і одна партія на канал, нова партія лише після спорожнення каналу. Це правило управління, а не властивість машини. Якщо потрібен суворий FIFO, будуйте канали прохідними: вхід з одного боку, вихід з іншого. Молочні продукти з коротким строком придатності зазвичай відвантажують за принципом «першим спливає — першим вийшов» (FEFO), а вимоги клієнтів щодо мінімального залишкового строку придатності вносять у правила відвантаження WMS.
Деяку продукцію можна відвантажувати лише після рішення служби якості. Палети, що очікують випуску, блокують у WMS, і ці дні виробництва треба врахувати в місткості зберігання.
Як залишити досить продуктивності на завантаження і літній пік
Надходження йде за виробництвом і досить рівномірне. Відвантаження збирається в кілька вікон денної зміни, і його пік часто вищий за пік надходження, тож обидва розраховують окремо. Замовлення на повні палети йдуть прямо на буферні лінії впорядкування біля рампи; вантажівки прибувають за записом, а WMS ще до їхнього прибуття подає палети на лінії накопичення в порядку завантаження.
Замовлення дистриб’юторів і роздрібних мереж здебільшого складаються зі змішаних палет. Ручне формування на станції комплектації — найпростіший шлях, але короб напоїв часто важить понад 10 кг, і ціла зміна такої роботи — важка праця. Інші варіанти — пошарова комплектація або система змішаної палетизації з продуктивністю близько 300–600 коробів/год на станцію, придатна там, де короби важать не більше 30 кг, а попередня ділянка може подавати їх у послідовності укладання.
Для завантаження повних палет можна застосувати систему автоматичного завантаження вантажівок, що підходить для рамп з однотипними вантажівками і великими обсягами. Основна економія — на водіях навантажувачів або вантажниках; час завантаження однієї вантажівки не обов’язково коротший, ніж у досвідченого водія. Для морських контейнерів із завантаженням насипом на підлогу телескопічний стрічковий конвеєр може подавати короби в контейнер для ручного укладання. У минулих проєктах нашої команди це давало приблизно 1500 коробів/год за одного типу коробів і достатньої кількості людей, що укладають у контейнері.
Пік напоїв — улітку. Кондитерські вироби і снеки часто мають пік перед релігійними святами, дати яких щороку зсуваються. Багато заводів накопичують запаси в міжсезоння, тож місткість зберігання розраховуйте на максимальний запас перед сезоном, а не на середній. Пропускну здатність розраховуйте на пікову годину пікового дня сезону, помножену на 1,2 або більше.
Якщо зарезервовано продуктивність підйомників і місця для заряджання, систему чотиристоронніх шатлів можна перед сезоном доповнити шатлами. Продуктивність крана-штабелера на прохід по суті фіксована, тож її треба закласти на етапі проєктування. Надлишок можна тимчасово розмістити на підлозі або на сторонньому складі, і ці зовнішні місця теж мають бути у WMS, інакше простежуваність переривається. Туреччина — великий виробник і експортер продуктів харчування і напоїв, і багато заводів одночасно постачають внутрішній ринок, Європу та Близький Схід. Коли експортні замовлення накладаються на внутрішній пік, рахуйте пік відвантаження окремо.
Часті запитання
Скільки коробів за годину реально обробляє один робот-палетизатор? З вакуумним захоплювачем із поролоновою подушкою на стандартних коробах і двома коробами за захоплення — теоретично близько 480 коробів/год на робота. Скільки він дає на практиці, залежить від заміни палет, переналагоджень формату, збоїв і очікувань на злитті, тож розраховуйте це за фактичними швидкостями ліній на об’єкті.
Наші короби вбирають вологу, і вакуумний захоплювач їх не втримує. Що робити? Вологі короби м’якнуть, їхня пористість і поверхня змінюються, тож вакуум підтікає. Загальної відповіді, що тримає краще — поролонова подушка чи присоски типу «восьминіг», — немає; проведіть випробування захоплення справжніми коробами з найвологішого сезону і вирішуйте за результатами. Пакування пляшок у термоусадковій плівці зазвичай одразу передають затискному або вилковому захоплювачу.
Чи можна розміщувати охолоджені молочні продукти в автоматизованому складі? Так. І крани-штабелери, і чотиристоронні шатли бувають у холодильному виконанні, а відсутність людей у камері — перевага. Підтвердьте температурний діапазон, низькотемпературне виконання обладнання, захист підлоги від морозного здимання і швидкісні ворота, а час перебування продукції за температури навколишнього середовища під час палетизації та на рампі тримайте під контролем.
Наведені приклади з практики — типові випадки; дані з досвіду взято з минулих проєктів нашої команди, і це лише перший орієнтир. Кожен проєкт розраховують на його власних даних.
Джерела
- Regulation (EC) No 178/2002 (General Food Law): https://eur-lex.europa.eu/eli/reg/2002/178/oj/eng
- Regulation (EC) No 852/2004 on the hygiene of foodstuffs: https://eur-lex.europa.eu/eli/reg/2004/852/oj/eng
- Commission Implementing Regulation (EU) No 931/2011 on traceability requirements for food of animal origin, including dairy: https://eur-lex.europa.eu/eli/reg_impl/2011/931/oj/eng
- Туреччина, закон № 5996 про ветеринарні послуги, здоров’я рослин, харчові продукти і корми (офіційний чинний текст, турецькою): https://www.mevzuat.gov.tr/mevzuatmetin/1.5.5996.pdf
- Туреччина, Food Hygiene Regulation (Gıda Hijyeni Yönetmeliği), Офіційний вісник № 28145 від 17 грудня 2011 р., у первинній редакції (турецькою): https://www.resmigazete.gov.tr/eskiler/2011/12/20111217-5.htm
- GS1 Logistic Label Guideline: https://www.gs1.org/standards/gs1-logistic-label-guideline/current-standard
Від технічної команди EMMANUEL: якщо ви хочете ще раз поетапно переглянути продуктивність палетизації, зберігання і завантаження, надішліть нам швидкості пакувальних ліній, дані про SKU і партії та планування будівлі через форму зворотного зв’язку.